商机详情 -
珠海医用氧气体管道五项检测
工厂中部分压缩空气支路连接的是间歇性工作的设备,用气时阀门开启,停用时阀门关闭。在停用期间,支管内气体处于静止状态,管壁的微量水分和颗粒物可能在管道低点缓慢积聚。广东量化检测技术有限公司在气体管道五项检测时,对于这类间歇性用气的支管,会设计动态和静态两种工况下的检测方案。我们在支管阀门关闭一段时间后,先不进行吹扫直接采样,检测静置状态下管道内气体的品质;然后打开阀门进行正常吹扫后再采样,比较两者的差异。如果气体管道五项检测显示静置状态下品质明显较差,说明该支管在间歇用气模式下存在品质衰减的风险,可能需要在支管末端增设自动排污阀或在使用前进行短时吹扫。这项检测为间歇用气管路的日常管理提供了基于实测数据的操作建议。气体管道五项检测符合国家压力管道安全技术监察要求。珠海医用氧气体管道五项检测
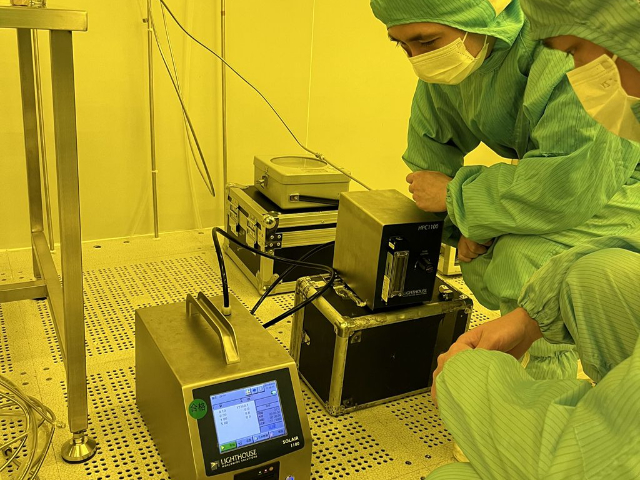
在特种气体系统工程中,管道系统是连接气源与工艺设备的关键输送通道,其安装质量和内部洁净度直接影响输送气体的纯度等级和设备运行的稳定性。焊接过程中产生的氧化皮、切削加工残留的金属碎屑、施工期间进入管道的大气水分,以及接头密封不良引发的微量渗透,都会对管道内输送的高纯气体造成不可忽视的影响。对于半导体制造、实验室供气、医院医用气体以及大宗工业气体供应等高要求场景,管道安装完成后必须经过系统性的质量验收方可投入使用。气体管道五项检测正是行业通用的整套验收方案,涵盖保压测试、氦检漏测试、颗粒含量测试、水分含量测试和氧含量测试。其中,保压测试和氦检漏测试侧重于验证管道系统的结构安全与密封完整性,属于安全类检测;颗粒、水分和氧含量检测则着重评估管道内部的气体洁净度,属于品质类检测。广东量化检测技术有限公司(QTT)依据GB 50646-2020《特种气体系统工程技术标准》及相关规范,为电子特气管道、实验室气路系统、大宗供气管道及医院医用气体系统提供全流程的气体管道五项检测服务,所出具的检测报告含CNAS标识及ILAC-MRA国际互认标志,可用于工程备案、合规检查和各类资质认证。珠海医用氧气体管道五项检测高标准气体管道五项检测助力产业高质量安全发展。
在气体管道系统中,阀门、法兰、螺纹接头和卡套连接处,是除焊缝之外容易发生泄漏的部位。这些连接点的密封面,在安装时可能因扭矩不足、垫片偏移或加工缺陷而未能完全密封。广东量化检测技术有限公司在执体管道五项检测的压力试验时,会特别关注这些连接部位的严密性。在升压和保压过程中,我们的技术人员会沿管路走向,用检漏液或电子检漏仪对阀门填料函、法兰结合面、仪表接口等位置进行巡检,观察是否有气泡产生或仪器报警。如果发现某处连接存在微泄漏,我们会标记其位置,并在压力试验记录中注明。即使总压降在标准允许范围内,这些局部泄漏点仍然值得被记录和修复,因为它们在长期运行中可能逐渐扩大,或在输送危险性气体时构成安全隐患。气体管道五项检测中的这种逐点检漏工作,是对系统物理完整性的细致筛查,它将合格判定的粒度从整个系统的“通过或失败”,细化到了每个连接点的“可靠或存疑”。
不锈钢管道氩弧焊接时,焊缝背面需通入保护气体防止氧化,若背面保护不足,焊缝内表面会产生氧化色甚至氧化皮。广东量化检测技术有限公司在气体管道五项检测中,虽然不直接检测焊缝背面质量,但颗粒度数据的某些特征可以间接反映焊接保护效果。如果某段管道在充分吹扫后,颗粒物浓度仍然偏高,且粒径分布偏向较大颗粒,可能与焊缝背面氧化皮脱落有关。我们会在气体管道五项检测报告中将颗粒数据异常与焊接工艺背景一并分析,提示客户关注对应焊口的内部质量。这种间接反映是气体管道五项检测与焊接质量管理的交叉地带,为施工验收提供了一个从洁净度视角审视焊接质量的补充维度。气体管道五项检测可准确定位微泄漏并评估管道内部洁净度。
强度试验合格后,即进入气密性试验阶段。依据GB 50646-2020的规定,管道气密性试验压力应为系统设计压力的1.05倍,时间应保持24小时。为避免昼夜温度变化和长时间试验时的压力波动,应记录整个试验过程的温度、压力变化,并对记录值进行温度、压力修正。经修正后压降值不得超过初始压力的1%。压力试验的修正公式需要考虑初始温度与终温度的比值,确保压力读数的准确性。若压降超出允许范围,说明管道存在泄漏或结构缺陷,需排查泄漏原因并重新测试直至完全合格为止。压力试验合格后,应将压力降低到0.5bar左右,保证管道内为正压并提交测试报告。气密性试验的价值在于评估管道系统在正常工作压力下的长期密封性能,确保在投入运行后不会发生持续性的气体泄漏。压力试验前应确认完成管道吹扫,管道及附件不应进行绝热保温作业。在整个测试过程中,需对所有接头用检漏液作初步的测漏,若接口无明显气泡、压力未有超出允许范围的变化,则开始记录时间与压力读数。燃气管道定期开展气体管道五项检测消除泄漏隐患。钻研气体管道五项检测服务热线
生物医药气体管道需通过气体管道五项检测满足 GMP 要求。珠海医用氧气体管道五项检测
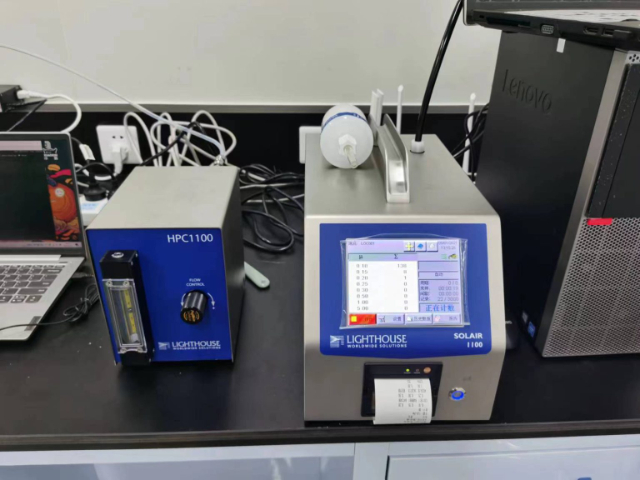
颗粒污染物是高纯气体管道内部不易察觉的质量隐患之一。其来源包括焊接过程中产生的氧化皮、管道切削加工时残留的金属碎屑、施工期间进入管道的空气悬浮尘埃,以及管道内壁因腐蚀脱落的微小颗粒。在半导体制造中,0.1微米的颗粒一旦落在晶圆表面,会造成光刻胶图形变形或电路短路,直接降低芯片成品良率。依据GB 50646-2020第13.3.5条的规定,颗粒测试时气体流量应根据管道直径确定,测试气源的颗粒数应在规定颗粒粒径状态为零。测试气体中大于0.1至0.3微米的颗粒数应小于等于35颗每立方米,且需连续3次采样达标为合格。颗粒测试采用激光粒子计数器基于光学散射原理进行计数,采样严格遵循等动力采样原则——确保取样过程中气流状态不因采样而改变,从而保证检测数据的代表性。对于大规模集成电路行业,部分客户执行更为严格的内部控制标准,要求大于0.1μm的颗粒数小于或等于1颗每标准立方英尺。在颗粒测试之前,需用超净高纯氮气对管道进行充分吹扫,吹扫气流雷诺数应大于10000,以保证气流处于湍流状态,有效带走附着在管壁上的颗粒物。在吹扫过程中,应使用对颗粒物有高捕集效率的滤纸对末端排出的气体进行擦拭检查,至白纸上无污痕为合格。珠海医用氧气体管道五项检测