商机详情 -
浙江加工注塑定子
注塑过程中的温度、压力、速度和时间参数共同决定定子填充质量。熔体温度过高会分解塑料或烫伤漆包线,过低则流动性差,导致填充不足。模具温度影响塑料凝固速度和表面光泽,通常控制在80至120℃。注射压力需克服流动阻力,确保塑料进入细槽,但过高会使铁芯变形或产生飞边。注射速度分段控制:慢速防止排气不畅,快速保证远端充满。保压压力补偿收缩,防止缩孔。冷却时间需足够,避免脱模变形。在散热风机配件生产中,这些参数需通过工艺试验确定,并定期监控。优化参数能减少内部气泡和应力,提升定子绝缘强度和散热性能,保障风机电机长期稳定运行。注塑定子在汽车散热风机中应用成熟,能抵抗发动机舱内的高低温交替变化。浙江加工注塑定子
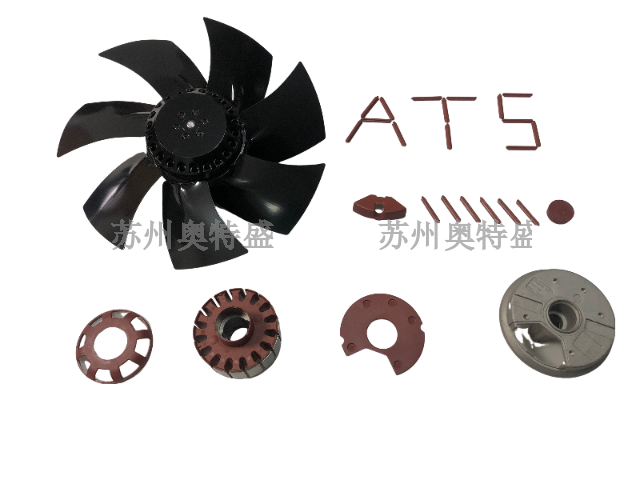
散热风机整机的装配效率,与注塑定子的成型精度直接相关。注塑定子上预留的安装孔位、定位卡槽,需要和风机端盖、叶轮支架的对应部件实现顺畅匹配,避免装配过程中出现强行敲击、对位偏差的情况。如果注塑定子的孔位出现轻微偏移,就会导致电机转轴与叶轮的同轴度下降,风机运行过程中振动幅度变大,噪音水平随之上升,长期运行后轴承的磨损速度也会加快。不少下游装配企业会对注塑定子的关键尺寸制定明确的公差要求,加工企业需要在生产过程中借助统计过程控制方法,持续监控尺寸波动范围,保证所有交付产品都符合装配要求。浙江加工注塑定子包封结构能阻隔盐雾和弱酸碱气体,适合化工车间等腐蚀性环境的通风设备。
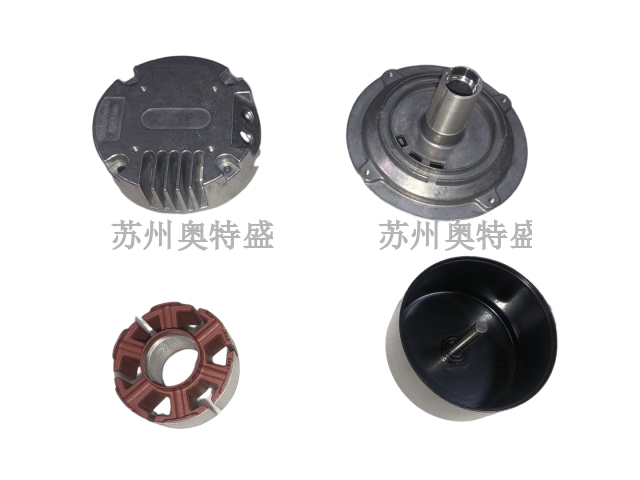
注塑模具需定期维护以保证定子质量。维护内容包括:清理型腔残留塑料、检查磨损、修复划痕、润滑顶出机构。模具寿命通常数十万次,取决于材料和使用条件。在散热风机配件生产中,模具磨损会导致飞边增大或尺寸超差。定期检修能延长寿命,降低单件成本。模具存放需防锈防潮。快速换模系统减少停机时间。模具设计时需考虑易损件更换便利性。良好的维护制度确保了生产连续性,减少了废品率。模具成本在定子价格中占一定比例,延长寿命是降本增效的重要途径。配件厂商常建立模具档案,跟踪使用状态。
注塑定子的生产过程中,产生的边角料、不良品可以经过粉碎处理后,按一定比例添加到全新的塑胶粒子中混合使用,降低材料消耗成本。不过回收料的添加比例需要严格控制,不能超过材料性能允许的范围,同时要保证回收料中没有混入其他种类的塑胶杂质,否则会导致成型后的注塑定子机械强度、绝缘性能出现明显下降,无法满足散热风机的使用要求。不少企业会建立专门的回收料管控流程,对回收料的来源、粉碎处理过程、添加比例做明确规定,避免影响终产品质量。定子引出线采用端子压接并注塑固定,拉力满足标准要求,防止使用中脱落。
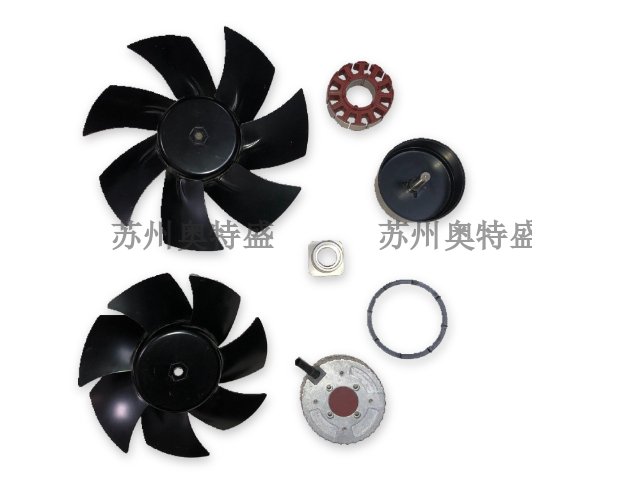
注塑过程中,熔融塑料接触漆包线,需确保不损伤绝缘层。漆包线通常选用耐温等级匹配的品种,如130级或155级聚酯亚胺。塑料温度需低于漆包线耐热极限,避免漆膜软化或脱落。部分塑料含有添加剂,可能与漆包线发生反应,需进行相容性测试。在散热风机配件生产中,常通过模拟注塑试验验证漆包线性能。绕线时张力控制也很重要,防止漆包线拉伸后变薄。注塑后需进行耐压和绝缘电阻测试,确保电气强度。良好的兼容性使塑料与漆包线形成可靠结合,无分层或气泡。这种界面结合力有助于热量传导,也增强了机械固定。材料与线材的匹配是注塑定子成功应用的前提。通过冷热冲击试验的注塑定子,能用于户外散热设备,适应昼夜温差大的地区。湖南推荐注塑定子价格实惠
多色注塑技术可在定子特定部位形成软硬结合层,增强引线接口的密封效果。浙江加工注塑定子
散热风机用注塑定子的模具设计,直接决定了批量生产阶段的产品一致性。模具的型腔需要完全匹配定子铁芯的外形轮廓,同时预留出合理的塑胶填充空间,避免合模过程中压伤铁芯表面的硅钢片。模具的排气系统设计同样重要,如果型腔内的空气无法在塑胶填充阶段顺利排出,就会在注塑定子表面形成气泡、缺料等缺陷,影响部件的绝缘防护效果。不少生产企业会在模具开发阶段,先通过模拟软件预判填充过程中可能出现的问题,提前调整浇口位置与排气槽的排布,减少后续试模过程中的材料浪费。浙江加工注塑定子
苏州奥特盛精密机械有限公司汇集了大量的优秀人才,集企业奇思,创经济奇迹,一群有梦想有朝气的团队不断在前进的道路上开创新天地,绘画新蓝图,在江苏省等地区的机械及行业设备中始终保持良好的信誉,信奉着“争取每一个客户不容易,失去每一个用户很简单”的理念,市场是企业的方向,质量是企业的生命,在公司有效方针的领导下,全体上下,团结一致,共同进退,**协力把各方面工作做得更好,努力开创工作的新局面,公司的新高度,未来苏州奥特盛精密机械供应和您一起奔向更美好的未来,即使现在有一点小小的成绩,也不足以骄傲,过去的种种都已成为昨日我们只有总结经验,才能继续上路,让我们一起点燃新的希望,放飞新的梦想!