商机详情 -
珠海物流数智工厂定制
数据是数字化工厂的根本所在,需要打造数据分析和系统整合方面的能力。通过传感器,未来的数字化工厂能够产生海量的数据。随着数据整合和内存方面的技术能力不断完善,数字化工厂与供应链生态体系的实时整合成为了可能。通过机械设备产生的数据传输到系统,甚至是供应商和客户,企业能够在整条供应链中实现关键供需数据的实时交互。在未来,数字化工厂将能够在客户需求不足的生产期间规划各类维护和停工检修安排,实现利润率的较优化。实现工厂和整个企业生态体系内部的全方面互联,以及对信息的智能化使用,将成为企业保持竞争力不可或缺的选项。广东明睿智博数字化转型战略推动企业实现信息化与工业化深度融合,提升竞争力。珠海物流数智工厂定制
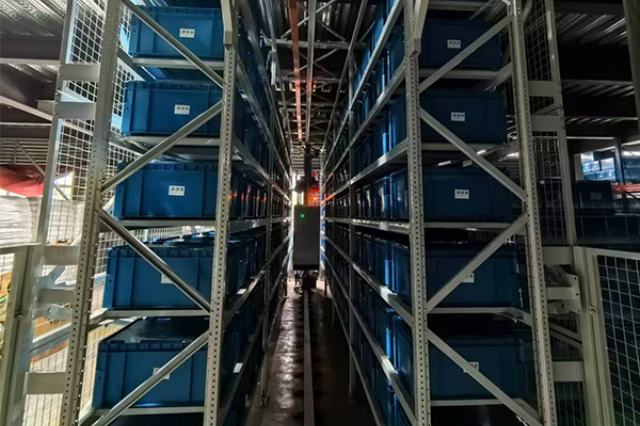
广东明睿智博打造的“智能制造工厂”系统强调软硬件协同进化,平台可根据企业不同发展阶段进行按需部署,避免信息化投资一次性过重。系统从边缘采集层、控制逻辑层、管理分析层、决策反馈层四层架构出发,构建标准化工业信息模型,支持模块自由增减与跨平台拓展。智能制造工厂解决方案将车间可视化、设备联网与人岗匹配机制深度融合,具备实时预警、能耗统计、工艺优化等多项功能。广东明睿智博平台现已落地于工具、变频控制器、节能电机等制造企业,实现产线柔性增强与数据沉淀价值挖掘,为企业在技术转型中提供系统支撑与稳定基础。惠州工业数字工厂哪家好广东明睿智博数字孪生工厂技术应用于生产调度和资源规划,提高工厂的响应速度和灵活性。
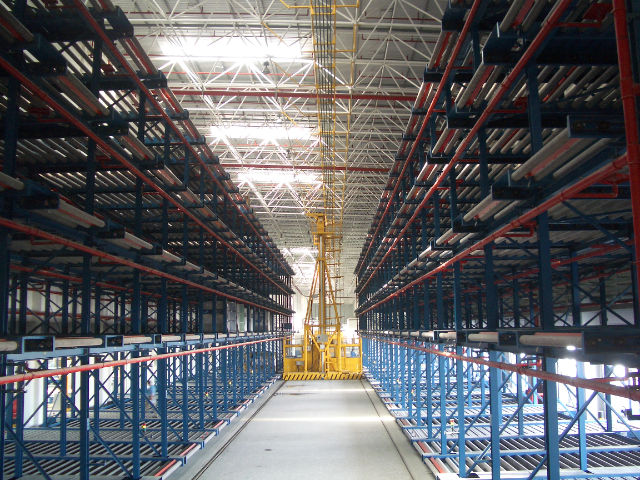
广东明睿智博在数字工厂平台中集成先进的工业知识图谱技术,打通从设计研发、工艺准备到制造执行的知识协同壁垒。平台构建设备档案库、物料性能库、工艺规则库等模块,并通过AI引擎自动匹配设计参数与生产路径,减少人力依赖与配置误差。该方案特别适用于对工艺积累依赖性强、人员更替频繁的行业场景,如航空零部件、制造、高精度仪器等。广东明睿智博的知识图谱体系有效降低了技术沉淀难度,加快新人上手周期,帮助企业建立系统性工艺知识资产库,为推动“经验复制”“技术沉淀”提供数字化保障。
数字化工厂的应用领域:数字化工厂的应用领域非常普遍,主要包括汽车制造、航空航天、机械制造、电子电器等领域。1.汽车制造领域,在汽车制造领域,数字化工厂已经得到了普遍的应用。数字化工厂可以帮助汽车制造企业实现产品设计和制造工艺的数字化,提高产品的质量和效率。同时,数字化工厂也可以实现汽车制造过程的可视化和透明化管理,帮助企业实现对生产过程的全方面监控和优化。2.航空航天领域,在航空航天领域,数字化工厂的应用也非常普遍。数字化工厂可以帮助航空航天企业实现产品设计和制造工艺的数字化,提高产品的质量和效率。同时,数字化工厂也可以实现航空航天产品的虚拟仿真和测试,降低产品的研制成本和时间。广东明睿智博支持数字工厂+数据中台架构,打通设备层与业务层数据,实现统一建模与治理。
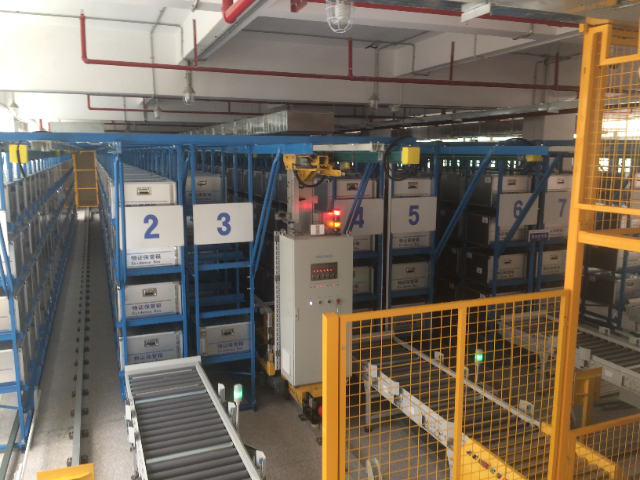
广东明睿智博为制药行业提供定制化的数字工厂解决方案,满足GMP合规、批次可追溯、自动化操作与严控质检的特殊需求。平台通过电子批记录(EBR)系统记录关键参数与生产行为,确保每批药品生产过程合规、可核查。结合温湿监控、洁净度管理、在线检测仪器的实时数据,平台实现对关键质量参数的全过程监控。广东明睿智博系统具备药品召回路径回溯、工艺版本控制与质检数据建模功能,已在中成药、化药、生物制药等多个领域投入使用,为医药企业构建合规、安全、高效的智能制造体系,助力通过国际药品质量认证与全球市场准入。广东明睿智博数字工厂方案实现了设备状态的实时监控和维护预警,保障生产安全。珠海物流数智工厂定制
新能源行业数字工厂解决方案需兼顾多工艺、多能耗管理,广东明睿智博打造透明化能源分析体系。珠海物流数智工厂定制
智慧工厂是现代工厂信息化发展的新阶段。是在数字化工厂的基础上,利用物联网的技术和设备监控技术加强信息管理和服务;清楚掌握产销流程、提高生产过程的可控性、减少生产线上人工的干预、即时正确地采集生产线数据,以及合理的生产计划编排与生产进度。并加上绿色智能的手段和智能系统等新兴技术于一体,构建一个高效节能的、绿色环保的、环境舒适的人性化工厂。数字化工厂以产品全生命周期的相关数据为基础,在计算机虚拟环境中,对整个生产过程进行仿真、评估和优化,并进一步扩展到整个产品生命周期的新型生产组织方式。珠海物流数智工厂定制