商机详情 -
常州接头机报价
接头机基本操作流程:1、实验前,检查油箱里是否达到所需刻度,然后开机检查各部件是否工作正常,立柱(框板)是否润滑。2、预热时注意热板温度,如达不到要求,须在指导老师德指导下进行调节,严禁私自乱动。3、将模具放置热板间时应防止烫伤或压伤事故,不可在热板上升时放入模具。4、在模具装料后应置平板中间,人要站在操作台**。合模后达到要求压力时,关闭电机,达不到要求须请指导老师调节,不可私自乱动。5、取模具要用铁钩,防止压伤手。开模遇有制品粘模具,敲击开模工具当心敲手,防止模具落地或砸伤脚。接头机基本操作流程:不可在热板上升时放入模具。常州接头机报价

接头机的工作程序:液压接头机工作时,举升缸带动上模沿导柱上升,在车架上形成型腔,轮胎加载装置转变为轮胎加载,**的上下环提起机构,放置轮胎胎胚,卸下轮胎装载装置.取出轮胎后,升降缸带动上模具沿导向柱降下模具,将轮胎胎胚固定在适当位置形状.所需的锁模力是由模架下方的四个短行程加力气缸产生的.轮胎硫化完成后,加力缸被减压,举升缸带动上模具上升,轮胎从上模具出来.在上模具升起到位后,**机构气囊上升,轮胎从模具中释放出来.同时,轮胎卸载机构被打开,并且气囊被降低.轮胎卸载机构将轮胎转出并送至后部进行充气和冷却。江阴胶带接头机销售价格接头机的注意事项:换垫铁时,要稳、准,不得用力过猛。
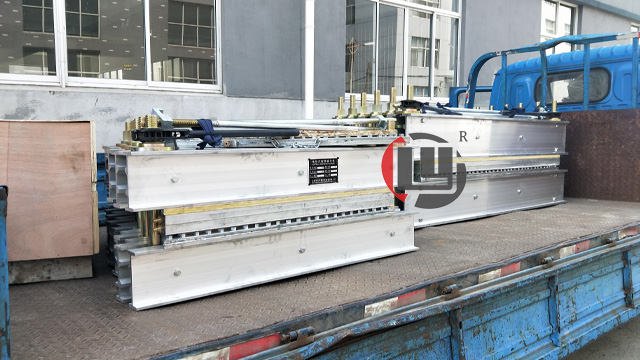
硫化技术总结:一、硫化前的准备:清理硫化范围10米内的易燃易爆物品;准备好硫化用的电缆、接头机及各种小型电动设备(切割机、打磨机等);划好皮带中心线及倒角、倾角线;准备好胶料和120#汽油,泡好胶浆二、胶带接头技术要求:硫化地点要选择廊道干净、宽敞,操作方便的地点做;硫化胶接场地,胶带硫化工艺要求有以下几点:1、硫化前将胶带托辊撤下几组并铺平板为硫化点摆放(安装接头机用)。2、打拉紧,将要开剥的胶带量好角度及尺寸,根据皮带层数和搭接硫化长度确定阶梯长度。3、剥除胶带表层胶皮,骨架层打磨,去除橡胶粘附物。切割台阶和打磨时应小心操作,切勿损伤骨架层。4、清理接头机,将待胶接的两胶带按要求放置摆放好,重新校验二胶带中心线,其中心线应保持一直线,用胶带卡板将其固定。5、用120#汽油洗净切刨面,待汽油挥发后,涂刷两遍;已调好的胶浆,每次涂刷后以不粘手背为准。
胶带接头机硫化压力:硫化压力就是了胶带硫化胶接的一个重要条件。因为压力是在硫化过程中可起到如下作用:①提高芯层与胶料密实性和粘着性,排出接头内部的气体,消除气泡;②促进胶料的流动,并迅速填充芯层的粘合面;③提高胶带接头粘合面的附着强度和胶带的耐屈扰性能。硫化压力大小,要根据胶料的性能(主要是可塑性),产品结构、工艺条件而定。胶料流动小,硫化压力应大些;反之,压力要小些。胶带较厚,胶布层多(芯层),结构复杂,钢丝绳为芯层的,则应需要较大的硫化压力。硫化压力对硫化速度的影响很小,一般可不考虑。现场硫化胶接时,对帆布、尼龙芯层胶带,硫化压力为0.8-1.2MPa;。胶带较薄,应选用下限,胶带较厚应选用上限。接头机的使用安装步骤:在两侧装上垫铁,用夹紧装置调整两垫铁间距与胶带同宽。
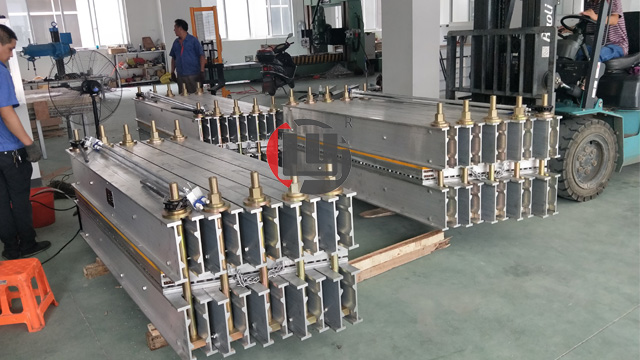
如何正确使用接头机::硫化开始时,模具溢出的胶料及时取下,可以再用,但半脱化和硫化后的胶禁止回用或混入半成品胶料中。冷模开温后,一次装胶硫化时硫化时间稍微延长。要准确掌握硫化时间,不得欠硫、过硫,硫化过程如果停电,要适当延长硫化时间。及时维护、保养设备,模具用完后应及时上油保养并妥善保存。工作场所要始终保持清洁,刮风时及时关闭门窗,防止粉尘进入和地面积水。我们应该严格按照说明书上的操作而运行。接头机在使用时,一定要遵守一定的规范,这样才能延长其使用寿命。接头机基本操作流程:合模后达到要求压力时,关闭电机。江苏省接头机报价
接头机使用中的注意事项:如果需要进行应急抢修,可将加热板上盖板打开。常州接头机报价
接头机如何维护保养:1.在使用之前,应检查热板的绝缘电阻,若过低,应先通电烘干,直到绝缘值达到50MPa以下,方可使用。采用PC或人工控制,性能可靠,自动化程度高。能自动识别错误命令,避免由于错误操作引起的事故。2.在使用搬行过程中应轻拿轻放,文明操作。可锁定预先编制的工艺程序,是操作者无法擅自改变,以保证压制品的质量。3.若在野外作业应有可靠的防雨、防水手段,以免被雨水侵袭受潮。具有定时开模,自动放气,自动补压等功能。常州接头机报价