商机详情 -
无锡胶带接头机报价
硫化技术总结:一、硫化前的准备:清理硫化范围10米内的易燃易爆物品;准备好硫化用的电缆、接头机及各种小型电动设备(切割机、打磨机等);划好皮带中心线及倒角、倾角线;准备好胶料和120#汽油,泡好胶浆二、胶带接头技术要求:硫化地点要选择廊道干净、宽敞,操作方便的地点做;硫化胶接场地,胶带硫化工艺要求有以下几点:1、硫化前将胶带托辊撤下几组并铺平板为硫化点摆放(安装接头机用)。2、打拉紧,将要开剥的胶带量好角度及尺寸,根据皮带层数和搭接硫化长度确定阶梯长度。3、剥除胶带表层胶皮,骨架层打磨,去除橡胶粘附物。切割台阶和打磨时应小心操作,切勿损伤骨架层。4、清理接头机,将待胶接的两胶带按要求放置摆放好,重新校验二胶带中心线,其中心线应保持一直线,用胶带卡板将其固定。5、用120#汽油洗净切刨面,待汽油挥发后,涂刷两遍;已调好的胶浆,每次涂刷后以不粘手背为准。接头机的使用安装步骤:将按硫化工艺处理好的被胶接头放置到下加热板上。无锡胶带接头机报价
借鉴、吸收国外的经验和技术:使用一定的胶接角度进行接头胶接,能够弥补一部分由于胶接技术、胶接材料、装备的缺陷,可以改善输送带接头区域在通过驱动滚筒和清扫器时对接头的损伤,以达到提高接头使用寿命的目的。但在初期,胶接角度的选择是极其不规范的,很多企业盲目的认为,只要加大胶接角度就可以提高接头寿命,这样,造成了胶接角度的多样化,存在25°、30°、45°等众多胶接角度。通过10几年来的不断研究和探索,我们终于确定了20°胶接角度。选择这个角度,即满足了皮带接头强度要求,同时,也避免了大角度胶接对皮带造成的浪费。目前,国内接受的通用的胶接角度是20°,之所以选择20°是因为胶接角度过小,胶接强度不够,容易导致胶接处断裂。胶接角度过大,造成皮带的浪费,损害用户的利益。天津输送带接头机接头机使用中的注意事项:应在地面用物品垫高,不要让接头机同水直接接触。
接头机在硫化过程中需要注意哪些问题:1.硫化温度:硫化温度决定着硫化均匀程度,经验及试验表明,当温度高10℃,硫化时间会缩短约一半,而橡胶是不良导热体,制品其硫化进程会因其各处温度不同而不同,要达到均匀硫化效果,厚橡胶制品的温度控制就非常关键了,应逐步升温,原则是低温长时间硫化。蓝色极光接头机加热板不但节电效果好,并且具有温度自动控制系统,有效提高产品硫化质量2.硫化时间:硫化时间是硫化工艺中重要的环节所在,若过短或至硫化程序不够,俗称“欠硫:,过长时则硫化程度会过高,俗称“过硫”,只有适宜的时间长度才可以达到较佳的硫化效果,俗称为正硫化。
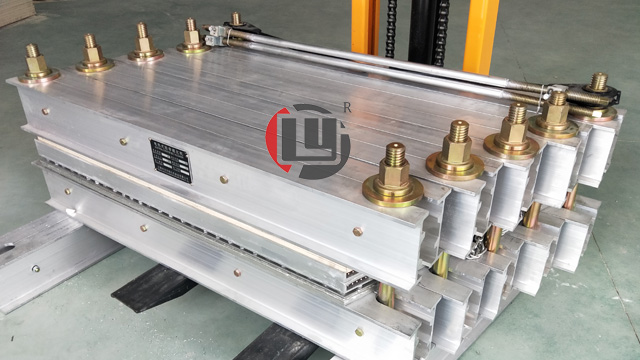
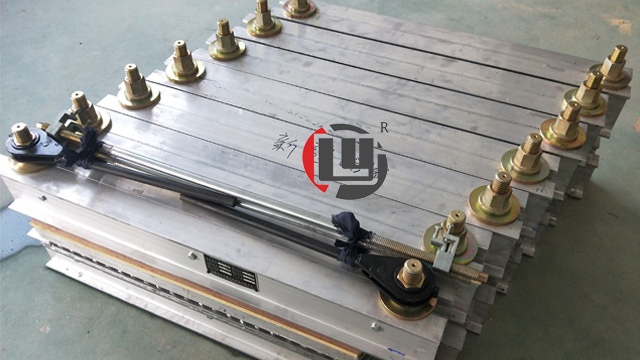
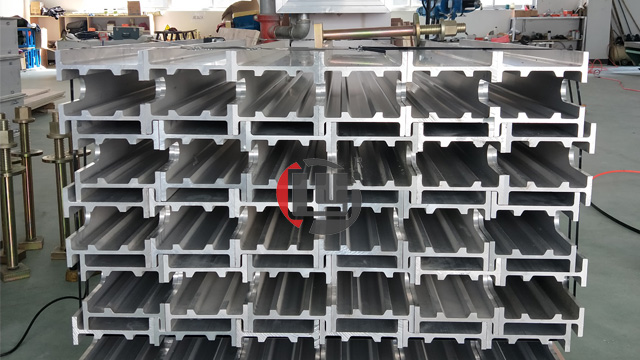
LYLHJ型电热式胶带接头机,体积小、重量轻,普通三相电源供电,热板温度均匀,水压系统供给(1.0~2.0MPa)均匀压力,配有轻型全自动电控箱。电控箱与主机的连接由一体化插件及多芯电缆完成,操作方便、工作可靠。目前普遍应用于冶金、矿山、电厂、港口、建材、化工等周围无炸开性气体和足以腐蚀金属的有害性气体场合的帆布、尼龙、钢绳芯运输胶带的现场硫化胶接。亦适用于防腐、耐热等特殊性能胶带的硫化接头。胶带接头的质量,直接影响到胶带的工作效力、使用寿命,尤其是目前长距离,很强度运输带更为重要,故LYLHJ型电热式胶带接头机是目前胶带运输机械中不可少的辅助设备。接头机的使用安装步骤:将二次电线把控制箱与加热板连起来,用一次电缆接电源。
胶带接头机硫化压力:硫化压力就是了胶带硫化胶接的一个重要条件。因为压力是在硫化过程中可起到如下作用:①提高芯层与胶料密实性和粘着性,排出接头内部的气体,消除气泡;②促进胶料的流动,并迅速填充芯层的粘合面;③提高胶带接头粘合面的附着强度和胶带的耐屈扰性能。硫化压力大小,要根据胶料的性能(主要是可塑性),产品结构、工艺条件而定。胶料流动小,硫化压力应大些;反之,压力要小些。胶带较厚,胶布层多(芯层),结构复杂,钢丝绳为芯层的,则应需要较大的硫化压力。硫化压力对硫化速度的影响很小,一般可不考虑。现场硫化胶接时,对帆布、尼龙芯层胶带,硫化压力为0.8-1.2MPa;。胶带较薄,应选用下限,胶带较厚应选用上限。接头机的注意事项:开动拉出机和夹板时,先鸣铃、喊号联系。苏州全自动接头机哪家好
接头机保养注意事项:避免因潮湿导致电器线路潮湿。无锡胶带接头机报价
龙宇LYLHJ型胶带接头机的保养与维护:1、在使用之前,应检查热板的绝缘电阻,若过低,应先通电烘干,直至绝缘值达到50MΩ以上,方可使用。2、在使用搬运过程中应轻拿轻放,文明操作。3、若在野外作业应有可靠的防雨、防水手段,以免被雨水侵袭受潮。4、当使用完毕,应放置在空气流通,相对湿度不大于85%,并不受雨雪侵袭的仓库内,下面用枕木垫起,严禁直接放置在地面上。5、若长时间不用,加热板需隔断时间通电升温一下,去除水汽。6、硫化结束后,等温度降到常温后再卸压拆机,过早卸压会造成皮带表面起泡等。无锡胶带接头机报价