商机详情 -
江苏精细化工专属SOD废液回收系统自动灭火装置价格
评估安全设备的价值,不能止步于看得见的硬件。自动灭火装置带来的回报,许多是隐性的、却至关重要的。它的根本回报是保障人员的生命安全,这超越了任何经济计算。其次,它保护了可能蕴含数年研发心血的生产工艺数据与技术载体,这些无形资产一旦损毁,极难复原。再者,它维护了企业的正常运营秩序与商业声誉,一次严重的火灾事故带来的市场信任危机,可能需要漫长时间来修复。这套装置如同为企业的关键运营资产与声誉购买了一份持续的“保险”,其回报不在于直接创造利润,而在于坚决地守护利润得以产生的根基免受毁灭性冲击。高校生物实验室废液产量偏低,小体积SOD废液灭火装置适配日常实验消防安全防护。江苏精细化工专属SOD废液回收系统自动灭火装置价格
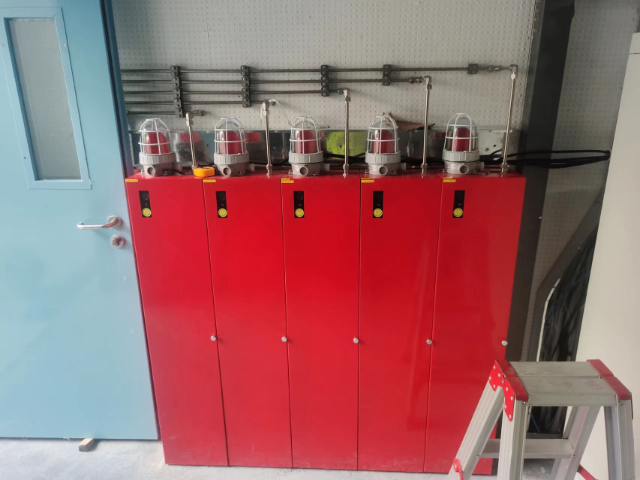
在现代企业评价体系中,环境、社会与治理表现日益受到重视。为高危的废液处理工艺配置先进的自动灭火装置,可以看作是ESG框架下的一项具体实践。在环境维度,它通过防止火灾及次生污染,保护了周边生态环境。在社会维度,它直接保障了员工的生命安全与健康,履行了对员工的责任。在治理维度,它体现了管理层对运营风险的系统性管理思维与实质性资源投入,展现了稳健的治理结构。因此,这项投资决策的价值,可以在财务考量之外,放入更宏大的企业可持续发展与公民责任叙事中进行阐述,成为企业责任报告中的一个切实案例。江苏分布式SOD废液回收系统自动灭火装置报价刚建设废液回收产线的工厂,听完工况讲解就能掌握SOD废液灭火装置选购关键要点。
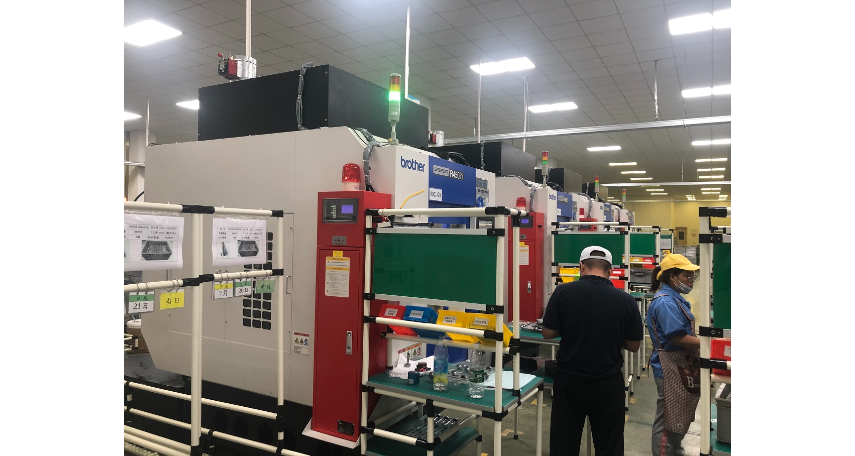
装置的设计是其后续能否正常发挥作用的基础,设计阶段要充分考虑对应SOD废液回收工艺的各类风险点。针对储液罐、蒸发浓缩、精馏工段及输送管路等不同位置的风险特性,要布置对应的探测模块,采用感温、火焰、可燃气体多信号交叉验证的模式,减少误触发的概率。要根据废液的组分匹配对应的灭火药剂,比如半导体行业的废液回收场景要选用洁净气体类药剂,避免后续污染物料;制浆造纸行业的黑液回收场景要选用抗溶泡沫类药剂,应对有机废液流淌火的风险。装置还要预留和回收系统中控对接的接口,可在触发灭火动作时同步联动切断工艺进料、关停工艺设备,规避废液泄漏带来的衍生问题。整机外壳要做防爆防腐处理,适配各类恶劣的工业生产环境,还要配备远程监控的功能,方便运维人员随时查看状态。南京创安安防技术有限责任公司重视产品研发,可结合不同行业的特殊环境为客户提供定制化的产品方案。
不少运营SOD废液回收生产线的企业负责人,都会问到远程控制式SOD废液回收系统自动灭火装置的实际使用感受。很多SOD废液回收项目都设置在偏僻的化工园区,或是采用无人值守的运营模式,管理人员没法全天驻守在现场,一旦出现火情很难立刻到达处置。远程控制式装置可与回收系统中控无缝对接,管理人员坐在中控室就能实时查看设备运行状态,异常预警会直接推送到对应终端,触发灭火后也能远程掌握现场情况,不用工作人员冲进危险区域,减少人员暴露风险。装置本身支持全天候响应,起火初期就能触发灭火,还能联动关停相关工艺设备,避免险情扩大,适配大规模连续生产的SOD废液回收生产线,也适配园区集中式危废废液预处理回收车间,整体使用体验匹配工业场景的实际需求,能降低日常运维的压力,满足无人值守运营的消防要求。南京创安安防技术有限责任公司专注于工业生产安全需求解决方案与产品服务,为工业消防完善贡献力量,提供适用产品与服务。小型酶制剂实验室废液产出量少,精简配置就能合理把控SOD废液灭火装置采购预算。
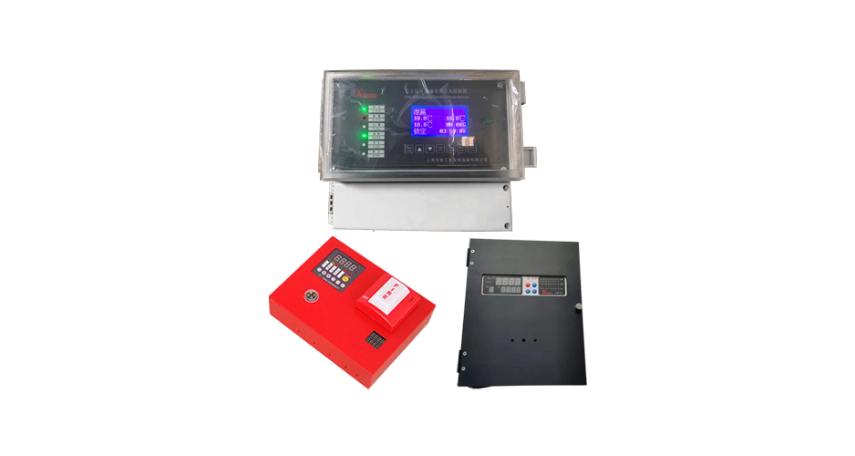
在工业废液资源化回收的工艺链条中,SOD废液回收系统自动灭火装置并非传统意义上的灭火器,而是一套针对储液罐、蒸发浓缩器、精馏塔及输送管路的一体化消防解决方案。这套装置的工作逻辑建立在对SOD废液特性的深度理解之上:无论是制浆造纸行业的高温黑液,还是生物制药的有机溶媒废液,都存在易燃组分挥发、高温状态下自燃的风险。装置通过分布式探测网络构建立体防护:在储罐顶部安装红外火焰探测器,在加热夹套附近布置感温电缆,在管路接口处设置可燃气体传感器,形成无盲区监测。当系统捕捉到火情信号后,会先进行多维度验证。根据废液类型的不同,装置会智能选用对应药剂:对付低沸点有机废液蒸汽,采用七氟丙烷快速抑制燃烧链;针对高粘度废液流淌火,则通过抗溶泡沫形成覆盖层隔氧降温。更关键的是,装置能与回收系统的工艺设备联动:灭火的同时自动关闭进料泵、切断加热源、开启紧急排放阀,防止火势沿着管路蔓延。整机采用防爆设计,即使在含有可燃气体的危险区域也能安全运行。顺着废液车间管路排布布设设备,规范施工可保障火情出现时灭火装置顺利启动运行。江苏分布式SOD废液回收系统自动灭火装置报价
园区废液系统整体升级筹备阶段,打听业内口碑就能筛选出靠谱的SOD废液灭火装置供应方。江苏精细化工专属SOD废液回收系统自动灭火装置价格
精细化工行业的SOD废液回收场景,往往组分复杂,同时存在腐蚀性物料、易燃有机组分和氧化性的药剂,对消防设备的适配性要求高于普通场景。专属的SOD废液回收系统自动灭火装置针对这类复杂工况做了定向优化,外壳和接触介质的部件都做了防腐蚀处理,可长时间在酸碱氛围下稳定运行,采用感温、火焰、可燃气体复合探测技术,经多信号交叉验证后触发灭火,可根据废液组分匹配洁净气体、抗溶泡沫等专属药剂,遏制有机废液流淌火与蒸汽爆燃,同时支持联动切断进料、关停工艺设备,规避废液泄漏次生灾害。设备可与回收系统中控无缝对接,支持远程监控,实现无人值守全天候防护,适配精细化工行业含易燃组分的碱性废液回收系统、危废废液预处理回收车间、化工废液资源化处理产线,也可覆盖其他有同类复杂废液处理需求的生产场景。江苏精细化工专属SOD废液回收系统自动灭火装置价格