商机详情 -
昆山咨询小型加工中心注意事项
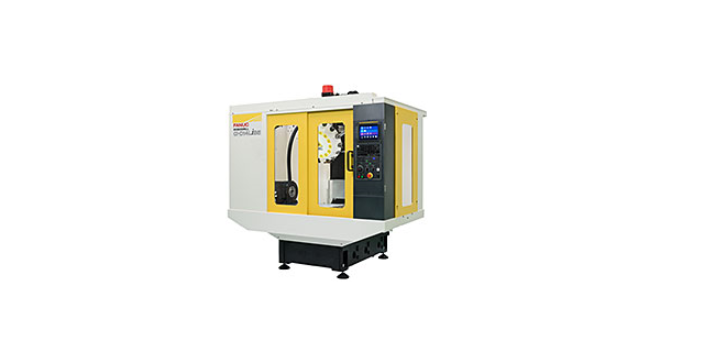
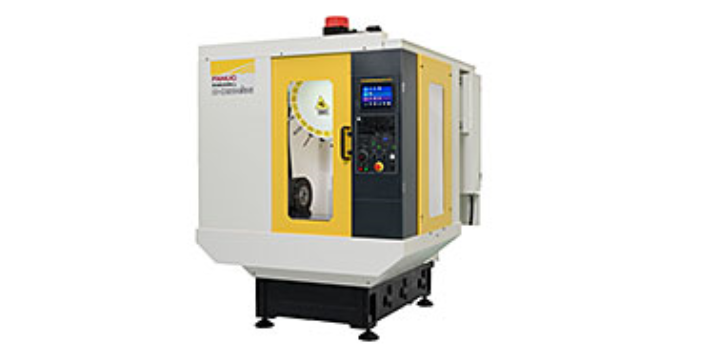
高稳定性1)FANUC小型加工中心装备*高分辨率的脉冲编码器,进行以纳米为单位的插补和反馈,五轴高速加工中心小的精度单位可设置.。2)纳米插补,AI轮廓控制II(选购件),冲击控制(选购件),NURBS插补(选购件),纳米平滑加工(选购件),**数据服务器(选购件)。3)高可靠机械结构,FANUC机床大多数客户是长期月30天?24小时工作,机床能保持精度稳定不变,故障率*低!AI热变位补偿功能标准配置的三轴AI热变位补偿功能,对主轴及进给轴的动作所引起的热变位进行补偿处理,以确保加工的**。a-D21MiA/a-D14MiAAI轮廓控制II,HRV控制1)借助伺服延迟大幅减少形状误差2)借助AI轮廓控制II可实现*其平滑的加工表面。这点是电子消费品类加工特别严格的! 发那科小型加工中心怎么样?昆山咨询小型加工中心注意事项
加工中心超程故障数控加工中心精度出问题是困扰我们加工作业的日常难题,而造成精度误差的原因往往不好排查。后面,列出几个常见问题的案例及出现这种问题的原因,以便大家对症下药:工件尺寸准确,但表面光洁度差原因:刀具刀尖受损,不锋利;机床产生共振,放置不平稳;机床有爬行现象;加工工艺不好。工件产生锥度大小头现象原因:机床放置的水平没调整好,一高一低,产生放置不平稳;车削长轴时,贡献材料比较硬,刀具吃刀比较深,造成让刀现象;尾座顶针与主轴不同心。驱动器相位灯正常,加工出来的工件尺寸时大时小原因:机床拖板长期高速运行,导致丝杆和轴承磨损,刀架的重复定位精度在长期使用中产生偏差,拖板每次都能准确回到加工起点,但加工工件尺寸仍然变化。此种现象一般由主轴引起,主轴的高速转动使轴承磨损严重,导致加工尺寸变化。 常熟品质小型加工中心设备制造江苏有没有发那科小型加工中心?
小型加工中心应注意保养,上下班之后应清扫铁丝,并及时加润滑油,以减少摩擦;选择适合工件加工的冷却液,在能达到其他工序加工要求的情况下,尽量选用较高的主轴转速。需要特别留意的问题:批量加工过程中出现的工件超差小型加工中心具有高精高效的特点,在机械手的参与下可以通过一次装夹完成多种工序的加工需求,因此对复杂异面工件的批量加工是小型加工中心的特点。超差现象打打影响了订单工件的合格率。产生原因:小型加工中心的水平放置没调整好,一高一低,放置不平稳;工件材料比较硬,刀具吃刀比较深,造成让刀现象;解决方案:使用水平仪重新调整小型加工中心的水平度,打下扎实的地基,把机床固定好提高其韧性;选择合理的工艺和适当的切削进给量避免刀具受力让刀;及时调整尾座。
有客户问过,国产的小型加工中心为什么会比进口的小型加工中心廉价那么多。现实上,不是国产的小型加工中心廉价,而是进口小型加工中心贵。在数控机床行业,我们不得不认可,国内手艺确实与国外手艺有着不小的差距。既然有着差距,那么所出产出来的数控机床也就有很大的分歧,有着先辈手艺的支撑,国外的一些出名品牌的小型加工中心是要比国内小型加工中心机能高不少的,所以进口小型加工中心比国产小型加工中心贵,也不是什么奇异的事。小型加工中心让多人都误会其性能一般,现实上不是如此的,大部门小型加工中心都具备加工中心和钻攻中心的功能。能满足绝大部门的小型零件和产物的批量出产,远比人们想象中强大,选配四轴或五轴的小型加工中心机能则愈加强大,能够加东西有复杂空间曲面的工件。 法兰克小型加工中心报价。
数控系统数控系统可以说是加工中心的大脑,加工中心的任何加工操作都离不开编程,数控系统也是比较昂贵的部分了。目前市面上常用的数控系统,分为国产和进口两类,主要有这几款。进口加工中心的数控系统常用FANCN、三菱、西门子。进口加工中心数控系统具有性能稳定可靠、运行速度快、数据处理能力强的特点,适合加工较为复杂的工件模具。但价格高,操作界面较为复杂,对数控理论基础要求较高。国产加工中心的数控系统常见的有华中数控、凯恩帝、中国台湾新代系统等。国产数控系统迅猛发展,已经充分占据了市场。国产数控系统具有界面友好、操作方便、满足高精度加工等特点,是追求性价比的选择。近年来国产数控中心的不断发展完善,已可以完美配置五轴联动技术。 苏州小型加工中心生产厂家。浙江购买小型加工中心报价表
法兰克小型加工中心型号有哪些?昆山咨询小型加工中心注意事项
小型加工中心顺铣和逆铣加工的特点刀具切削金属的过程是一个非常复杂的过程,切削层在主切削刃和前刀面的挤压作用下,发生剪切滑移和翅性变形,影响着切削加工的稳定性和工件的表面质量。顺铣和逆铣由于切屑厚度的变化不同,直接影响着切屑的塑性变形,同时影响着切削力、切削温度以及刀具与工件和切屑之间的摩擦特性。1、顺铣加工的特点顺铣加工时,每齿切削厚度从大到小,较厚的切屑变形较大,切入工件时造成的冲击力较大,由于小型加工中心丝杠和轴承有间隙,造成切削过程不稳定,与逆铣比较,已加工表面粗糙度值较大。2、逆铣的特点逆铣加工时,切入工件时切削从薄到厚,但不是从零开始,因为切出时切屑比较厚,所以较厚处的切屑塑性变形较小,当径向切削尺寸较大时容易产生过切,由于可以小型加工中心排除丝杠和轴承的间隙,并且切屑变形较小,因此切削过程较平稳。 昆山咨询小型加工中心注意事项
苏州市益五机械科技有限公司汇集了大量的优秀人才,集企业奇思,创经济奇迹,一群有梦想有朝气的团队不断在前进的道路上开创新天地,绘画新蓝图,在江苏省等地区的机械及行业设备中始终保持良好的信誉,信奉着“争取每一个客户不容易,失去每一个用户很简单”的理念,市场是企业的方向,质量是企业的生命,在公司有效方针的领导下,全体上下,团结一致,共同进退,**协力把各方面工作做得更好,努力开创工作的新局面,公司的新高度,未来苏州市益五机械科技供应和您一起奔向更美好的未来,即使现在有一点小小的成绩,也不足以骄傲,过去的种种都已成为昨日我们只有总结经验,才能继续上路,让我们一起点燃新的希望,放飞新的梦想!