商机详情 -
深圳轮毂数控旋压机厂家
数控旋压机常见问题及解决办法(二)
旋压机尾顶跳动对旋压成型产品有什么影响?
旋压机尾顶跳动会对旋压成型产生一定的影响,主要有以下一些因素:
1.不锈钢因材料的延展率不好、受力大,当尾顶跳动时会因材料受力不均根部断裂。
2.铝材硬度小,旋压过程会因为尾顶跳动而刮花旋压产品底部。
3.尾顶跳动会造成料片和尾顶之间的接触面积不够,旋压受力会使料片产生移动。
4.尾顶跳动会影响产品成型后的尺寸精度,产品底部的直径精度变差。
数控旋压机与人工手动旋压机的区别有哪些?深圳轮毂数控旋压机厂家
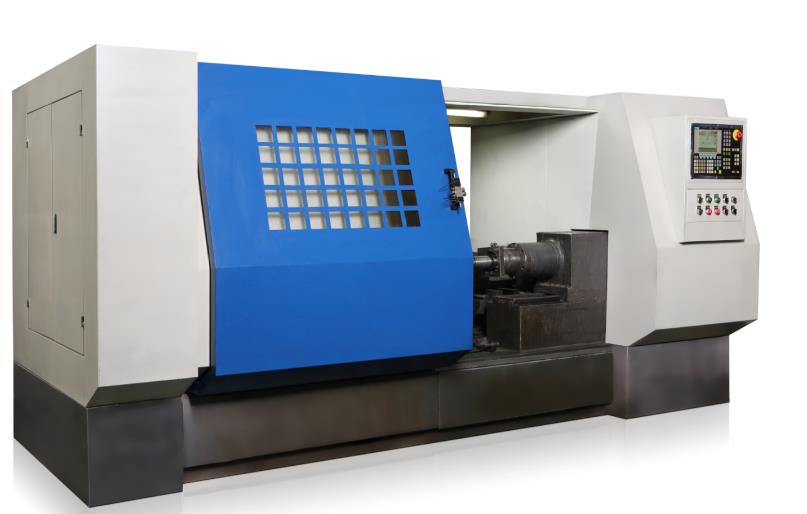
五金数控旋压机为自动化控制设备,在生产制作过程中,除了上料和下料需要人工操作外,其制作全过程均由程序控制完成,设备主控系统采用西子802系列,由本公司预置编制程序。五金数控旋压机也采用华大高 能伺服电机半闭环控制形式进行旋压,并且配置多工位重型数控转塔旋轮座,可同时安装多只旋压轮或刀 具以完成不同作业要求。该机型可选配我司自 主研发的高 精 密数字液压油缸及滑台组成强 力旋压机,用于造型复杂、刚性要求高等多种特 殊要求的五金零部件的旋压制作。缩管数控旋压机哪种好保养数控旋压机要怎么做?
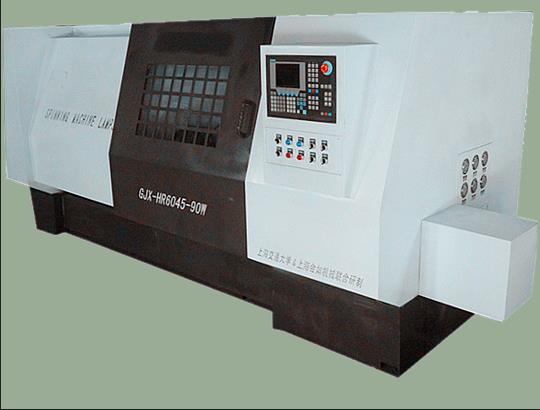
旋压刀轮是数控旋压机的重要组成部分,对材料有着很高的要求。旋压刀轮常用材料有cr12钢、高速钢和钨钢。cr12钢经热处理后,刀轮加工铝产品的使用寿命比较长,而不锈钢和铁材料硬度高,加工过程温度高,长期使用CR12会对刀轮表面刮伤严重,进而刮伤成型产品表面,或因磨损速度过快影响刀轮和模具的间隙,造成生产的不稳定性;使用高速钢对刀轮的硬度、耐磨性、耐高温有所提高,但是高速钢热处理过后韧性不够,受力较大时容易崩刀;旋压刀轮也可以用CR12外表镀钨钢,增加刀轮表层的硬度,耐磨性,做铝件旋压表面需要压光时,可用钨钢作为压光面的材料。
为什么要定制旋压机?通用型旋压机是否“全能”?我们都希望设计出来的旋压机是可以加工多种多样产品的“全能型”旋压机。可是有个问题必须要面对的技术问题是,如果再一台设备上勉强地就地加工多种大小不同的工件会带来不少技术和经济上的问题,反而增加企业生产成本。因此,较合理的办法是将它们分别在几台设备上加工。旋压机设计师进行在数控旋压机设备总体布局的方案设计时,应按所加工的具体对像,处理好设备的加工适应范围的宽窄关系,并对数控旋压机设备布局和结构方案的先进性与经济性相比较,进行取舍,也就说,旋压机要“定制”的好。 上海尚晞数控旋压机重型机身设计,运行振动更小。
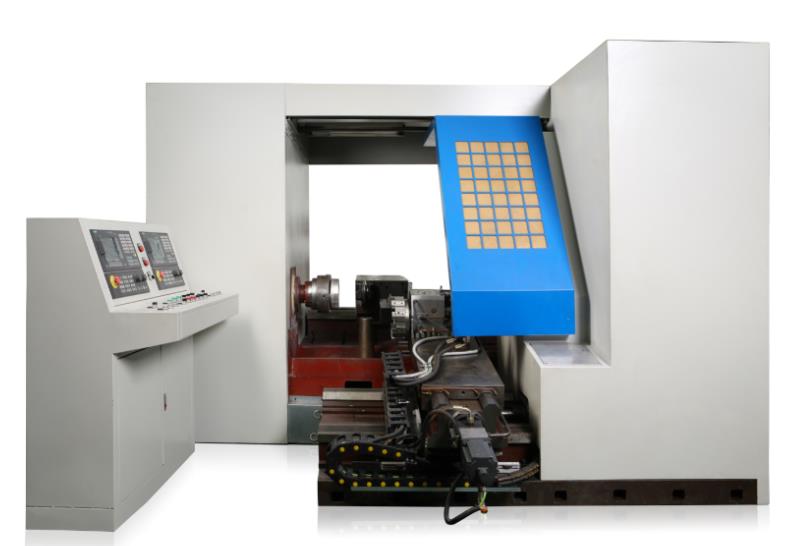
卧式双轮热旋压机是一种双旋轮结构的数控热普旋机。该机型***适用于板旋、锻坯旋、缸套、锥体、筒体、盘类零部件、抛物线形、母线型等五金零部件的旋压制作,尤 其适用于需要加热旋压的材质。设备的控制系统为西门子系统,加工坯料直径比较大可达1500mm。旋轮进给系统为我司自 主研发的高 精 密数字液压油缸,执行机构的行程X轴300-800mm,Z轴400-1000mm。不同材料,可加工的材料厚度不同。铝/铜的加工厚度为0.5-12mm;钢材的加工厚度为0.5-8mm;不锈钢的加工厚度为0.5-5mm;钛合金的加工厚度为0.5-4mm。旋压机的工作原理是什么?华中数控旋压机详情介绍
旋压成型技术类似陶土泥坯成型技术。深圳轮毂数控旋压机厂家
数控旋压机可以完成拉深成形、压肋、收口、封口、翻边、卷边等各种工作。由于旋压成形工艺,普旋压工件形状各异,因而具有很广的用途。数控旋压成形过程有缩旋、扩旋、及卷边等。需要了解的是拉深成形,扩旋压肋,缩旋收口,卷边成形,这几种成形中,普通旋压可以满足整体成形和局部成形。在现代化的旋压机上,针对不同规格工件的不同技术要求,可以采取冷旋与热旋等方法进行相应的塑性成形,主要类别为拉旋、缩旋、扩旋、制梗等多种。 深圳轮毂数控旋压机厂家
上海尚晞数控科技有限公司是一家有着雄厚实力背景、信誉可靠、励精图治、展望未来、有梦想有目标,有组织有体系的公司,坚持于带领员工在未来的道路上大放光明,携手共画蓝图,在上海市等地区的机械及行业设备行业中积累了大批忠诚的客户粉丝源,也收获了良好的用户口碑,为公司的发展奠定的良好的行业基础,也希望未来公司能成为*****,努力为行业领域的发展奉献出自己的一份力量,我们相信精益求精的工作态度和不断的完善创新理念以及自强不息,斗志昂扬的的企业精神将**上海尚晞数控科技供应和您一起携手步入辉煌,共创佳绩,一直以来,公司贯彻执行科学管理、创新发展、诚实守信的方针,员工精诚努力,协同奋取,以品质、服务来赢得市场,我们一直在路上!