商机详情 -
吉林哪些电火花机加工解决方案
米尔迪克AM系列牛头机(AM50/AM80/AM120)针对中大型模具,采用高刚性铸铁床身,高承重、大行程。AM80比较大工件重量4000kg,比较大电极重量150kg;AM120比较大工件重量5000kg,比较大工件尺寸1800×1200×650mm,X/Y/Z轴行程达2000×1300×700mm,能够覆盖大型汽车覆盖件模具和大型注塑模具的加工空间。牛头式固定工作台结构,工作台固定、机头移动,重型模具装上去之后不用动,靠机头移动来完成加工,消除了重型模具移动时的惯性干扰。加工液槽内部尺寸达2000×1300×700mm,储液箱容积1000L。各轴均具备步距误差补偿功能,定位精度(JIS标准)6μm/300mm,重复定位精度3μm/300mm。在宁波北仑某压铸模具厂的应用中,12吨压铸模具一次装夹完成全部加工,精度一致性明显改善,加工周期从100小时压缩到60小时左右,装夹次数从3-4次减到1次,加工周期缩短40%。吹塑模具分型面放电加工,轮廓精细,合模线平整美观。吉林哪些电火花机加工解决方案
电火花机加工解决方案
宁波北仑一家大型压铸模具厂,主营新能源车身结构件、一体化压铸模具。工件重量达12吨、尺寸超2米,普通机床承重不够、精度难保证,传统设备需多次装夹,累积误差大、加工周期长。引入米尔迪克AM系列单牛头火花机后,采用牛头式固定工作台结构,最大支持17吨承重、3200×1200mm加工行程,大型重型模具装夹一次即可完成全部加工,避免多次装夹带来的累积误差。12吨压铸模具一次装夹完成全部加工,精度一致性明显改善,加工周期从100小时压缩到60小时左右,装夹次数从3-4次减到1次,加工周期缩短40%。各轴均具备步距误差补偿功能,定位精度(JIS标准)6μm/300mm,重复定位精度3μm/300mm。配合自研1ms自适应防积碳算法,深腔加工有效降低积碳烧损风险,电极损耗控制在0.1%以内,大幅降低大型压铸模具的电极耗材成本。定做电火花机加工解决方案技术指导冷镦模具深孔加工,C轴旋转配合自适应抬刀,排屑顺畅无比。
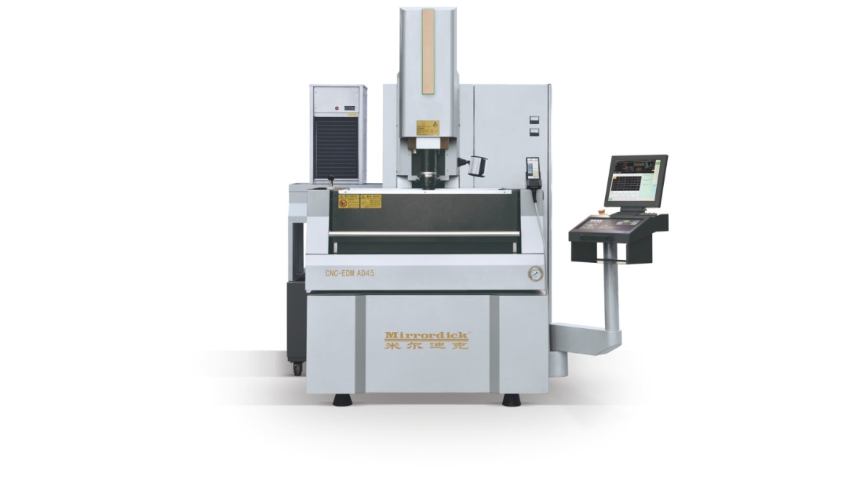
米尔迪克布局A系列标准镜面机、AD系列高精密镜面机、AR系列**镜面机、B系列紧凑型精密机、AM系列单牛头火花机、AMR系列双牛头火花机六大产品线,覆盖从微型精密零部件、中小型镜面模具到大型重型模具的全场景加工需求。A系列定位于入门级高性价比镜面机型,**机型A30、A40、A45,适配通用塑胶模具、压铸模、五金模具的基础镜面加工。AD系列定位于中小型精密模具主力机型,标配PIKA超精镜面放电回路、火花油恒温装置、C轴与4工位ATC电极库。AR系列定位于中**精密模具加工机型,**机型AR50、AR65,适配光学透镜、汽车车灯反光件、**消费电子外壳等高光洁度要求模具。B系列紧凑型精密机定位小件精密加工**机型,机身紧凑占地小,适配小型车间、精密零部件加工厂布局。AM系列牛头机采用牛头式固定工作台结构,适配中大型模具加工。AMR系列双牛头机型搭载双**控制系统,适配大型模具量产加工。所有机型均采用统一的Windows智能数控系统,操作逻辑、参数格式、工艺库完全通用,企业扩产无需更换品牌。
汽车车灯模具的反光槽和透镜部分对表面质量要求较高,任何微观缺陷都会影响光学性能。传统工艺需要先放电粗加工,再预留余量进行抛光,工序多、周期长。更棘手的是,车灯模具骨位深、壁厚薄,放电时极易积碳,导致反光面出现黑斑,整套模具报废。许多模具厂不得不采用进口设备,但采购和维护成本高昂。米尔迪克AR50镜面火花机凭借自适应放电控制技术,在深腔加工中实时防止积碳,结合PIKA回路实现≤Ra0.1μm的镜面效果,放电后直接满足光学要求。浙江某车灯模具厂使用该方案后,加工周期从22小时缩短至16小时,报废率从8%降至2%,且省去了抛光工序,每年节省加工费用超过一百八十万元。设备价格远低于进口品牌,售后服务包括部分系统软件终生**升级,长期使用成本优势明显。米尔迪克还提供**工艺测试,客户可带工件到深圳总部或海外体验中心验证效果。西安阎良某航空零部件厂使用米尔迪克AR50后,通过商飞供应商资质审核。
电火花加工中的复杂曲面加工需要多轴联动。传统三轴火花机只能加工垂直方向的型腔,对于倒扣、侧向孔、斜槽等特征无法直接加工。米尔迪克支持三轴到多轴联动(选配C轴可实现四轴联动),可以完成横向加工、45度倾斜加工、倒扣加工等复杂操作。Windows系统内置的编程**系统能够根据三维模型自动生成多轴联动路径。某航空航天零件需要加工一个与水平面成30度角的斜槽,使用米尔迪克四轴联动功能,一次装夹完成,无需多次定位,加工精度达到±0.005毫米。而传统方法需要特制夹具和多次装夹,难以保证精度。部分系统软件终生**升级,多轴联动算法持续增强。工艺支持团队可提供多轴编程培训和复杂曲面加工方案设计。橡胶模具异形型腔,多轴联动轨迹无死角,密封圈尺寸稳定。湖北石墨火花机
航空航天涡轮叶片冷却孔,微细电极加工深径比超10:1,孔径偏差±2μm。吉林哪些电火花机加工解决方案
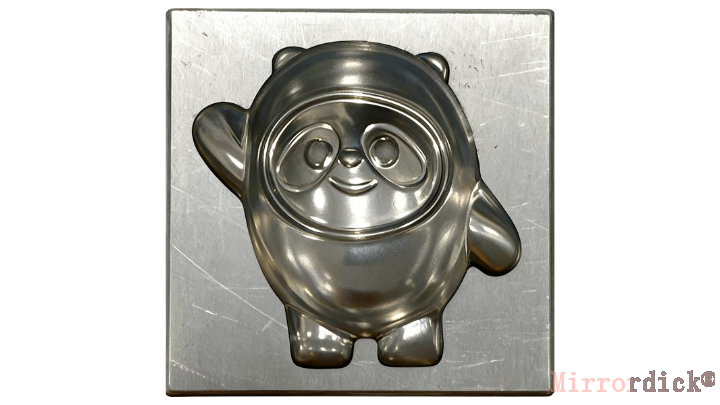
模具加工完成后,表面粗糙度直接影响产品外观和后续工序。传统火花机加工出的表面普遍存在放电纹路,粗糙度在Ra0.8μm以上,必须经过人工抛光才能达到客户要求。抛光不*耗时,还依赖熟练技工的经验,稍有不慎就会改变尺寸或产生橘皮缺陷。随着熟练抛光师傅越来越少,这道工序已成为许多模具厂的瓶颈。米尔迪克PIKA超精镜面放电回路通过精确控制每次脉冲的能量输出,使其均匀且微小,从而在工件表面形成深浅一致的放电凹坑,肉眼无法分辨纹路,表面粗糙度稳定≤Ra0.1μm。这意味着放电加工后即可直接用于注塑或装配,省去八成以上的抛光工序。某家电模具企业采用该技术后,抛光师傅从六人减至三人,每年节省人工成本超过二十万元,交期也大幅缩短。PIKA回路已集成在米尔迪克全系列镜面火花机中,操作员只需在系统中选择“镜面加工”模式,系统自动匹配参数。工艺支持无限次**,帮助客户快速掌握操作技巧。吉林哪些电火花机加工解决方案
深圳市米尔迪克精密机械科技有限公司是一家有着先进的发展理念,先进的管理经验,在发展过程中不断完善自己,要求自己,不断创新,时刻准备着迎接更多挑战的活力公司,在广东省等地区的机械及行业设备中汇聚了大量的人脉以及**,在业界也收获了很多良好的评价,这些都源自于自身的努力和大家共同进步的结果,这些评价对我们而言是比较好的前进动力,也促使我们在以后的道路上保持奋发图强、一往无前的进取创新精神,努力把公司发展战略推向一个新高度,在全体员工共同努力之下,全力拼搏将共同深圳市米尔迪克精密机械科技供应和您一起携手走向更好的未来,创造更有价值的产品,我们将以更好的状态,更认真的态度,更饱满的精力去创造,去拼搏,去努力,让我们一起更好更快的成长!