商机详情 -
江门数控电火花机加工解决方案
模具厂的设备利用率直接影响投资回报。许多火花机在实际生产中真正加工的时间占比不足50%,大量时间消耗在电极更换、参数调整、工件找正等辅助操作上。夜班时没有熟练操作员,机器只能停机等待。米尔迪克的自动化选配功能可以大幅提升设备利用率。ATC电极库实现自动换电极,减少人工干预时间。Windows系统的网络传输功能支持远程编程和参数下载,操作员可以在办公室完成加工程序编制,然后通过网络发送到车间机床。生产数据实时监控模块记录每一支电极的加工时间、报警记录,并导出Excel报表,管理层可以分析设备效率瓶颈。某连接器模具厂引入米尔迪克AR50加16工位ATC后,设备利用率从45%提升至78%,夜班仍能保持连续加工,每月有效加工时数增加了两百小时,相当于多出了近一周的产能。部分系统软件终生**升级,数据监控功能也会持续增强。工艺支持团队**培训操作员,帮助客户建立高效的设备管理流程。米尔迪克A系列标准镜面火花机出厂标配Ra≤0.1μm镜面精度,无需额外加价选配。江门数控电火花机加工解决方案
电火花机加工解决方案
电火花加工中的过切和欠切补偿是保证尺寸精度的必要手段。电极在放电过程中会损耗,导致加工出的型腔尺寸比电极尺寸小(欠切)。同时,放电间隙也会影响**终尺寸。操作员需要根据经验调整补偿值,但不同材料、不同参数的补偿值差异很大。米尔迪克的Windows系统内置了补偿值数据库,根据电极材料、工件材料、放电电流、加工深度等参数自动推荐补偿值,并在加工过程中实时调整。某模具厂在加工一套深腔模具时,系统自动补偿了电极损耗和放电间隙,**终型腔尺寸与设计值偏差在0.005毫米以内,而手动补偿时偏差经常超过0.02毫米。部分系统软件终生**升级,补偿值数据库会持续丰富。工艺支持团队可帮助客户建立针对自家产品的补偿值档案。库存电火花机加工解决方案欢迎选购苏州吴江某动力电池模具厂使用米尔迪克AMR双牛头后,加工周期从120小时降至70小时。
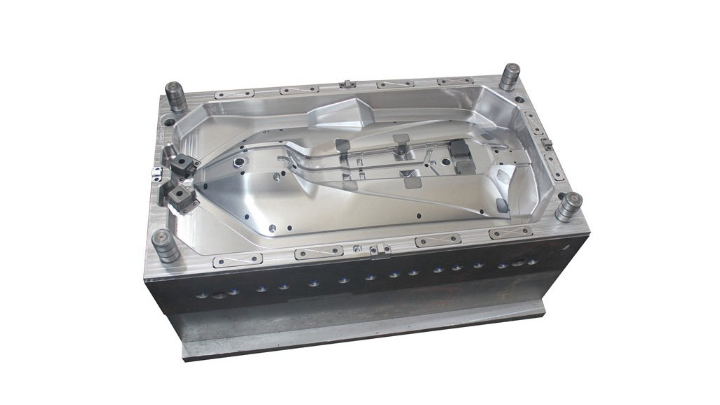
米尔迪克PIKA超精镜面放电回路是自研的核心技术之一,通过精确控制每次脉冲的能量输出,使放电凹坑均匀且微小,表面粗糙度稳定控制在Ra0.1μm级别。PIKA回路通过实时闭环控制,每毫秒检测放电状态,自动调整脉冲宽度和电流,确保每一发脉冲的能量在设定范围内。A/AD/AR三大系列标准机型均可稳定达到Ra≤0.1μm镜面效果,放电后工件表面直接达到镜面,无需抛光。在台州黄岩某家电模具厂的应用中,A系列镜面机加工空调面板模具,型腔放电完成直接达到高光镜面要求,抛光工作量减少75%以上,单套模具交付周期从5天缩到2-3天,月交付量提升约50%。PIKA回路的价值在于将镜面效果从“实验室数据”变成了“车间常态”,连续加工50件表面波动在0.02μm以内,批量生产一致性优异。
模具深腔加工时,排屑通道狭窄,电蚀产物容易堆积在放电间隙中。当堆积量超过临界值,会引发异常放电,瞬间高温使加工液分解,碳元素黏附在工件表面形成积碳。积碳一旦发生,放电条件进一步恶化,轻则表面出现麻点需要返工,重则整件报废。许多模具厂操作员对此束手无策,只能频繁停机清理,效率大打折扣。米尔迪克镜面火花机搭载的自适应放电控制技术,能够以微秒级频率实时监测放电波形。正常放电时波形规则,当检测到电压骤降或电流尖峰等积碳前兆时,系统自动降低放电能量、增加停歇时间、调整抬刀策略,待排屑恢复后再逐步回到原始参数。整个过程无需人工干预,有效将积碳发生率降低七成以上。某车灯模具厂使用该技术后,深腔骨位加工从每件返工三次变为一次合格,加工周期缩短近三分之一,操作员不再需要整夜守在机器旁边。该技术已应用于米尔迪克全系列机型,配合部分系统软件终生**升级,客户长期使用成本得到有效控制。车灯模具反光槽镜面加工,一次成型无需抛光,光效更佳。
深腔加工(深度>50mm、宽度<2mm)积碳,是模具厂**头疼的问题之一。当加工深度超过50mm、宽度不足2mm时,排屑通道极度狭窄,电蚀产物难以排出。一旦堆积量超过临界值,就会引发异常放电,瞬间高温使加工液分解,碳元素黏附在工件表面形成积碳。传统火花机解决这个问题靠“人”调参数,但加工过程一直在变——电极在损耗、加工液在变脏、排屑条件在波动,人不可能24小时盯着。米尔迪克自适应放电控制技术让机器自己解决:系统以每秒数千次频率实时监测放电波形,检测到积碳前兆时自动调整,全程无需人工干预。深圳宝安某医疗模具厂的骨科植入物模具加工中,型腔深度42mm、**窄骨位*0.8mm,报废率从15%降至1.2%。浙江某车灯模具厂深腔骨位55mm、宽1.2mm,加工时间从22小时降到16小时,报废率从8%降到2%。米尔迪克火花机小驱动单位1μm,配合高精度光栅尺实现微米级定位。张家界电火花机加工解决方案
米尔迪克在越南、印度、墨西哥设有客户体验中心,产品出口全球数十个国家和地区。江门数控电火花机加工解决方案
电火花加工的表面变质层(也称白层)是放电热影响的结果。变质层组织与基体不同,硬度高、脆性大,可能含有微裂纹。对于承受交变载荷的模具(如压铸模、冲压模),过厚的变质层会缩短模具寿命。许多火花机加工后变质层厚度达5-10微米,需要后续研磨或化学去除。米尔迪克通过PIKA回路实现精细放电,单次脉冲能量小,热影响区浅,变质层厚度可控制在2微米以内。同时,自适应放电控制技术避免异常放电造成的局部过热,进一步减少变质层不均匀性。某压铸模具厂加工一套铝合金缸体模具,使用米尔迪克AR65配合PIKA回路和恒温装置,加工后变质层厚度均匀,约2微米,无需额外去除即可进行后续抛光。模具寿命达到八万模次,比原有机型提高了两成。部分系统软件终生**升级,客户可以通过软件查看加工参数对变质层厚度的影响。工艺无限次**支持,技术团队可提供变质层检测方法及参数优化建议。江门数控电火花机加工解决方案
深圳市米尔迪克精密机械科技有限公司在同行业领域中,一直处在一个不断锐意进取,不断制造创新的市场高度,多年以来致力于发展富有创新价值理念的产品标准,在广东省等地区的机械及行业设备中始终保持良好的商业口碑,成绩让我们喜悦,但不会让我们止步,残酷的市场磨炼了我们坚强不屈的意志,和谐温馨的工作环境,富有营养的公司土壤滋养着我们不断开拓创新,勇于进取的无限潜力,深圳市米尔迪克精密机械科技供应携手大家一起走向共同辉煌的未来,回首过去,我们不会因为取得了一点点成绩而沾沾自喜,相反的是面对竞争越来越激烈的市场氛围,我们更要明确自己的不足,做好迎接新挑战的准备,要不畏困难,激流勇进,以一个更崭新的精神面貌迎接大家,共同走向辉煌回来!