商机详情 -
国内品牌电火花机加工解决方案答疑解惑
米尔迪克AR系列(AR50/AR65)定位于中**精密模具加工机型,配置***升级,适配复杂结构、高要求的精密工件高光镜面加工,比较好表面粗糙度可达Ra0.1μm。AR50工作台尺寸700×450mm,X/Y/Z轴行程500×400×300mm,机床重量5500kg,储液箱容积300L;AR65工作台尺寸850×600mm,X/Y/Z轴行程650×450×350mm,机床重量6500kg,储液箱容积400L。AR系列适合光学透镜、汽车车灯反光件、**消费电子外壳等对光洁度要求较高的模具加工。搭载PIKA-Pro超精镜面放电回路,搭配十级逐级精修工艺,表面纹路均匀无定向反光差,配合火花油恒温控制与全轴误差补偿技术,长周期加工的多腔模具一致性优异,注塑成品透光率偏差小于0.5%。在深圳宝安石岩某汽车车灯模具厂的应用中,引入AR50镜面火花机后,模具镜面效果达到光学级标准,顺利进入某新势力车企合格供应链,单套模具订单溢价25%以上。米尔迪克全系列产品通过欧盟CE认证,拥有自营进出口经营权,可直接出口全球多数国家和地区。国内品牌电火花机加工解决方案答疑解惑
电火花机加工解决方案
硬质合金(钨钢)放电加工电极损耗大、效率低,困扰着许多精密零件制造商。钨钢中的碳化钨颗粒导致放电不稳定,普通紫铜电极损耗常超过1%,每加工几毫米就要换电极,尺寸一致性差。米尔迪克针对钨钢开发了**放电回路,配合铜钨合金电极,将电极损耗控制在0.1%以内。东莞某精密零件厂加工钨钢冲头,原来每支电极只能加工三个零件,改用米尔迪克方案后一支电极可加工三十个零件,电极材料成本降低七成,加工效率提升四成。客户表示:“钨钢加工不再是瓶颈,敢接更多订单了。”米尔迪克提供**试加工,客户可提供钨钢样品和图纸验证效果。部分系统软件终生**升级,钨钢加工参数库持续更新常德电火花机加工解决方案价格查询米尔迪克火花机具备断电记忆功能,意外停电后从中断点继续加工。
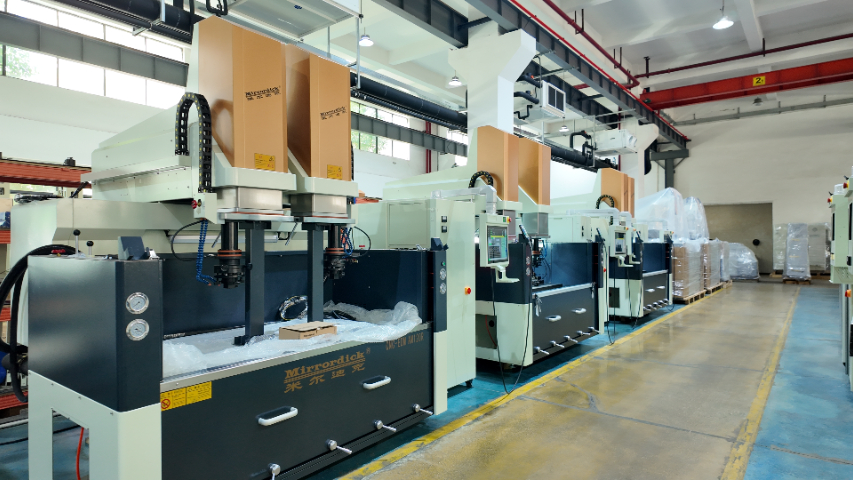
米尔迪克自研的毫秒级自适应放电控制技术,可实现每秒数千次的放电波形实时采集,一旦检测到异常放电状态,可在1毫秒内动态调整电流、脉宽与抬刀参数,主动打散积碳、恢复正常放电。针对深腔、窄槽、薄壁等易积碳场景,系统自动增加抬刀高度至3-5毫米、抬刀频率提高至每秒2-3次,并配合高压冲液辅助排屑。在深圳宝安石岩某医疗模具厂的骨科植入物模具量产中,模具型腔深度达42mm、**窄骨位*0.8mm,传统设备加工报废率长期维持在15%左右。采用米尔迪克设备配合防积碳算法后,加工报废率降至1.2%。对于医疗精密模具镜面加工这类高要求场景,单批次材料与工时浪费大幅减少,客户顺利通过了医疗行业的严苛供应商审核。浙江某车灯模具厂使用该技术后,深腔骨位55mm、宽1.2mm的工件一次加工到位,加工时间从22小时降到16小时。
电火花加工中的用户权限管理防止非授权操作。米尔迪克的Windows系统支持多级用户权限,管理员可以设置操作员、工艺员、管理员三级权限。操作员只能启动和停止程序;工艺员可以修改参数和编辑程序;管理员可以设置系统参数和用户权限。某模具厂严格按照权限管理,操作员无法修改工艺参数,确保了工艺纪律的执行,产品质量稳定性明显提高。部分系统软件终生**升级,权限管理功能持续增强。工艺支持团队可协助客户建立权限管理规范。。航空航天涡轮叶片冷却孔,微细电极加工深径比超10:1,孔径偏差±2μm。
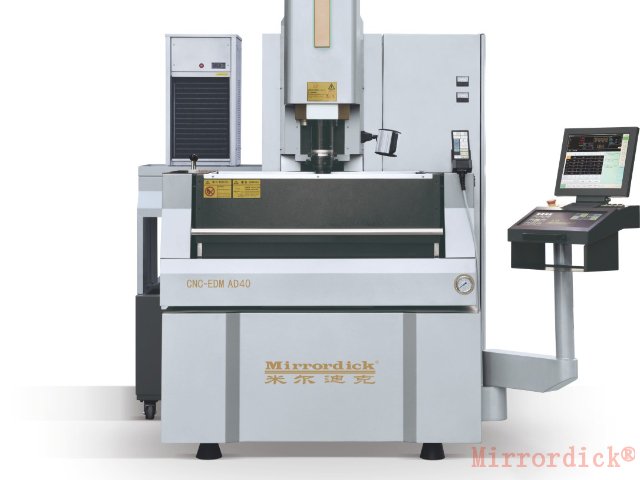
电火花加工中,加工液的维护常被忽视,导致加工质量下降。加工液在长期使用后会混入电蚀颗粒、碳渣和油脂,绝缘性能下降,放电稳定性变差。同时脏污的加工液容易堵塞过滤系统,造成排屑不畅,增加积碳风险。许多操作员只加油不换油,直到出现明显问题才处理。米尔迪克的画册中详细列出了安装及环境要求,包括加工液的更换周期和维护方法。建议每3-6个月彻底更换一次加工液,每两周检查一次过滤纸芯,堵塞后及时更换。交换式纸芯过滤器更换方便,操作员只需打开过滤器盖、取出旧纸芯、装入新纸芯即可。系统还具备加工液清洁度提示功能,当过滤压差超过设定值时自动报警。某模具厂长期未更换加工液,导致放电稳定性差,表面质量波动大。按照米尔迪克的维护指南更换加工液和纸芯后,加工质量恢复稳定,废品率下降了六个百分点。部分系统软件终生**升级,客户可以通过软件查看加工液使用时间和建议更换周期。工艺支持团队**提供加工液选型建议,帮助客户选择适合的电火花**油。米尔迪克获得ISO9001质量管理体系双主体认证,覆盖数控火花机研发、生产、销售全流程。什么电火花机加工解决方案大概费用
米尔迪克火花机小驱动单位1μm,配合高精度光栅尺实现微米级定位。国内品牌电火花机加工解决方案答疑解惑
硬质合金(钨钢)打孔是模具配件加工中的典型难题。孔径小(常小于1毫米)、深度大(深径比超过10:1),传统机械钻孔极易断钻头,且无法加工斜孔或异形孔。电火花打孔不受材料硬度影响,但普通火花机在加工小孔时电极损耗快,孔径一致性差,孔壁容易产生微裂纹。米尔迪克针对微细孔加工开发了**策略:采用铜钨电极,配合C轴旋转实现高精度定位;放电参数采用小电流(0.5-1A)、窄脉宽(3-5μs),确保单次放电能量小,避免过热;自适应放电控制实时监测,防止拉弧。实际应用中,可稳定加工直径0.3-1.0毫米、深径比超过10:1的微孔,孔径一致性控制在±2微米,孔壁无微裂纹。某航空航天燃油喷嘴零件加工中,该方案替代了进口设备,成本降低四成。米尔迪克提供**工艺测试,客户可携带工件图纸或样品到深圳总部进行试加工验证。国内品牌电火花机加工解决方案答疑解惑
深圳市米尔迪克精密机械科技有限公司是一家有着先进的发展理念,先进的管理经验,在发展过程中不断完善自己,要求自己,不断创新,时刻准备着迎接更多挑战的活力公司,在广东省等地区的机械及行业设备中汇聚了大量的人脉以及**,在业界也收获了很多良好的评价,这些都源自于自身的努力和大家共同进步的结果,这些评价对我们而言是比较好的前进动力,也促使我们在以后的道路上保持奋发图强、一往无前的进取创新精神,努力把公司发展战略推向一个新高度,在全体员工共同努力之下,全力拼搏将共同深圳市米尔迪克精密机械科技供应和您一起携手走向更好的未来,创造更有价值的产品,我们将以更好的状态,更认真的态度,更饱满的精力去创造,去拼搏,去努力,让我们一起更好更快的成长!