商机详情 -
宁夏抽芯机厂家电话
抽装作业前盲板加装安全步骤:盲板加装是介质隔离的关键保障,其作用是“彻底切断介质通道,实现隔离”,杜绝因阀门内漏、阀门损坏导致的介质泄漏。盲板加装需遵循“谁隔离、谁加装、谁负责”的原则,严格按照标准化步骤操作,确保盲板选型正确、加装规范、标识清晰、管理到位。根据管道压力等级、管道直径、介质特性,选用符合标准的盲板,确保盲板的压力等级不低于管道压力等级,盲板材质与管道材质匹配(如碳钢管道选用碳钢盲板,不锈钢管道选用不锈钢盲板),避免盲板因材质不符、压力不足导致损坏、泄漏。潍坊腾亚机械制造有限公司,品质求信赖,集同行之精华。宁夏抽芯机厂家电话
管束抽装机
二是导轨水平找平尺与等高垫块。配备高精度条形水平仪、标准厚度系列垫铁,高低偏差可快速加减垫片找平,替代传统随意垫石块、废钢板的粗放方式,精度可控、重复使用方便。三是侧向限位顶丝机构。抽装机机架加装可调侧向顶撑螺栓,调校左右同轴度时可微量进退微调,无需整体挪动机身,大幅节省对位时间。四是管束前置辅助托辊。在换热器管口外侧增设可调高度活动托辊,既能支撑管束前端、减小挠度下垂,又可辅助微调中心高度,补偿同轴微小偏差,防止初始抽装就出现偏斜。江西管束抽芯机出租腾亚机械拥有严谨严格的质量控制监控团队。
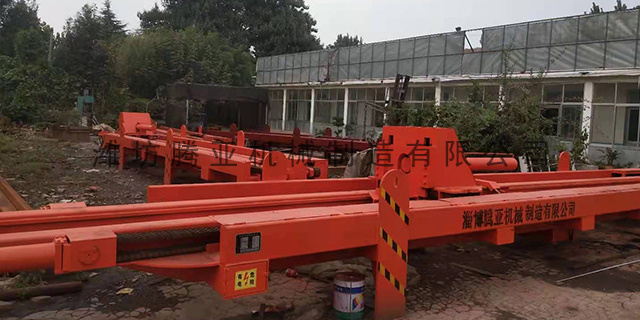
设备与人员准备:检查抽装机自身状态,确保机架无变形、支腿完好、制动有效,拆分模块化抽装机(如液压式抽装机可拆分液压站、机架),便于吊装;作业人员需持证上岗(吊装工、信号工、安全员),明确分工,进行安全技术交底,告知作业风险、吊装流程、应急措施。试吊作业:吊装前进行试吊,将抽装机吊起至离地面(或平台表面)100-200mm,停留5-10分钟,检查吊装设备受力情况、钢丝绳紧固情况、抽装机平衡状态,确认无异常后,方可正式吊装;试吊过程中,信号工、安全员全程监护,发现异常立即停止吊装。吊装速度控制:吊装过程中保持匀速缓慢,严禁急起急停、快速升降,避免抽装机产生摆动、冲击;高空作业遇风力≥6级时,立即停止吊装,将抽装机平稳放置在安全位置,待风力减小后再继续作业;受限空间吊装时,信号工与吊装工保持全程沟通,准确控制吊装位置,避免碰撞。
抽装机固定是防止设备滑移、倾覆的基础,关键要求是“固定牢固、受力均匀、适配工况”,需根据高空/受限空间的场地条件,选用合适的固定方式,落实加固措施,确保固定强度满足作业要求。支腿固定法:针对可伸缩支腿抽装机,将支腿全部伸出,调整支腿高度,使支腿底部与平台表面紧密贴合,支腿底部铺设防滑垫(橡胶垫、钢板垫),增大摩擦力,防止滑移;支腿固定点需选择平台承重部位,避开薄弱区域,对于承载力不足的平台,在支腿下方增设加固垫板(厚度≥10mm钢板),分散载荷,避免平台受压变形。腾亚机械产品各项技术指标均达到标准。
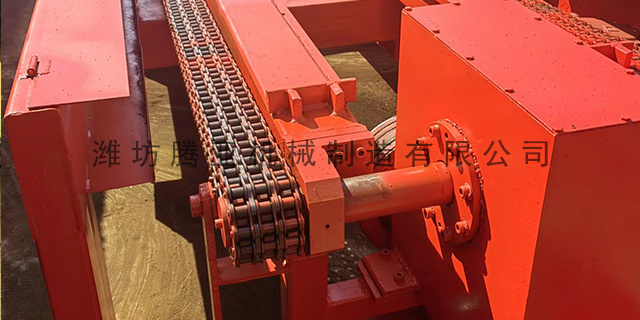
抽装机行程选型关键是完全覆盖管束长度+安全余量,确保管束能完整抽出壳体,同时兼顾设备紧凑性与作业稳定性,直接匹配管束长度参数。抽装机有效行程L≥管束长度L1+前端预留长度L2+后端安全余量L3式中:L:抽装机有效行程(mm/m),指牵引小车较大移动距离;L1:管束实际长度(mm/m),两端管板外侧间距;L2:前端预留长度(mm/m),管束抽出后需预留吊装、翻身空间,取0.5m-1.0m;L3:后端安全余量(mm/m),避免牵引小车超行程碰撞,取0.3m-0.5m。金品质,真情意——腾亚机械。江西TYDW260换热器抽装机
潍坊腾亚机械制造有限公司,客户是公司发展的源泉。宁夏抽芯机厂家电话
横向(垂直于抽芯方向)水平度偏差应控制在≤2mm/m以内。横向倾斜的危害更为隐蔽——它不会直接导致卡管,但会使管束在壳体内产生偏心磨损,长期作业后管束外壁出现不均匀磨痕,严重时需更换管束。对于某些型号(自重超过6吨的设备),建议采用三点调平法:在接手底座的前、中、后三个位置分别放置可调垫铁,用精密水平仪逐点调整,确保三点均在允许偏差范围内。静态水平调整合格后,还需进行动态校验。具体方法是:启动抽芯机,以100mm/min的低速运行一个完整抽芯行程,观察接手与壳体的相对位置是否发生变化。宁夏抽芯机厂家电话