商机详情 -
辽宁蒸发器应用案例
食品行业植物基奶浓缩中,热泵蒸发器以高效、温和特性保留营养与口感。针对燕麦植物基奶(固含量6%),热泵系统通过45-55℃低温蒸发,浓缩后固含量提升至18%,β-葡聚糖保留率>90%,且无焦糊味(风味相似度>98%),符合良好植物基奶标准。纯电驱动节能65%,连续运行日处理植物基奶150吨,较传统蒸发设备减少蛋白质变性(变性率<3%)。撬装式结构配备β-葡聚糖在线监测与卫生级清洗系统,符合食品卫生要求,适用于燕麦、杏仁、核桃等植物基奶的浓缩生产,为后续调制乳、酸奶类产品提供高浓度原料。薄膜蒸发器通过刮板强制形成液膜,受热均匀停留时间短,适配酱料、高黏度流体的浓缩提纯作业。辽宁蒸发器应用案例
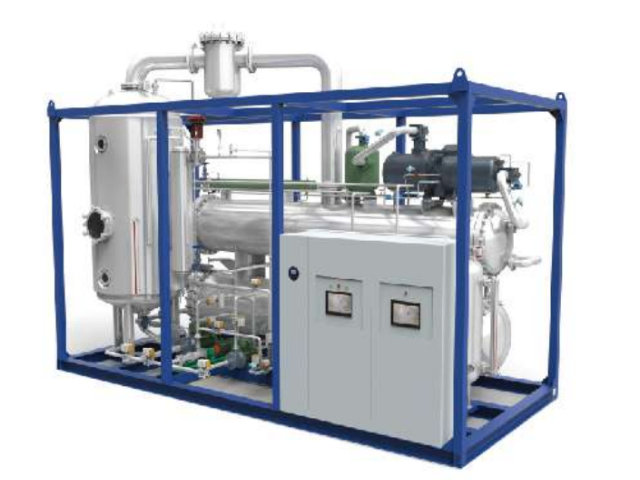
电池材料行业磷酸铁锂电池回收液浓缩中,热泵蒸发器以高效、环保特性实现资源循环。针对磷酸铁锂回收浸出液(锂浓度2g/L),热泵系统通过55-65℃控温蒸发,浓缩后锂浓度达20g/L,锂回收率>99%,且无重金属离子污染(重金属含量<0.001g/L),符合锂电池原料回用标准。纯电驱动节能60%,连续运行日处理回收液80吨,较传统蒸发设备减少能耗成本,冷凝水可回用至浸出工序(回用率达85%)。撬装式结构配备锂浓度在线监测与防爆系统,环保无废水排放,适用于锂电池回收企业磷酸铁锂、三元电池回收液的浓缩提锂。辽宁蒸发器精细化工产癸二酸,热泵蒸发器连续运行,纯电驱动,安全控温纯度 99.5%。
食品行业发酵乳清浓缩中,热泵蒸发器以高效、温和特性回收乳清蛋白。针对酸奶发酵乳清(蛋白含量2.5%),热泵系统通过40-50℃低温蒸发,浓缩后蛋白含量提升至18%,乳清蛋白活性保留率>92%,乳糖回收率达95%以上,符合乳清蛋白粉生产标准。纯电驱动节能65%,连续运行日处理发酵乳清200吨,冷凝水可回用至酸奶生产(回用率85%),水资源利用率明显提升。撬装式结构配备蛋白含量在线监测与卫生级抛光组件,符合食品卫生要求,适用于酸奶、奶酪生产中发酵乳清的资源化回收。
电池材料行业氢燃料电池质子交换膜溶液浓缩中,热泵蒸发器以高效、高纯度特性保障膜性能。针对全氟磺酸树脂质子交换膜溶液(浓度 10%),热泵系统通过 60-70℃控温蒸发,浓缩后浓度达 30%,树脂纯度达 99.9%,离子交换容量>0.9meq/g,符合氢燃料电池标准。纯电驱动节能 60%,连续运行日处理溶液 15 吨,设备内部采用耐腐蚀材质(哈氏合金),减少杂质引入(金属离子含量<0.1ppm)。撬装式结构配备纯度在线监测与防爆系统,环保无废水排放,适用于氢燃料电池企业质子交换膜溶液的浓缩生产。食品产葡萄糖,热泵蒸发器高效浓缩,撬装便捷,节能 35% 光泽度提 15%。
食品行业果酱浓缩中,热泵蒸发器以高效、温和特性保留果酱风味与营养。针对草莓果酱(固含量30%),热泵系统通过50-60℃低温蒸发,浓缩后固含量达65%,草莓中的花青素保留率>85%,果酸与风味物质无损失(风味相似度>95%),符合良好果酱标准。纯电驱动节能65%,连续运行日处理果酱80吨,较传统蒸汽蒸发器减少能耗成本。撬装式结构配备卫生级不锈钢组件与在线固含量监测系统,符合食品卫生要求,且具备超温保护,适用于果酱加工厂的草莓、蓝莓、芒果等果酱浓缩生产。电池材料产硫酸锰,热泵蒸发器连续蒸发,撬装灵活,节能 32% 均一度>90%。辽宁蒸发器应用案例
全自动蒸发器搭载 PLC 智能控制系统,自动调控温度压力液位,减少人工值守,保障 24 小时连续平稳运行。辽宁蒸发器应用案例
氟化工行业含氟聚合物溶液浓缩中,热泵蒸发器以耐腐蚀、高效特性保障聚合物品质。针对聚四氟乙烯溶液(固含量20%),热泵蒸发器采用聚四氟乙烯涂层换热组件,耐受腐蚀,蒸发温度控制在80-90℃,浓缩后固含量达50%,聚合物分子量分布稳定(分散度<1.2),符合氟塑料生产标准。纯电驱动节能50%,日处理溶液30吨,较传统蒸发设备减少聚合物损失。撬装式结构配备聚合物浓度在线监测与防爆系统,环保无废气排放,适用于氟化工企业含氟聚合物的浓缩生产。辽宁蒸发器应用案例
无锡泓旭智能装备有限公司汇集了大量的优秀人才,集企业奇思,创经济奇迹,一群有梦想有朝气的团队不断在前进的道路上开创新天地,绘画新蓝图,在江苏省等地区的机械及行业设备中始终保持良好的信誉,信奉着“争取每一个客户不容易,失去每一个用户很简单”的理念,市场是企业的方向,质量是企业的生命,在公司有效方针的领导下,全体上下,团结一致,共同进退,**协力把各方面工作做得更好,努力开创工作的新局面,公司的新高度,未来无锡泓旭智能装备供应和您一起奔向更美好的未来,即使现在有一点小小的成绩,也不足以骄傲,过去的种种都已成为昨日我们只有总结经验,才能继续上路,让我们一起点燃新的希望,放飞新的梦想!