商机详情 -
GSK1000光色工艺验证溯源系统技术指导
CIE1931 Yxy色空间的缺点是图表上相等的距离不表示相同的色彩感知差别。例如绿**域的相同几何距离对应的人眼色差远小于红**域,这给色差评价带来不便。CIE1976 UCS均匀色度等级(Uniform Chromaticity Scale)的出现弥补了1931系统的缺点。它提供一种相对CIE1931更加均匀的色空间,使得色度图上相同距离近似对应相同的人眼感知色差,常用于汽车氛围灯的颜色容差设定。由于LED生产工艺的原因,造成了LED发光的光通量、色坐标、电压/电流等参数出现偏差。虽然LED厂商进行了LED灯珠Bin区管理,但仍无法完全满足氛围灯行业对颜色精度的严苛要求,通常需要带温度补偿的混光算法来进行颜色校准。GSK1000可编程测试序列预设相机参数、布点方案及报文配置。GSK1000光色工艺验证溯源系统技术指导

RGB LED混光算法中复杂的一步就是建立准确的温度补偿查找表。传统方法需要工程师手动在不同温度下测量各颜色通道的响应,再通过Excel拟合补偿系数,耗时费力且容易出错。GSA6000实现了全自动的温度补偿测试流程:设定温度范围与步长后,系统自动循环控制温度,在每个温度点依次点亮R、G、B等通道,记录光通量与色坐标,**终一键生成温补曲线报告及CSV格式查找表。该查找表可直接导入MCU中的混光算法,实现实时查表补偿。 这种自动化能力将原本数周的工作压缩到一天之内,同时消除了人为误差,让中小团队也能轻松开发出高精度氛围灯产品。工业GSK1000光色工艺验证溯源系统设计LMK色度计:A光源ΔL<0.1%,Δx,y<0.0001。

GSK1000系统的软件***支持两种主流色空间:CIE1931 Yxy色空间和CIE1976 UCS均匀色度空间。Yxy色空间中以Y表示亮度,x和y为色度坐标,被***用于LED行业的数据交换。但其缺点是色图上相等的距离并不对应相同的色彩感知差别。而CIE1976 UCS则通过坐标变换,使图中距离与视觉色差更加线性相关,更适合人眼评价和色差容差设定。系统在测试报告中可同时给出两种色空间下的色坐标和色差值(Δu'v'),用户可根据客户要求或内部标准灵活选择。这种双空间支持,使得GSK1000既能兼容传统规范,又能面向未来更科学的颜色评价体系。
现代汽车的发光件通常通过LIN或CAN总线进行颜色控制。GSA6000与GSD2000均支持LIN/CAN/CANFD/MELIBU/ELINS等多种通讯协议,可直接与待测样件的控制接口连接,模拟真实车载通信场景。用户无需额外开发中间转换板,只需在软件中配置报文格式与目标色值,系统即可自动发送点亮指令。对于RGB LED,还可实现分时点亮控制,分别测量红、绿、蓝三基色的单独响应。这种深度协议兼容性,使得GSK1000能够直接用于生产线的EOL测试,无需改造被测产品的通信固件,极大降低了自动化集成的难度与成本。照度单位勒克斯lx,测物体表面接收光通量。
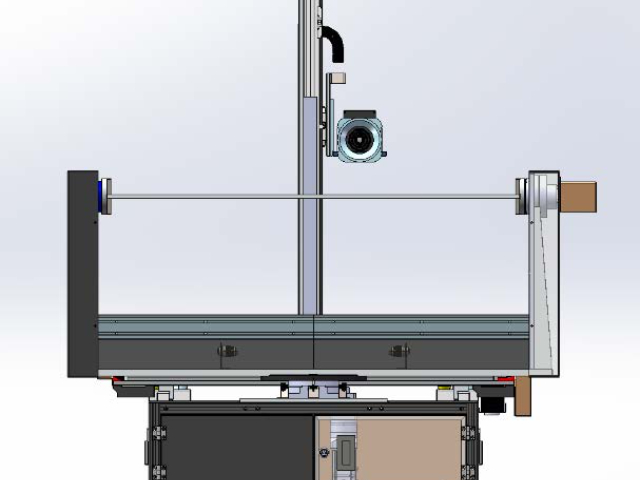
并非所有发光件的测量点都能用标准网格覆盖,例如曲面光导、异形发光标等。GSK1000系统既可集成LMK原厂的标准布点功能,也支持调用定制化自动纠偏和自动布点算法。用户可根据产品CAD模型或实际装配场景,自定义测量点的位置与数量,系统自动执行精确对准与数据采集。这一灵活性使得GSK1000能够满足OEM特殊标准或复杂装配场景下的光色检测需求。为了充分发挥GSK1000的性能,文档提供了详细的暗室环境要求:墙面、地面、天花板需使用黑色环氧哑光漆,光泽度≤5°,反射率≤5%;暗室照度低于0.1 lux;温度控制在20~25℃,湿度40%~60% RH;供电需220V/50Hz,功率7kW。这样的环境能够比较大限度消除杂散光干扰和温湿度波动对光学测量的影响,确保每次测试都处于可控、可复现的条件下。GSK1000可协助客户进行暗室验收与定期验证。GSA6000配有中国计量院标定的光谱辐射通量标准灯。GSK1000光色工艺验证溯源系统技术指导
GSA6000配置Φ300积分球与高分辨率光谱仪,满足高精度测量。GSK1000光色工艺验证溯源系统技术指导
GSK1000系统不仅关注单个测试项目,更构建了从PCBA模组生产到总成EOL(End of Line)的完整溯源流程。在模组阶段,GSA6000记录每块PCBA上各通道LED的初始光色电参数及温补曲线,生成***追溯码。进入总成阶段,GSD2000对组装后的发光件进行***光学检测,并将测试结果与模组数据进行关联。一旦总成测试出现异常,系统可快速追溯到具体模组甚至具体通道的LED,分析是来料问题、贴片问题还是组装应力导致的光学偏移。这种层层可追溯的体系,帮助企业建立起严谨的质量档案,满足主机厂日益严苛的供应链质量管理要求。GSK1000光色工艺验证溯源系统技术指导