商机详情 -
定做光学缺陷检测型号
手眼标定与坐标系统一
自动化检测系统的精度不但取决于测量设备本身,还取决于机械运动与光学测量之间的坐标匹配精度。GSM1000系统通过手眼标定技术统一了机械臂坐标系与光学测量坐标系。所谓手眼标定,就是建立机械臂末端(手)与相机(眼)之间的精确空间关系,让机械臂知道相机看到的每一个位置对应着实际空间中的哪一个坐标。标定完成后,机械臂能够根据视觉系统的引导将产品精确放置在检测工位,确保每一次测量的位置一致性。这种统一的坐标系为三轴自动放料提供了基础——机械臂能够自主完成从料盘取料、放置到检测工位、检测完成后分类下料的完整流程,真正实现了无人化操作。 传统检测方式中,缺陷与颜色数据需分别采集,关联性较差。定做光学缺陷检测型号
从单任务到多任务的演进路径
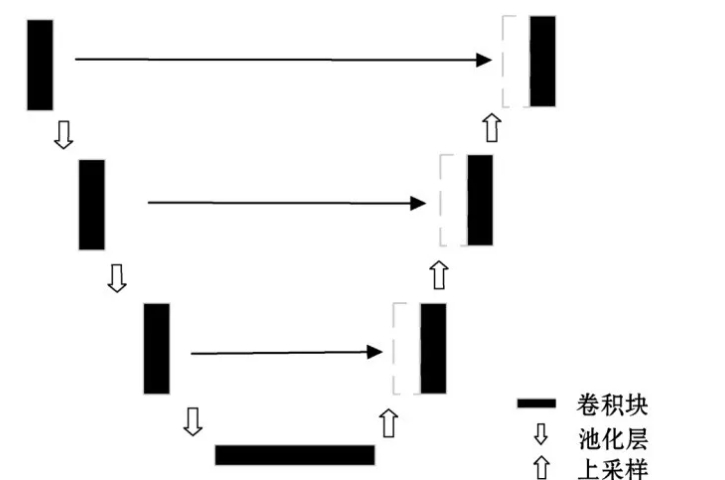
汽车发光件检测技术的发展经历了一个清晰的演进路径。单一任务检测——只关注缺陷或只关注颜色,各自使用专门的设备和算法。随后发展到多设备并行——缺陷检测和颜色检测各自运行,但共用同一个工位或同一条产线。再进一步是数据层面的融合——将两类检测数据汇总到同一个数据库中进行分析。GSM1000系统的则是更高层次的融合——模型层面的融合。在统一的深度学习模型中同时完成缺陷识别和颜色评估两个任务,让模型在学习过程中能够捕捉到两类特征之间的关联。这一演进路径反映了行业对检测精度和效率的持续追求,也体现了人工智能技术在工业检测领域应用的不断深化。
自动化光学缺陷检测编号冻结源域模型的底层卷积层参数,只微调顶层全连接层。
西门子PLC与触摸屏控制系统
控制系统是自动化设备的神经中枢,其稳定性和扩展性直接影响设备的长期使用价值。西门子PLC在汽车行业有着广泛的应用基础,其稳定性和可靠性经过了大量产线实践的验证。S7-1200系列具备良好的扩展性,当产线需要增加新的功能或接入新的设备时,控制系统可以灵活扩展。KTP700触摸屏提供了直观的人机交互界面,操作人员可以通过触摸屏完成设备启动、参数设置、状态监控和故障诊断等操作,无需专业的编程知识。这种成熟的工控方案降低了设备的学习成本和维护难度,让产线操作人员能够快速上手。
亮度与色度的精细测量
亮度与色度是评价发光件光学性能的基础指标,也是消费者容易感知的质量维度——灯光是否够亮、不同区域是否存在色差,这些都直接影响用户对整车品质的印象。GSM1000系统支持CIE1931色彩空间下的Cx、Cy色坐标测量,同时也兼容CIE1976的u'、v'色坐标系统。两种色坐标体系各有适用场景,系统同时支持意味着用户可以根据不同的行业标准或客户要求灵活选择测量方式。在亮度测量方面,系统以cd/m²为单位输出亮度值,这一数据可以直接与设计指标进行比对,帮助生产企业快速判断产品是否符合规格要求。无论是实验室研发阶段的样品验证,还是产线批量生产的抽检测试,亮度与色度的精细测量都是质量控制的第一步。 传统机器学习模型因数据稀疏,在新车型上泛化能力明显下降。
自动化生成缺陷样本的创新思路
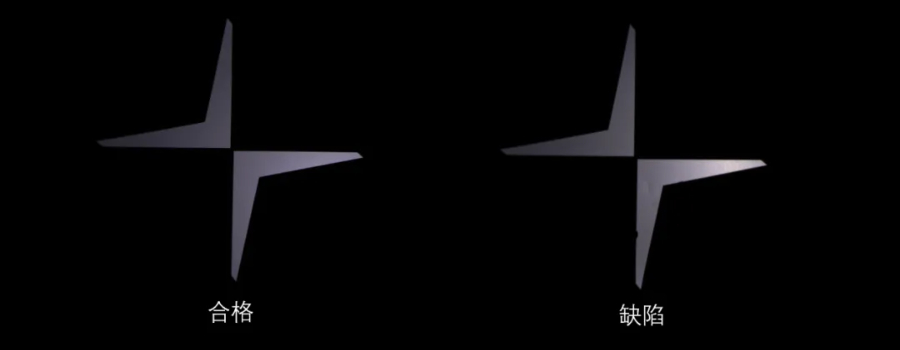
深度学习模型的训练需要大量的缺陷样本——划痕、裂纹、亮斑、暗斑等各种类型的缺陷都需要有足够的样本让模型学习。然而在实际生产中,缺陷产品的比例通常很低,收集足够数量的缺陷样本需要很长时间。GSM1000系统的EOL检测技术提供了一种自动化生成缺陷的创新思路。系统可以根据客户提供的少量缺陷样本,自动生成大量类似的缺陷图像,并同步生成神经网络训练所需的数据集。这一过程节省了人工采集和标注缺陷样本的时间,让检测模型能够更快地完成训练并投入使用。对于新型号产品而言,这种自动化缺陷生成能力尤其有价值——在量产初期缺陷样本稀缺的情况下,系统可以快速生成训练数据,缩短检测系统的部署周期。 从单任务优化迈向多任务协同,是光学检测技术演进的重要方向。自动化光学缺陷检测哪个好
融合缺陷与颜色检测任务,并引入迁移学习,成为提升效率与精度的方向。定做光学缺陷检测型号
均匀性分析的价值
发光面的均匀性是衡量微透镜模组品质的关键指标之一。亮度均匀性不佳会表现为发光面上明暗交替的条纹或斑块,色度均匀性不佳则会呈现出同一发光面上颜色不一致的现象——这些缺陷在点亮状态下肉眼可见,直接影响产品的视觉效果和整车档次感。GSM1000系统能够对发光面的亮度均匀性和色度均匀性进行系统分析。系统通过对发光面各区域的亮度值和色度值进行统计计算,识别出偏离平均值的区域并量化偏差程度。这一分析结果可以帮助工程师定位均匀性问题的根源——是微透镜阵列的加工精度不足,还是LED光源的排布不合理,抑或是扩散材料的光学性能不达标。均匀性分析为工艺改进提供了明确的数据方向。 定做光学缺陷检测型号