商机详情 -
中国澳门供应钢衬四氟管道设备批量定制
内衬厚度检测是钢衬四氟管道设备质量管控重要环节,PTFE 内衬厚度直接决定防腐耐久能力,内衬太薄容易被介质腐蚀渗透、冲刷磨损,厚度不均会出现局部薄弱点位。检测采用超声波测厚仪,在管件内表面多点测量厚度,直管段、弯头圆弧内侧、三通交汇位置、异径管锥段、管口翻边区域都需要布点检测。弯头、三通成型过程内衬容易拉伸变薄,属于重点检测区域。内衬厚度指标按照项目技术协议执行,常规内衬厚度 3~8mm,不同腐蚀工况选型不同,强腐蚀、含固体颗粒冲刷工况选用更厚内衬。同一管件内衬厚度偏差控制在允许范围,不允许出现局部厚度低于下限。内衬厚度检测属于抽检项目,同一批次管件抽样检测,一旦抽样不合格,扩大抽检数量,必要时全检。内衬厚度检测需要和电火花检漏配合,厚度合格只能说明衬层厚度达标,不能发现***缺陷;电火花合格***没有穿透性孔洞,无法判断厚薄。生产工艺直接影响厚度均匀性,紧衬工艺内衬厚度均匀性优于普通推衬工艺。内衬厚度选型不能盲目加厚,内衬过厚会大幅减少管道通径,增大流体阻力,提升材料成本,需要结合腐蚀等级、介质冲刷、水力计算综合确定。钢衬四氟管道设备出厂提供厚度检测报告,作为质量证明文件,保障内衬防腐层满足设计钢衬四氟管道采用模压烧结成型工艺,内衬粘结牢固,不易出现空鼓脱层。中国澳门供应钢衬四氟管道设备批量定制
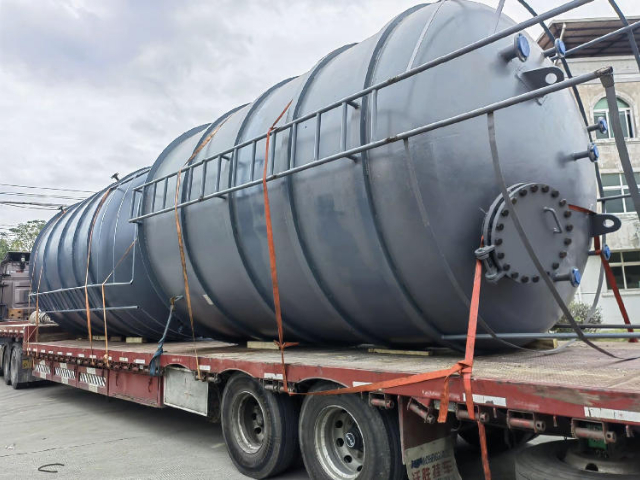
新能源锂电材料生产过程,大量强腐蚀化工原料输送场景选用钢衬四氟管道设备,锂电正极材料、湿法提纯、废电解液回收工序,使用氢氟酸、硫酸、强碱、各类腐蚀盐溶液,介质腐蚀性强,同时对物料纯度要求高,金属离子污染会直接影响电池性能。普通不锈钢管道容易被含氟介质腐蚀,析出金属杂质,污染前驱体原料。钢衬四氟管道设备内衬 PTFE 耐氢氟酸等强腐蚀介质,无金属离子析出,保障锂电原料高纯输送。整套管线用于浸出槽进料管线、母液循环管线、废电解液输送、尾气酸性介质管路。锂电工艺管线经常冷热交替,管线系统配置衬四氟补偿器,消除热胀冷缩应力。部分提纯工段管线存在负压工况,选用紧衬工艺钢衬四氟管道设备,防止内衬塌陷。内衬选用高纯 PTFE 原料,减少添加剂析出,内壁光滑不易残留物料,便于清洗。管件一体衬四氟,法兰翻边连续防腐。锂电项目自动化产线连续运行,管线泄漏会造成整条产线停产,腐蚀物料泄漏还存在安全风险。钢衬四氟管道设备出厂严格电火花检漏,关键管路增加水压试验。现场安装优化布局,减少死角。钢衬四氟管道设备兼顾耐蚀、高纯、承压多重需求,适配锂电湿法冶炼强腐蚀高纯介质输送需求,助力新能源材料产线稳定生产,控制产品杂质含量。黑龙江本地钢衬四氟管道设备按需定制钢衬四氟管道稀土冶炼项目中应用,耐受多种混酸与萃取药剂侵蚀。
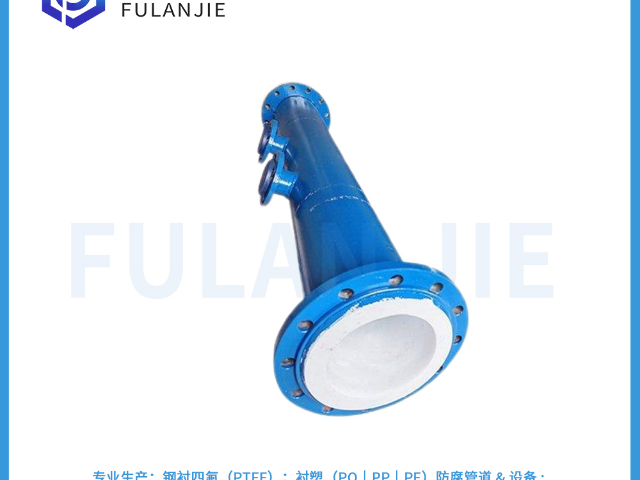
钢衬四氟直管是整套钢衬四氟管道设备**基础单元,和各类衬氟管件配套组成完整介质输送管网。主体结构外层为碳钢无缝钢管,内衬连续 PTFE 防腐层,管口采用四氟翻边法兰结构,法兰密封面全部包覆 PTFE,杜绝介质接触碳钢基体。产品规格覆盖 DN15~DN600,可根据项目长度定制单根直管尺寸,减少现场焊缝,降低现场衬层破损风险。内衬厚度依据介质腐蚀等级、温度工况选型,常规 3~8mm,厚度均匀,无局部薄区。生产流程包含钢管喷砂除锈、推衬 / 紧衬加工、管口翻边、应力消除、电火花检漏、尺寸核验。直管是管线主干,承担长距离介质输送,***用于化工装置工艺管线、环保废酸输送、酸洗车间主管路。直管选型时,需要注意内衬会占用管道通径,实际流通内径小于钢管公称直径,水力计算时要以内衬后内径为准,避免流量设计不足。现场安装时,禁止使用尖锐工具敲击内衬法兰面,吊装时保护管口密封翻边,防止 PTFE 翻边磕碰破损。钢衬四氟直管出厂前逐根进行电火花检测,排查内衬***、裂纹缺陷;高压重要管线可增加水压试验。整套工程中,直管与衬四氟弯头、三通、异径管采用法兰连接,所有连接位置四氟密封面对接,保证全线防腐连续,不会出现管线局部腐蚀短板,保障四氟管道设备安全连续运行
钢衬四氟管道设备主流采用模压烧结成型工艺,是保障内衬长期稳定不脱落的**制造技术,区别于传统粘贴衬里工艺,有效解决高温温差下衬里鼓包、吸瘪、脱层等常见故障。生产前期,钢管基体进行喷砂除锈,去除氧化皮、油污,保证内壁洁净度,随后将预制成型的PTFE管坯置入钢管内部,采用**工装定位,保证衬层同心度,壁厚均匀。完成装配后进入高温烧结工序,按照设定升温曲线逐步加热,使PTFE材料充分熔融烧结,冷却后内衬紧密贴合钢管内壁,实现复合一体效果。烧结工艺需要精细控制升温速率、保温时长、降温曲线,升温过快容易造成内衬内部气孔,冷却速度不当会产生残余应力,后期温度波动易开裂。管件如弯头、三通、异径管采用分体模压烧结,保证异形部位内衬厚度均匀,转角位置无薄点,不会出现应力集中破损。管口同步翻边成型,翻边面平整无裂纹,密封面平整度满足法兰装配要求。产品成型完成后,开展外观检查、尺寸复核,再进行电火花检漏试验,设定对应电压扫描内衬表面,检测内衬***、砂眼、裂纹,一旦发现缺陷标记返修。模压烧结工艺生产的钢衬四氟管道热胀冷缩匹配性更好,温度交变工况下稳定性更强,可适配高温腐蚀介质连续输送。该工艺生产周期较长。 钢衬四氟管道适配高纯电子化学品输送,低析出特性保护介质纯度指标。
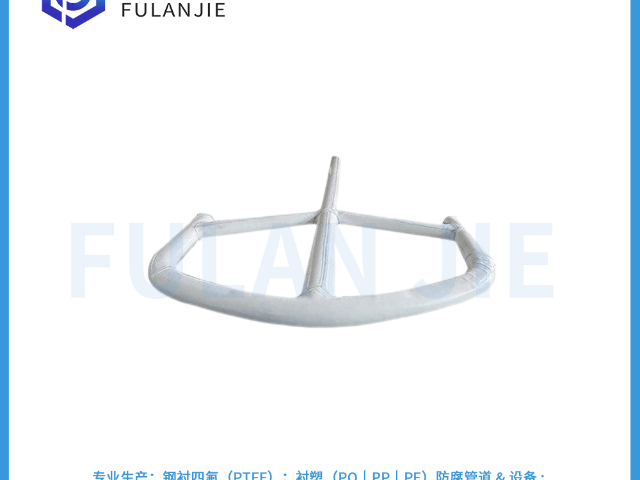
钢衬四氟管道设备开车投运前管路吹扫操作,需要制定专项方案,防止吹扫介质损伤PTFE内衬,吹扫不当会造成内衬划伤、剥离、破损。管路系统安装完成后,正式通入工艺介质前,需要***管内焊渣、砂石、金属碎屑等杂物。严禁直接采用硬质喷砂吹扫,高速固体颗粒会猛烈冲刷内衬,刮伤PTFE表面。优先采用洁净压缩空气吹扫,压缩空气前端加装过滤器,去除空气中固体杂质,吹扫流速控制合理,不要超高速吹扫;也可采用洁净清水冲洗管路。吹扫前,拆除管路内流量计、衬四氟视盅等精密管件,待吹扫完成后复位,避免杂物冲击损坏。吹扫顺序从上游到下游,分段吹扫,弯头、三通位置重点清理,吹扫完成打开管口检查,确认管内无残留硬质颗粒。吹扫合格后,再进***密性试验。系统开车升温需要缓慢进行,禁止一次性急剧升温,冷热骤变会使钢基体与内衬产生较大温差应力,内衬出现裂纹。升温速率控制,分段逐步提升温度,每阶段保温稳定,观察法兰有无渗漏。***投运,先低压试运行,检查管路、法兰、管件有无渗漏、管道外部有无鼓包现象,确认无异常再提升至额定工况压力。运行初期加强巡检频次,重点检查法兰密封点位、管道外壁状态。停机操作同样缓慢降温泄压,不要快速泄压。 钢衬四氟管道严控出厂包装防护,防止运输磕碰损伤内衬与法兰翻边。中国澳门供应钢衬四氟管道设备批量定制
钢衬四氟管道介质渗透风险低,相比非金属管材防渗能力更具优势。中国澳门供应钢衬四氟管道设备批量定制
钢衬四氟管道主流生产工艺为推衬成型工艺,是目前工业项目应用*****的衬里制造方式。工艺流程包含钢管预处理、PTFE 管坯制备、推压拉入、加热定型、管口翻边、应力消除、外观及电火花检测等多道工序。首先对外层碳钢管进行喷砂除锈,去除内壁氧化皮、油污、毛刺,保证钢管内壁洁净,避免尖锐凸起划伤 PTFE 内衬;将预制好的 PTFE 管状坯料,借助**推衬设备,缓慢拉入钢管内腔,控制推进速度,防止内衬拉伸变薄、局部损伤。完成推衬后,采用热风或者水浴加热对管道整体升温,使 PTFE 内衬受热膨胀贴合钢管内壁,保温一段时间后缓慢冷却,释放材料内部应力,降低后期使用过程内衬开裂、脱层风险。管口位置单独做翻边处理,将 PTFE 向外翻包法兰端面,实现法兰密封面全四氟覆盖,避免介质在法兰缝隙接触碳钢。全部加工完成后必须开展电火花检漏,设定对应电压检测内衬***、裂纹缺陷,同时进行尺寸检测、厚度抽检。推衬工艺适合 DN15~DN600 常规管径直管、弯头、三通等管件,内衬均匀稳定,适合中低压强腐蚀工况。对比紧衬工艺,推衬工艺成品一致性好,交付周期可控,是化工、环保项目钢衬四氟管道设备优先工艺方案。中国澳门供应钢衬四氟管道设备批量定制