商机详情 -
内蒙古EPS装饰线条设备
多丝切割是EPS切割线提高效率的重要手段,通过在水平或垂直方向布置多根电热丝,实现一次行程切割多片或同时分条,从而成倍提高产出。多丝配置在板材生产中应用较为普遍:水平方向布置较多电热丝,可在块体通过时一次分出多片板材,减少切割次数和时间;垂直方向布置多根电热丝,可同时裁出多条或对多个位置进行裁切。这种并行加工方式使切割线的单位时间产量明显高于单丝逐次切割,适合批量较大、规格相对稳定的板材生产。多丝配置的效果取决于各电热丝状态的一致性,包括间距的准确性、张力的一致性和温度的均匀性:间距误差会直接反映在成品尺寸上,张力和温度不一致会使不同丝切出的切口质量出现差异。为保证多丝切割的质量,切割线通常具备精密的丝距设定能力、稳定的多路温控以及必要的自动调丝功能,使各丝在运行中保持相对一致的状态。此外,电热丝数量的增加也对设备的供电、张紧结构和整体刚性提出更高要求。合理配置多丝切割,并结合自动调丝和稳定的温控,能够在保证质量的前提下提高切割线的效率,是产线设计中提升产能的主要方式之一。淄博友利机电提供更多面的售后服务。内蒙古EPS装饰线条设备
EPS
纵横联合切割是EPS切割线中把水平切割和垂直切割组合起来、在一套系统中完成多方向加工的配置方式,其协调程度影响生产效率和产品一致性。在纵横联合切割中,块体通常先经过水平切割工位分片,得到的片材再经过垂直切割工位裁边和分条,从而得到厚度、宽度和长度均符合规格的板材。这种方式的优点在于板材的加工可以在一条线上连续完成,减少了在不同设备之间转运的次数,既提高了效率,也减少了转运过程中可能出现的错位和损伤,有利于尺寸的一致性。纵横联合切割的协调主要体现在两个方面:一是工序顺序和节拍的衔接,使片材从水平切割输出后及时进入垂直切割,避免等待或积压;二是参数设定的协调,水平和垂直方向的切割尺寸需要按同一产品规格统一设定,保证末了尺寸准确。为实现配合,切割线通常通过输送装置把片材在工位之间转移,并通过控制系统实现各工位的联动,使加工按顺序进行。产品换型时,水平和垂直两个方向的参数需要一并调整,因此具备自动调丝和参数存储能力的切割线在换型时更为便利。纵横联合切割的协调水平,是切割线加工能力和自动化程度的重要体现。日照EPS板材机淄博友利机电是您可信赖的合作伙伴!
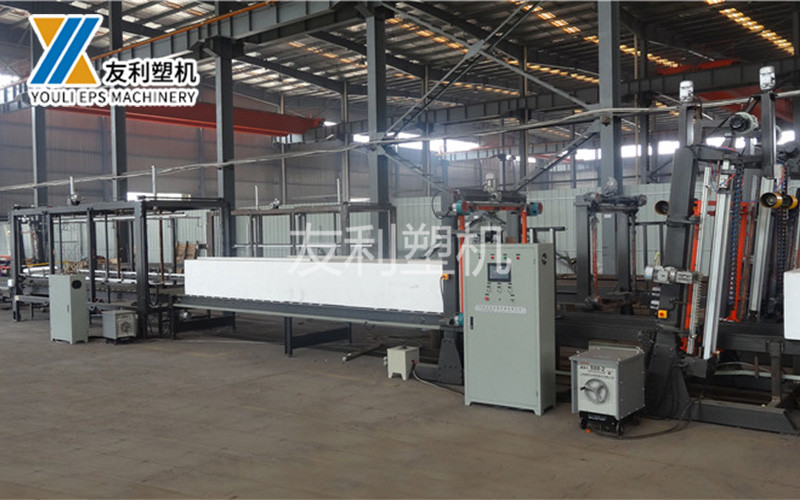
EPS切割线的市场需求与EPS材料的应用和相关产业的发展密切相关,总体保持相对稳定并在部分方向有所拓展。建筑保温是切割线产品的传统应用领域,外墙保温、屋面和地暖保温对板材的需求带动了切割线的持续需求;随着建筑节能要求的提高,对保温板材的厚度一致性和表面质量提出更高要求,带动了切割线在精度和自动化方面的升级。包装领域对片材和内衬材料的需求,也为切割线提供了市场空间,这类产品批量较大,适合切割线连续生产,对效率和成本较为关注。冷链和工业保温材料的加工同样是切割线产品的去向之一。除传统领域外,切割线在造型和装饰相关产品加工中的应用也有所发展,配合切割和雕刻能力,可用于建筑装饰构件和造型件的加工。从需求特点看,下游企业对切割线的要求逐渐从单纯的加工能力转向综合性能,包括精度、效率、自动化程度、能耗和环保性能等,促使设备在技术和服务上不断提升。同时,不同规模企业的需求存在差异,中小企业更关注性价比和使用的灵活性,规模企业则倾向成套化和自动化程度较高的设备。切割线的市场需求和产品方向,将随材料应用和产业要求的变化而调整。
EPS切割线是指用于把模塑成型的EPS泡沫块体连续加工成板材、条材和型材等产品的成套生产系统,通常由块体输送、对齐定位、水平切割、垂直切割、出料堆垛以及废料回收等环节组成,通过各环节的衔接实现连续或半连续的切割作业。其作用是把上游成型工序产生的规格较大的泡沫块体,按产品要求分切成厚度一致的板材、宽度一定的条材或特定截面的型材,为后续的包装、施工或二次加工提供半成品。与单台切割设备相比,切割线的特点在于生产的连续性和成套性:块体从一端进入,经过多个切割工位依次加工后从另一端输出,中间的输送、定位和转运由设备和控制系统完成,人工干预相应减少。切割线通过多丝并行和连续作业,能够在较短时间内处理较大体量的块体,适合保温板、包装片材等批量较大、规格相对稳定的产品生产。切割线的产能、精度和自动化程度,直接影响成品板材的尺寸一致性、表面质量和生产效率,因此在以板材和片材为主的EPS生产中,切割线通常处于承上启下的关键位置,其配置水平与上游成型能力和下游产品要求密切相关。淄博友利机电公司秉承着“标准、精细、超越、求精”的质量方针。
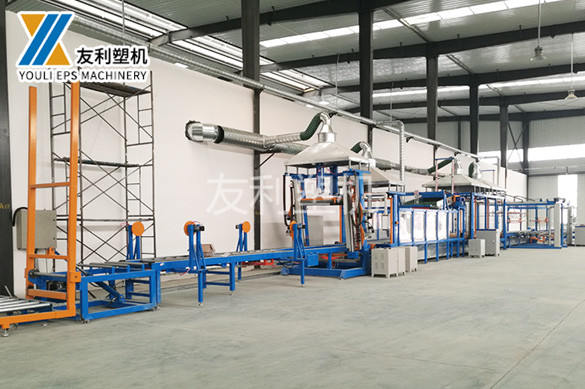
物料流转与节拍协调是EPS切割线实现连续生产的关键,合理的流转和协调能够减少等待和积压,使设备能力得到充分发挥。切割线由多个环节组成,块体从进料、对齐、水平切割、垂直切割到出料堆垛,各环节的工作时间并不完全相同,如果某一环节的处理速度明显快于或慢于其他环节,就会造成物料的积压或设备的等待。为使各环节协调工作,需要根据设备的实际能力确定生产节拍,使各环节的处理速度相互匹配,并通过输送装置按节拍转运物料。控制系统在其中起到调度作用,通过设定和联动使各工位按顺序运行,减少人工协调带来的不确定。对于产品规格较多的生产,物料流转还需要适应换型和调整:换型时丝距、切割尺寸和相关输送参数需要相应调整,换型时间的缩短有助于提高设备利用率。物料流转的另一个方面是物料的有序和可追溯,即清楚掌握当前在线的块体和产品数量,便于生产管理和统计。通过合理的节拍协调和流转管理,切割线可以形成稳定顺畅的生产流程,减少无效等待和物料积压,从而提高设备利用率和整体产出,是切割线高效运行的重要内容。友利塑机竭诚为您服务,期待与您的合作,欢迎大家前来!日照EPS板材机
淄博友利机电始终以适应和促进发展为宗旨。内蒙古EPS装饰线条设备
水平分片切割是EPS切割线中把块体分切成板材的主要工位,其任务是把规格较大的泡沫块沿水平方向切成厚度一致的片材,是板材生产中产量较大的环节。水平切割通常由一组水平布置的电热丝完成,多根电热丝按设定间距排列,间距决定切出板材的厚度;当块体通过切割区或电热丝横梁相对移动时,一次行程即可把块体分成多片等厚的板材。这种多丝并行的方式是切割线效率较高的重要原因,相比逐片切割能够明显提高产量。水平分片的质量取决于电热丝间距的准确性和温度的一致性:间距误差会直接反映为板材厚度的偏差,温度不一致会使不同丝切出的切口质量存在差异。为使板材厚度满足要求,切割线通常具备精密的丝距设定和自动调丝能力,能够在产品规格变化时快速准确地调整电热丝位置,减少人工调整的时间和误差。切割速度同样需要与温度相适应,速度过快会导致切口拉丝或板材尺寸不稳定。水平分片还应注意块体在切割过程中的稳定,避免移位影响厚度一致性,因此常配合负压吸附或机械压紧装置。经过水平分片后,块体被加工成多片板材,为后续的垂直切割和出料做好准备,是切割线完成板材加工的关键步骤。内蒙古EPS装饰线条设备