商机详情 -
河南EPS机械
可编程控制器和人机界面是EPS切割线控制系统的关键,二者配合实现设备运行的自动控制和参数管理。可编程控制器负责接收和处理信号,按照设定的程序控制电机、加热电源、输送装置和各工位的动作,使切割线按顺序和节拍运行;它具有较高的可靠性和抗干扰能力,适合在工业环境中长期工作。人机界面则是操作人员与设备交互的窗口,通过触摸屏或操作面板,操作人员可以设定和查看切割参数、启动和停止设备、了解运行状态和处理提示信息。控制系统的功能通常包括电热丝位置的设定和调整、加热功率的控制、输送速度的设定、各工位的启停和联动以及安全保护逻辑等,通过程序把这些功能组织起来,实现切割线的自动化运行。良好的人机界面应具有直观易用的特点,把常用操作和关键信息以清晰的方式呈现,降低操作的难度,使一般操作人员经过培训即可使用。控制系统还应具备参数存储和调用功能,便于在加工不同规格产品时快速切换,减少重复设定。PLC控制与人机界面的应用,把原来依靠人工操作和经验判断的环节转变为程序控制,是切割线实现连续、稳定和高效运行的重要基础。友利塑机智造产品,制造品质是我们服务环境的决心。河南EPS机械
EPS
水平分片切割是EPS切割线中把块体分切成板材的主要工位,其任务是把规格较大的泡沫块沿水平方向切成厚度一致的片材,是板材生产中产量较大的环节。水平切割通常由一组水平布置的电热丝完成,多根电热丝按设定间距排列,间距决定切出板材的厚度;当块体通过切割区或电热丝横梁相对移动时,一次行程即可把块体分成多片等厚的板材。这种多丝并行的方式是切割线效率较高的重要原因,相比逐片切割能够明显提高产量。水平分片的质量取决于电热丝间距的准确性和温度的一致性:间距误差会直接反映为板材厚度的偏差,温度不一致会使不同丝切出的切口质量存在差异。为使板材厚度满足要求,切割线通常具备精密的丝距设定和自动调丝能力,能够在产品规格变化时快速准确地调整电热丝位置,减少人工调整的时间和误差。切割速度同样需要与温度相适应,速度过快会导致切口拉丝或板材尺寸不稳定。水平分片还应注意块体在切割过程中的稳定,避免移位影响厚度一致性,因此常配合负压吸附或机械压紧装置。经过水平分片后,块体被加工成多片板材,为后续的垂直切割和出料做好准备,是切割线完成板材加工的关键步骤。济宁EPS数控切割机友利塑机积极推进各项规则,提高企业素质。
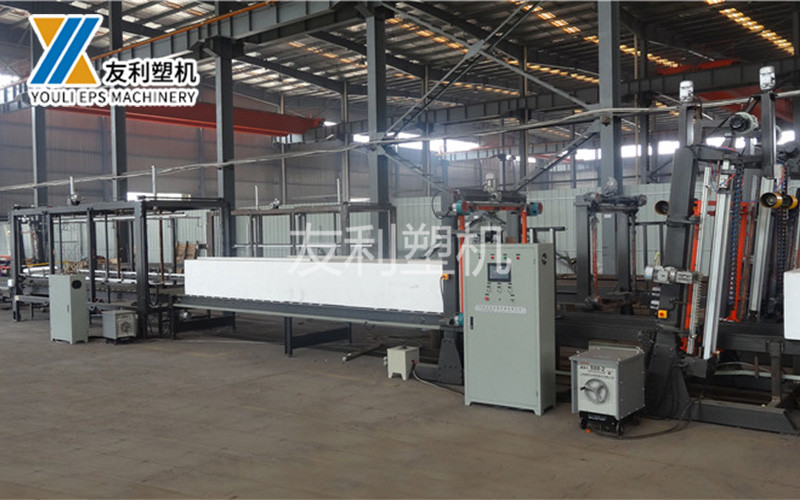
EPS切割线的切割原理与热丝切割一致,即利用通电加热的电阻丝将泡沫熔化分切,但由于切割线的连续生产特点,其应用方式和控制要求有所侧重。切割线中使用的电热丝多为镍铬合金丝,通过加热电源供电使其升温到足以熔化EPS的温度,电热丝的温度通常控制在200至400℃之间,需要根据泡沫密度、厚度和输送速度进行调整。与单台切割设备不同的是,切割线中往往同时使用多根电热丝,水平方向和垂直方向分别布置,以实现在一次行程或一个流程中完成多方向的切割:水平电热丝按设定间距排列,用于把块体分切成片;垂直电热丝用于把片材或块体裁成所需的宽度。由于切割线需要连续处理较大的块体,电热丝的张力控制和温度一致性显得更加重要:多根电热丝之间的张力如果不一致,会导致各丝切割出的切口质量存在差异;温度控制不稳定则会影响切口平整度和尺寸的一致性。因此切割线通常配备较为完善的电热丝张紧和温控装置,使各丝工作在相对一致的状态下。切割速度需要与电热丝温度、泡沫密度和厚度相匹配,速度过快会造成切口拉丝,过慢则影响效率,通常通过试验确定合适的速度范围并保持稳定,以保证切割线连续作业时的成品质量。
水平切割工位是EPS切割线中把块体分切成板材的主要工位,其结构和功能直接决定板材的产量和质量。水平切割工位通常由横梁、安装在横梁上的水平电热丝、张紧装置、加热电源和位置调整机构组成。多根水平电热丝按设定的间距平行布置,间距决定切出的板材厚度;当块体通过切割区,或横梁相对块体移动时,各电热丝同时作用,一次行程把块体分切成多片等厚的板材。电热丝位置可以通过调整机构改变,以适应不同厚度产品的需要;自动调丝功能可以根据设定的尺寸自动调整电热丝位置,减少人工调整的时间和误差。为保证切割质量,水平切割工位需要保持电热丝张力的稳定和温度的均匀,多丝之间的状态应尽量一致,避免因差异造成板材厚度的波动。切割速度需要与电热丝温度和块体密度相匹配,以使切口平整、尺寸稳定。块体在切割过程中的稳定性也很重要,通常配合吸附或压紧装置防止移位。水平切割工位是切割线产出板材的主要环节,其配置的能力和精度在很大程度上决定了整条切割线的生产水平。淄博友利机电一起不断创新、追求共赢、共享全新市场的无限商机。

纵横联合切割是EPS切割线中把水平切割和垂直切割组合起来、在一套系统中完成多方向加工的配置方式,其协调程度影响生产效率和产品一致性。在纵横联合切割中,块体通常先经过水平切割工位分片,得到的片材再经过垂直切割工位裁边和分条,从而得到厚度、宽度和长度均符合规格的板材。这种方式的优点在于板材的加工可以在一条线上连续完成,减少了在不同设备之间转运的次数,既提高了效率,也减少了转运过程中可能出现的错位和损伤,有利于尺寸的一致性。纵横联合切割的协调主要体现在两个方面:一是工序顺序和节拍的衔接,使片材从水平切割输出后及时进入垂直切割,避免等待或积压;二是参数设定的协调,水平和垂直方向的切割尺寸需要按同一产品规格统一设定,保证末了尺寸准确。为实现配合,切割线通常通过输送装置把片材在工位之间转移,并通过控制系统实现各工位的联动,使加工按顺序进行。产品换型时,水平和垂直两个方向的参数需要一并调整,因此具备自动调丝和参数存储能力的切割线在换型时更为便利。纵横联合切割的协调水平,是切割线加工能力和自动化程度的重要体现。淄博友利机电凭借多年的经验,依托雄厚的科研实力。天津EPS板材机
淄博友利机电以品质服务和改变为至上追求。河南EPS机械
EPS切割线的安装是一项系统性工作,其质量与场地条件密切相关,对设备后续的稳定运行有直接影响。场地方面,切割线由多个设备组成,占用空间较大且有一定长度,场地需要具备足够的面积和合适的形状以容纳整条生产线,并留出操作、维修和物料进出的空间;设备的布局应使物料从进料到出料的流转顺畅,减少交叉和迂回。场地高度需要满足设备龙门结构的高度要求以及吊装和维修的需要。地面应平整并能承受设备的重量,必要时对基础进行处理,保证设备安装后水平稳固。供电方面,需要根据切割线的总功率配置电源容量和线路,电热丝加热和电机驱动是主要的用电部分,供电应稳定并符合安全要求,接地和漏电保护须到位。由于切割过程会产生少量烟气和粉尘,场地还应具备通风条件或排风接口。设备安装时,各组成部分应按照工艺顺序排列,机架和龙门结构调整到水平状态,各工位的相对位置和基准要准确,输送装置相互衔接顺畅;电热丝系统和传动系统的安装要符合精度要求。安装完成后需进行检查,确认各部件安装正确、紧固可靠、电气接线无误,为调试做好准备。河南EPS机械