商机详情 -
东营EPS板材成型机
多丝切割是EPS切割线提高效率的重要手段,通过在水平或垂直方向布置多根电热丝,实现一次行程切割多片或同时分条,从而成倍提高产出。多丝配置在板材生产中应用较为普遍:水平方向布置较多电热丝,可在块体通过时一次分出多片板材,减少切割次数和时间;垂直方向布置多根电热丝,可同时裁出多条或对多个位置进行裁切。这种并行加工方式使切割线的单位时间产量明显高于单丝逐次切割,适合批量较大、规格相对稳定的板材生产。多丝配置的效果取决于各电热丝状态的一致性,包括间距的准确性、张力的一致性和温度的均匀性:间距误差会直接反映在成品尺寸上,张力和温度不一致会使不同丝切出的切口质量出现差异。为保证多丝切割的质量,切割线通常具备精密的丝距设定能力、稳定的多路温控以及必要的自动调丝功能,使各丝在运行中保持相对一致的状态。此外,电热丝数量的增加也对设备的供电、张紧结构和整体刚性提出更高要求。合理配置多丝切割,并结合自动调丝和稳定的温控,能够在保证质量的前提下提高切割线的效率,是产线设计中提升产能的主要方式之一。友利塑机始终坚持以人为本,恪守质量为金,同建雄绩伟业。东营EPS板材成型机
EPS
块体上料与对齐定位是EPS切割线流程的开端,其准确性对后续切割的尺寸精度有直接影响。模塑成型并经熟化后的泡沫块体通常尺寸较大、重量较轻,上料方式有人工搬运、行车吊装和自动输送等,规模较大的切割线多配置进料输送装置,把块体从存放区或上游工序输送到切割线的入口。块体进入切割线后,需要在对齐工位进行定位,使块体相对于电热丝的位置准确,从而保证切割出的板材厚度和尺寸符合要求。对齐定位通常依靠定位挡板、推板或传感器实现,把块体的基准面调整到与设备基准一致;块体的尺寸和形状存在一定偏差时,定位装置应能适应这些差异,使每次切割的基准保持一致。对于尺寸较大或较重的块体,定位过程还需要相应的导向和支撑,避免在调整中发生偏移或倾覆。部分切割线采用自动对齐和自动定位功能,通过传感器检测块置并自动调整,减少人工干预并提高效率。上料和定位环节的质量直接影响切割精度,如果块体定位不准或基准不一致,即使切割设备本身精度较高,成品尺寸也会出现偏差,因此在运行中需要保持对齐定位装置的准确和稳定,并定期检查和维护。黑龙江EPS数控切割机淄博友利机电品牌价值不断提升。

EPS切割线在运行中可能出现一些常见问题,了解其表现、原因和处理方法,有助于及时排除故障、减少生产中断。切割质量方面的问题包括板材厚度不均、尺寸偏差、切口拉丝或波浪、表面碳化等:厚度不均多与电热丝间距不准或张力不一致有关,需要检查和调整丝距和张紧;尺寸偏差可能源于电热丝位置、定位不准或传动间隙,应检查相关部件;切口拉丝通常与温度偏低或速度过快有关,可调整温度和速度;切口波浪多因电热丝张力不足或受热下垂,需要调整张力;表面碳化则与温度偏高有关,应适当降低温度。运行方面的问题包括输送装置跑偏或不动作、堆垛不整齐、计数不准和联动异常等,前者多与张紧、平行度和传动有关,后者常涉及传感器、计数装置和控制逻辑,需要分别检查处理。设备方面的问题如加热异常、电机过载和安全装置动作等,应按电气和控制部分的排查方法处理。处理问题时,应先停止设备并确保安全,再分析原因后采取措施,避免盲目调整;对于涉及关键部件或反复出现的问题,宜联系专业人员检修。做好问题和处理的记录,有助于积累经验、减少同类问题的再次发生。
自动化和智能化是EPS切割线发展的重要趋势,其推进使生产更加连续、稳定和高效。自动化方面,切割线通过自动上料、自动对齐、自动调丝、自动切割、自动堆垛和自动包装等功能的完善,把各环节连接成连续流程,减少人工搬运和等待,提高生产节拍的一致性。自动调丝功能根据设定尺寸自动调整电热丝位置,减少了人工调整的时间和误差;自动输送和堆垛使块体与板材在生产线上顺畅流转,减轻了劳动强度。智能化方面,切割线逐步引入更完善的检测和控制手段,实现参数的自动调节、运行状态的监控和异常的提示,部分设备具备数据记录和远程监控能力,便于掌握生产情况。智能化的另一体现是操作的便利化,通过直观的人机界面和参数存储调用,降低了对操作经验的依赖,使换型和调整更加快捷。自动化和智能化的推进,使切割线从依靠人工操作和经验的设备,向能够稳定运行和自主管理的生产单元发展,提高了生产的可控性和一致性。与此同时,自动化和智能化程度的提高也增加了设备的复杂度和投资,企业在推进时应结合自身生产规模和管理能力,逐步实施,使技术投入与实际效益相适应。淄博友利机电始终秉承“品质、锐意进取”的经营理念。
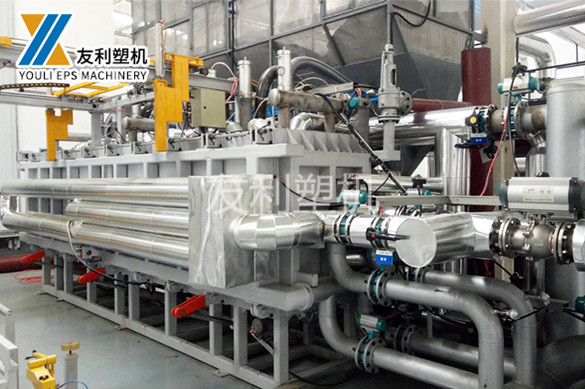
进料与出料输送装置是EPS切割线连接上下游的通道,负责把块体送入切割区和把成品输出,其顺畅程度影响整条生产线的连续性。进料输送装置位于切割线的上游,把块体按一定节拍送入,通常需要与对齐定位装置相配合,保证进入切割区的块置正确;输送速度应与切割节拍相适应,过快会造成积压,过慢则影响产能。出料输送装置位于切割线的下游,把切割完成的板材或条材输出到堆垛或包装环节,需要保证物料的平稳转移,避免板材在输送中错位、重叠或掉落。由于板材数量较多且质地较轻,出料输送装置在结构上要考虑到板材的引导和整理,使输出较为整齐,便于堆垛。输送装置的形式包括皮带输送、辊道输送等,应根据物料特点和现场布局选择;对于较长距离的转运,可以配置中间输送或转向装置,使物料按需要的方向流转。输送装置还需要与前后工序的节拍衔接,通过速度匹配和联动控制实现连续作业。日常使用中,输送装置应注意清洁和润滑,及时清理积料和异物,保持运行的平稳,以避免因输送不畅而影响切割线的整体效率。淄博友利机电不断提高产品的质量。内蒙古EPS打板机
淄博友利机电为客户提供更科学的合理选材。东营EPS板材成型机
输送系统的维护与故障处理关系到EPS切割线能否连续稳定运行,由于输送装置处于生产流程的各个环节,其故障会直接影响上下游的衔接。维护方面,需要定期检查和清理输送装置,去除积料、粉尘和异物,保持输送带、辊道和链板的清洁,避免因杂物嵌入造成跑偏或卡滞;对传动部件和轴承按设备要求进行润滑,减少磨损;检查输送带的张紧度和辊道的转动情况,及时调整或更换异常部件。输送装置在长期使用中可能出现跑偏、打滑、异响和不动作等问题:跑偏多与张紧不当或辊道不平行有关,需要调整张紧和方向;打滑可能因张紧不足或表面磨损引起,可通过调整或更换解决;异响通常与轴承磨损或部件松动有关,应查明原因后处理;不动作则可能涉及电机、传动和电气回路,需要按顺序排查。处理输送系统故障时,应先停止设备并确保安全,再进行检查和处理,避免在运行中进行维修。为减少故障对生产的影响,可对关键的易损部件准备相应备件,并记录故障和处理情况,为后续维护提供参考。规范的维护与及时的处理,能够提高输送系统的可靠性,保障切割线的稳定运行。东营EPS板材成型机