商机详情 -
潍坊EPS板材输送烘干系统
进料与出料输送装置是EPS切割线连接上下游的通道,负责把块体送入切割区和把成品输出,其顺畅程度影响整条生产线的连续性。进料输送装置位于切割线的上游,把块体按一定节拍送入,通常需要与对齐定位装置相配合,保证进入切割区的块置正确;输送速度应与切割节拍相适应,过快会造成积压,过慢则影响产能。出料输送装置位于切割线的下游,把切割完成的板材或条材输出到堆垛或包装环节,需要保证物料的平稳转移,避免板材在输送中错位、重叠或掉落。由于板材数量较多且质地较轻,出料输送装置在结构上要考虑到板材的引导和整理,使输出较为整齐,便于堆垛。输送装置的形式包括皮带输送、辊道输送等,应根据物料特点和现场布局选择;对于较长距离的转运,可以配置中间输送或转向装置,使物料按需要的方向流转。输送装置还需要与前后工序的节拍衔接,通过速度匹配和联动控制实现连续作业。日常使用中,输送装置应注意清洁和润滑,及时清理积料和异物,保持运行的平稳,以避免因输送不畅而影响切割线的整体效率。友利塑机智造产品,制造品质是我们服务环境的决心。潍坊EPS板材输送烘干系统
EPS
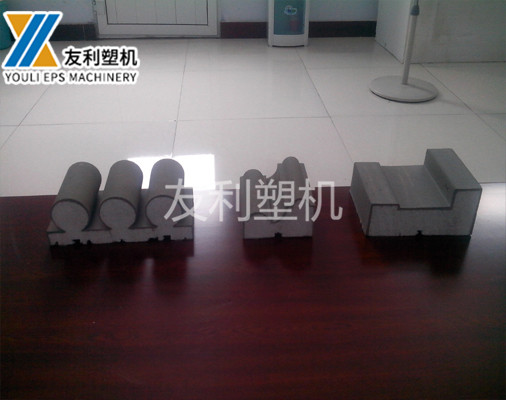
EPS切割线主要用于把泡沫块体加工成各类板材和型材,其产品应用领域较为普遍,涵盖建筑、包装和工业等多个方向。建筑领域是EPS切割线产品的主要去向之一,切割线生产的保温板材用于外墙保温、屋面保温和地暖保温等,对板材的厚度一致性和表面平整度有一定要求,切割线的精度和效率直接影响板材质量和产能;此外,建筑装饰用的线条和构件在部分情况下也通过切割线完成初步加工。包装领域使用切割线把块体加工成包装用片材和内衬材料,用于电器、家具和运输保护,这类产品往往批量较大、规格相对固定,适合用切割线连续生产。工业领域还包括冷链保温材料的加工,如保温板和箱体用板的切割。除板材外,部分切割线还用于加工特定截面的型材和具有一定形状的产品。由于不同应用对产品规格和精度的要求不同,切割线在配置上也有所差异:建筑保温板材通常要求板材厚度均匀、表面平整,切割线需要具备较高的丝距精度和稳定的切割质量;包装用片材则更关注效率和成本。总体而言,EPS切割线的应用集中在需要批量、连续生产平面板材的场合,是EPS材料从块体转化为商品板材的主要加工手段。天津EPS真空板材机淄博友利机电注重于产品的环保性能,将应用美学与环保健康结合起来。
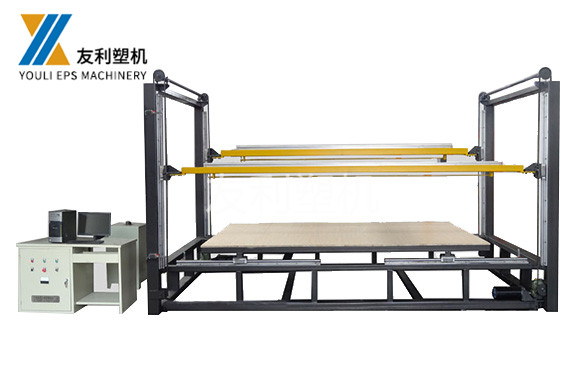
块体上料与对齐定位是EPS切割线流程的开端,其准确性对后续切割的尺寸精度有直接影响。模塑成型并经熟化后的泡沫块体通常尺寸较大、重量较轻,上料方式有人工搬运、行车吊装和自动输送等,规模较大的切割线多配置进料输送装置,把块体从存放区或上游工序输送到切割线的入口。块体进入切割线后,需要在对齐工位进行定位,使块体相对于电热丝的位置准确,从而保证切割出的板材厚度和尺寸符合要求。对齐定位通常依靠定位挡板、推板或传感器实现,把块体的基准面调整到与设备基准一致;块体的尺寸和形状存在一定偏差时,定位装置应能适应这些差异,使每次切割的基准保持一致。对于尺寸较大或较重的块体,定位过程还需要相应的导向和支撑,避免在调整中发生偏移或倾覆。部分切割线采用自动对齐和自动定位功能,通过传感器检测块置并自动调整,减少人工干预并提高效率。上料和定位环节的质量直接影响切割精度,如果块体定位不准或基准不一致,即使切割设备本身精度较高,成品尺寸也会出现偏差,因此在运行中需要保持对齐定位装置的准确和稳定,并定期检查和维护。
计数与分垛控制是EPS切割线后道环节中保证成品数量准确、便于管理的重要功能,通过计数装置和控制逻辑,使堆垛按设定的数量进行。计数通常由传感器配合控制系统完成,对通过出料装置的板材进行识别和累计,当数量达到设定值时,堆垛装置完成一个垛体的堆码并进入下一垛,从而实现分垛。计数的准确性直接关系到成品的数量管理:计数不准会导致每垛数量不一,影响包装、发货和统计,因此计数装置的可靠性和信号处理较为重要。分垛控制还包括对堆垛高度或层数的控制,使每个垛体的高度适宜,既便于搬运和堆放,也不至于过高造成不稳。对于不同规格的产品,垛体的数量或高度设定可以调整,以适应包装和储运的要求。计数和分垛的数据还可以用于生产记录,帮助掌握产量和进度,为生产管理提供依据。在实际使用中,需要保持计数装置的清洁和准确,定期检查传感器和信号,避免因粉尘或误动作造成计数偏差;同时,分垛逻辑应与堆垛和包装环节协调,使整个后道流程顺畅进行。计数与分垛控制的合理应用,使切割线的产出管理更加规范和便利。淄博友利机电生产的产品受到用户的一致称赞。
块体输送与对齐装置是EPS切割线中负责把成型块体准确送入切割区并调整其位置的部分,其精度影响切割基准的一致性。块体从存放区或上游工序进入切割线时,需要经过输送装置移动到切割入口,再由对齐装置调整到正确的基准位置。对齐装置通常利用定位挡板、推板或导向边把块体的基准面与设备基准对齐,使块体在通过切割工位时相对电热丝的位置准确;对于尺寸和形状存在偏差的块体,对齐装置应能适应一定的差异,保证每次切割以相对一致的基准进行。块体的输送方式需根据块体的重量和尺寸确定,较轻的块体可采用皮带或辊道输送,较大的块体则需要支撑和导向装置配合,防止在输送和调整过程中移位或倾覆。为减少人工干预,部分切割线采用自动对齐和自动定位功能,通过传感器或机械装置自动完成位置调整,提高效率和一致性。对齐装置的准确性在很大程度上决定了切割尺寸的一致性,因此在使用中需要保持其位置稳定并定期检查,避免因磨损或松动导致基准偏移。块体输送与对齐装置的合理设计和维护,是切割线获得稳定切割质量的前提。淄博友利机电推行现代化管理制度。河北EPS板材成型机
淄博友利机电是多层次的模式与管理模式。潍坊EPS板材输送烘干系统
自动堆垛装置是EPS切割线后道环节的重要设备,其作用是把切割完成的板材按一定数量和高度自动堆成垛,为包装和储运做好准备,减少人工搬运和整理的工作量。堆垛装置通常安装在切割线的出料端,由接料、移载、堆放和计数等机构组成:板材从出料输送装置送出后,由接料机构承接并转移到堆放位置,按设定的数量或高度逐层堆放,形成整齐的垛体。对于较薄或面积较大的板材,堆垛机构需要保证板材平稳转移和整齐叠放,避免出现错位、倾斜或压痕。自动堆垛相比人工堆垛具有效率较高、整齐度较好和劳动强度较低的特点,尤其在产量较大的生产线上,人工堆垛往往难以跟上切割节拍,自动堆垛则能够保持与切割相匹配的速度,保证生产连续。堆垛装置的动作需要与切割线的节拍协调,通过控制系统实现联动,使堆垛在合适的时间进行。装置的维护包括保持运动部件的清洁和润滑、检查限位和计数装置的准确以及保证接料机构的平稳,以维持堆垛的整齐和可靠。自动堆垛装置的配置程度,是切割线自动化水平的重要体现。潍坊EPS板材输送烘干系统