商机详情 -
烟台EPS连续切割机
纵横联合切割是EPS切割线中把水平切割和垂直切割组合起来、在一套系统中完成多方向加工的配置方式,其协调程度影响生产效率和产品一致性。在纵横联合切割中,块体通常先经过水平切割工位分片,得到的片材再经过垂直切割工位裁边和分条,从而得到厚度、宽度和长度均符合规格的板材。这种方式的优点在于板材的加工可以在一条线上连续完成,减少了在不同设备之间转运的次数,既提高了效率,也减少了转运过程中可能出现的错位和损伤,有利于尺寸的一致性。纵横联合切割的协调主要体现在两个方面:一是工序顺序和节拍的衔接,使片材从水平切割输出后及时进入垂直切割,避免等待或积压;二是参数设定的协调,水平和垂直方向的切割尺寸需要按同一产品规格统一设定,保证末了尺寸准确。为实现配合,切割线通常通过输送装置把片材在工位之间转移,并通过控制系统实现各工位的联动,使加工按顺序进行。产品换型时,水平和垂直两个方向的参数需要一并调整,因此具备自动调丝和参数存储能力的切割线在换型时更为便利。纵横联合切割的协调水平,是切割线加工能力和自动化程度的重要体现。友利塑机热诚欢迎各界朋友前来参观、考察、洽谈业务。烟台EPS连续切割机
EPS
高效和节能是EPS切割线技术发展中受到关注的方向,二者与生产成本和环保要求密切相关。高效方面,切割线通过多丝并行、连续输送和自动调丝等技术提高产出效率:多丝配置使一次切割能够分出多片或分条,减少切割次数和时间;连续输送和联动控制使生产按节拍不断进行,减少等待和间歇;自动调丝和快速换型减少了调整时间,提高了设备利用率。节能方面,切割线的能耗主要来自电热丝加热和电机驱动,通过合理的电热丝温控、减少空行程加热、提高传动效率和优化输送节拍,可以降低单位产品的能耗。例如,在块体进出或停机时适当降低加热功率,采用较为高效的加热控制方式,能够减少不必要的能量消耗;合理的速度设定也能在保证质量的同时避免过度能耗。此外,切割线在设计中更注重减少粉尘和烟气的产生与扩散,通过改善切割质量和配置除尘排风装置来降低对环境的影响。高效与节能的发展,使切割线在提高产出的同时降低资源消耗和环境负担,符合行业可持续发展的要求,也是设备更新换代中受到重视的方面。EPS回收系统友利塑机全力打造良好的企业形象。

水平分片切割是EPS切割线中把块体分切成板材的主要工位,其任务是把规格较大的泡沫块沿水平方向切成厚度一致的片材,是板材生产中产量较大的环节。水平切割通常由一组水平布置的电热丝完成,多根电热丝按设定间距排列,间距决定切出板材的厚度;当块体通过切割区或电热丝横梁相对移动时,一次行程即可把块体分成多片等厚的板材。这种多丝并行的方式是切割线效率较高的重要原因,相比逐片切割能够明显提高产量。水平分片的质量取决于电热丝间距的准确性和温度的一致性:间距误差会直接反映为板材厚度的偏差,温度不一致会使不同丝切出的切口质量存在差异。为使板材厚度满足要求,切割线通常具备精密的丝距设定和自动调丝能力,能够在产品规格变化时快速准确地调整电热丝位置,减少人工调整的时间和误差。切割速度同样需要与温度相适应,速度过快会导致切口拉丝或板材尺寸不稳定。水平分片还应注意块体在切割过程中的稳定,避免移位影响厚度一致性,因此常配合负压吸附或机械压紧装置。经过水平分片后,块体被加工成多片板材,为后续的垂直切割和出料做好准备,是切割线完成板材加工的关键步骤。
参数设定和联动控制是EPS切割线实现自动加工的关键,合理的参数和协调的联动使各工位按统一要求工作,产出符合规格的产品。参数设定涉及多个方面:电热丝的位置和数量、加热功率或温度、切割和输送速度、各工位的动作时序等,都需要根据产品规格和材料特点设定。温度与速度需要相匹配,速度也需要与输送节拍相适应,参数之间相互影响,因此设定时需要综合考虑。联动控制则把各工位和输送装置的动作联系起来,使切割线按预定顺序运行:块体进入后,对齐、切割、出料和堆垛等环节按节拍依次动作,形成连续流程。联动控制还包括各工位之间的互锁和保护,当某一环节出现异常时,相关环节能够及时停止,避免问题扩大。为使操作和管理便利,控制系统通常支持参数的存储和调用,把常用产品的参数保存下来,加工时直接调出使用,减少重复设定。对于换型较频繁的生产,参数管理和快速调用能够明显缩短换型时间。参数设定和联动控制的效果,取决于对产品和设备的了解以及对参数的合理匹配,因此需要在使用中不断总结和优化,并通过记录保存形成较为稳定的工艺条件。淄博友利机电公司依托便利的区位和人才优势。
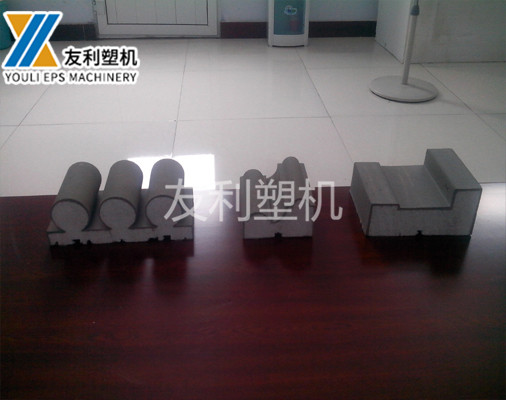
EPS切割线的选型需要综合考虑产品方向、生产规模、块体条件和使用要求等多个因素,做到既满足当前需要又兼顾发展余地。首先应明确产品方向和规格范围,包括产品的厚度、宽度范围以及是否有型材和形状件的需要,据此确定切割方向配置(水平、垂直或二者结合)和电热丝数量的需求。其次要考虑生产规模,产量较大时应选择多丝配置和自动化程度较高的切割线,以匹配产出需要并减少人工依赖;产量较小或品种较多时,则可以适当降低自动化配置,保持使用的灵活性。第三要考虑与上游的匹配,切割线可加工的块体规格和密度范围应与成型的产出相适应,避免规格不匹配。第四要考虑精度和质量要求,对厚度一致性、切口质量要求较高的产品,应选择精度较高、温控和张力控制较好的设备。此外,设备的自动化水平、换型便利性、能耗、运行成本和维护便利性也应纳入考虑;场地条件如空间尺寸、供电容量和布局也会影响设备的选型和布置。选型时不宜只看价格或单一参数,而应结合自身实际进行综合评估,必要时参考实际生产条件下的运行情况,做出与需求相匹配的选择。友利塑机我们将用稳定的质量,合理的价格,良好的信誉。四川EPS苯板设备
友利塑机技术力量雄厚,工装设备和检测仪器齐备,检验与实验手段完善。烟台EPS连续切割机
自动调丝和自动定位是EPS切割线自动化的重要功能,其应用减少了对人工调整的依赖,提高了加工的准确性和换型效率。在传统操作中,电热丝的位置需要人工测量和调整,既费时又容易产生误差;自动调丝功能通过电机和传动机构带动电热丝移动到设定位置,由控制系统根据输入的尺寸自动完成调整,使丝距设定更加准确和快捷。当产品规格变化时,操作人员只需在人机界面上输入所需尺寸,设备即可自动把各电热丝调整到位,减少了停机和调整时间,也降低了因人工调整不当造成尺寸偏差的可能。自动定位则用于块体或板材在切割区的位置确定,通过传感器或机械装置使工件基准与设备基准对齐,保证切割基准一致。二者配合,使切割线在加工不同规格产品时能够较快完成切换,并保持稳定的加工精度。自动调丝和自动定位的实现依赖于精度较高的传动部件、可靠的控制和检测手段,其维护也相应需要关注传动精度和定位准确性。这类功能的配置程度是区分切割线自动化水平的重要标志,对于产品规格较多或换型频繁的生产,其作用较为明显。烟台EPS连续切割机