商机详情 -
青海EPS线条厂家
自动调丝和自动定位是EPS切割线自动化的重要功能,其应用减少了对人工调整的依赖,提高了加工的准确性和换型效率。在传统操作中,电热丝的位置需要人工测量和调整,既费时又容易产生误差;自动调丝功能通过电机和传动机构带动电热丝移动到设定位置,由控制系统根据输入的尺寸自动完成调整,使丝距设定更加准确和快捷。当产品规格变化时,操作人员只需在人机界面上输入所需尺寸,设备即可自动把各电热丝调整到位,减少了停机和调整时间,也降低了因人工调整不当造成尺寸偏差的可能。自动定位则用于块体或板材在切割区的位置确定,通过传感器或机械装置使工件基准与设备基准对齐,保证切割基准一致。二者配合,使切割线在加工不同规格产品时能够较快完成切换,并保持稳定的加工精度。自动调丝和自动定位的实现依赖于精度较高的传动部件、可靠的控制和检测手段,其维护也相应需要关注传动精度和定位准确性。这类功能的配置程度是区分切割线自动化水平的重要标志,对于产品规格较多或换型频繁的生产,其作用较为明显。淄博友利机电一起不断创新、追求共赢、共享全新市场的无限商机。青海EPS线条厂家
EPS
参数设定和联动控制是EPS切割线实现自动加工的关键,合理的参数和协调的联动使各工位按统一要求工作,产出符合规格的产品。参数设定涉及多个方面:电热丝的位置和数量、加热功率或温度、切割和输送速度、各工位的动作时序等,都需要根据产品规格和材料特点设定。温度与速度需要相匹配,速度也需要与输送节拍相适应,参数之间相互影响,因此设定时需要综合考虑。联动控制则把各工位和输送装置的动作联系起来,使切割线按预定顺序运行:块体进入后,对齐、切割、出料和堆垛等环节按节拍依次动作,形成连续流程。联动控制还包括各工位之间的互锁和保护,当某一环节出现异常时,相关环节能够及时停止,避免问题扩大。为使操作和管理便利,控制系统通常支持参数的存储和调用,把常用产品的参数保存下来,加工时直接调出使用,减少重复设定。对于换型较频繁的生产,参数管理和快速调用能够明显缩短换型时间。参数设定和联动控制的效果,取决于对产品和设备的了解以及对参数的合理匹配,因此需要在使用中不断总结和优化,并通过记录保存形成较为稳定的工艺条件。青海EPS线条厂家友利塑机竭诚为您服务,期待与您的合作,欢迎大家前来!
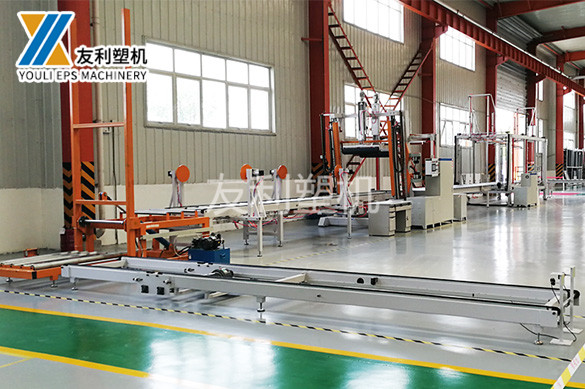
垂直切割是EPS切割线中用于确定板材宽度和长度的工位,与水平分片配合,把块体加工成规格规整的板材。经过水平分片得到的板材,其宽度仍为块体的原始宽度,需要通过垂直方向布置的电热丝按产品要求切成一定的宽度或长度;垂直电热丝同样可以多根布置,一次切出多条,提高加工效率。在实际生产中,水平和垂直切割往往组合在一起,形成纵横联合切割:块体先经水平电热丝分片,再经垂直电热丝裁切边部和分条,从而得到宽度、长度和厚度均符合规格的板材。这种联合切割方式可以在一条切割线上连续完成,减少板材在不同设备之间的转运,提高生产的连续性和尺寸的一致性。纵横联合切割的实现依赖于切割工位的合理排列和输送装置的有效衔接,使块体或板材按顺序经过各工位而不发生错位;同时,各工位的电热丝位置需要按产品规格协调设定,保证末了产品的尺寸准确。对于需要加工不同规格产品的切割线,纵横切割的参数应能够灵活调整,以适应产品换型。垂直切割和纵横联合切割的效果同样取决于电热丝的张紧、温度和间距的稳定,以及与输送速度的配合,是切割线产出规格板材的重要环节。
块体规格与设备的匹配是EPS切割线选型中的基本问题,切割线所能加工的块体尺寸必须与上游成型设备产出的块体尺寸相适应,否则会影响生产。块体的长、宽、高规格决定了切割线加工区的尺寸要求:设备的可加工尺寸应覆盖上游产出的块体规格,尤其是长度方向,因为规格较大的块体决定了设备的行程和结构尺寸。如果切割线的加工范围小于块体规格,就无法加工,需要重新选型或调整上游;如果设备尺寸远大于实际块体,虽然可以加工,但会造成设备投资的浪费和利用率不足。除尺寸外,块体的密度范围也需要与切割线的适应范围相符:不同设备对可加工密度的适应性有所差异,密度较高的块体切割难度较大,需要电热丝温度、张力和切割速度相应调整,若设备对高密度适应不足,会影响切割质量。在配置生产线时,切割线与上游成型设备应作为一个整体考虑,使块体的规格和产出与切割线的加工能力和节拍相互匹配,避免出现成型产出的块体切割线无法加工,或切割能力与成型产出不协调的情况。合理的规格匹配,是切割线发挥效能的前提。友利塑机以更积极的态度,更新、更好的产品,更好的服务,迎接挑战。

切割线的调试与试运行是把设备从安装状态转入正常生产的关键环节,其目的是检验设备性能、确定工艺参数并确认产品达到要求。调试通常先进行空运转,检查各运动部件、传动系统、输送装置和控制系统的动作是否正常,安全装置是否有效,各工位的联动是否符合逻辑,确认无异常后再进行带料试运行。带料试运行阶段,通过实际切割检验加工效果,重点观察板材的厚度和尺寸是否准确、切口是否平整、多丝切割的一致性以及运行是否稳定,并根据结果调整相关参数。调试的主要内容包括:电热丝位置的设定和校准,使丝距与产品厚度相符;加热功率或温度的调整,使切口质量达到要求;切割和输送速度的设定,使效率与质量相协调;各工位节拍的协调,使生产顺畅连续。对于多丝切割,还需要检查各丝的状态是否一致,必要时单独调整。调试过程中应记录各项参数和对应的产品质量,形成可复现的工艺条件。试运行还应观察设备在连续工作下的表现,包括温度变化和各部件的运行状况,发现问题及时处理。调试工作通常由具备经验的人员与设备供应方配合完成,确保设备能够稳定投入生产。淄博友利机电是您可信赖的合作伙伴!德州EPS自动化设备
友利塑机以快的速度提供好的产品质量和好的价格及完善的售后服务。青海EPS线条厂家
EPS切割线是由多个功能单元组成的成套系统,其整体构成通常可以归纳为输送单元、切割单元、控制单元、回收单元和后道处理单元几大部分。输送单元负责块体和板材在各工位之间的流转,包括进料输送、工位间输送和出料输送,使物料按顺序经过各个加工环节。切割单元是切割线的关键,包括水平切割工位和垂直切割工位,分别完成分片和裁切,工位内布置电热丝及相关张紧和加热装置。控制单元负责整条生产线的运行控制,包括切割参数设定、电热丝位置调整、输送速度控制和各工位的联动,通常由可编程控制器和人机界面组成,是切割线实现自动化和连续作业的枢纽。回收单元负责把切割产生的边角料和废料输送并处理,减少材料浪费和现场堆积。后道处理单元包括堆垛、包装和相关输送装置,用于成品的整理和储运准备。各单元之间通过输送装置和控制系统相互衔接,形成一个连续的生产流程。切割线的整体构成应根据产品方向和生产规模合理配置:以板材为主的生产侧重水平分片和多丝切割能力,以规格多样产品为主的生产则需要较强的调丝和换型能力,后道自动化的配置程度也应根据产量和人工条件确定。合理的整体构成,是切割线稳定高效运行的基础。青海EPS线条厂家