商机详情 -
贵州EPS隔音板数控切割机
EPS切割线的选型需要综合考虑产品方向、生产规模、块体条件和使用要求等多个因素,做到既满足当前需要又兼顾发展余地。首先应明确产品方向和规格范围,包括产品的厚度、宽度范围以及是否有型材和形状件的需要,据此确定切割方向配置(水平、垂直或二者结合)和电热丝数量的需求。其次要考虑生产规模,产量较大时应选择多丝配置和自动化程度较高的切割线,以匹配产出需要并减少人工依赖;产量较小或品种较多时,则可以适当降低自动化配置,保持使用的灵活性。第三要考虑与上游的匹配,切割线可加工的块体规格和密度范围应与成型的产出相适应,避免规格不匹配。第四要考虑精度和质量要求,对厚度一致性、切口质量要求较高的产品,应选择精度较高、温控和张力控制较好的设备。此外,设备的自动化水平、换型便利性、能耗、运行成本和维护便利性也应纳入考虑;场地条件如空间尺寸、供电容量和布局也会影响设备的选型和布置。选型时不宜只看价格或单一参数,而应结合自身实际进行综合评估,必要时参考实际生产条件下的运行情况,做出与需求相匹配的选择。淄博友利机电努力实施人才兴厂,优化管理。贵州EPS隔音板数控切割机
EPS
自动调丝和自动定位是EPS切割线自动化的重要功能,其应用减少了对人工调整的依赖,提高了加工的准确性和换型效率。在传统操作中,电热丝的位置需要人工测量和调整,既费时又容易产生误差;自动调丝功能通过电机和传动机构带动电热丝移动到设定位置,由控制系统根据输入的尺寸自动完成调整,使丝距设定更加准确和快捷。当产品规格变化时,操作人员只需在人机界面上输入所需尺寸,设备即可自动把各电热丝调整到位,减少了停机和调整时间,也降低了因人工调整不当造成尺寸偏差的可能。自动定位则用于块体或板材在切割区的位置确定,通过传感器或机械装置使工件基准与设备基准对齐,保证切割基准一致。二者配合,使切割线在加工不同规格产品时能够较快完成切换,并保持稳定的加工精度。自动调丝和自动定位的实现依赖于精度较高的传动部件、可靠的控制和检测手段,其维护也相应需要关注传动精度和定位准确性。这类功能的配置程度是区分切割线自动化水平的重要标志,对于产品规格较多或换型频繁的生产,其作用较为明显。东营EPS隔音板数控切割机淄博友利机电多方位满足不同层次的消费需求。
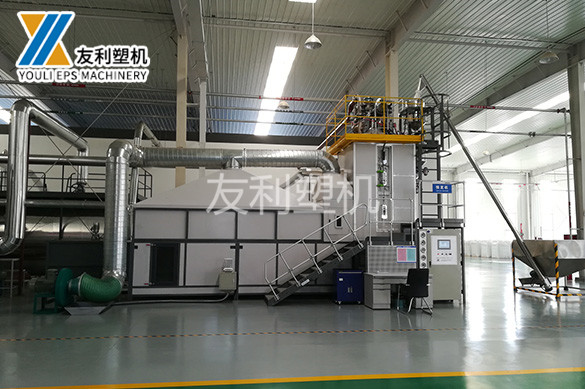
水平分片切割是EPS切割线中把块体分切成板材的主要工位,其任务是把规格较大的泡沫块沿水平方向切成厚度一致的片材,是板材生产中产量较大的环节。水平切割通常由一组水平布置的电热丝完成,多根电热丝按设定间距排列,间距决定切出板材的厚度;当块体通过切割区或电热丝横梁相对移动时,一次行程即可把块体分成多片等厚的板材。这种多丝并行的方式是切割线效率较高的重要原因,相比逐片切割能够明显提高产量。水平分片的质量取决于电热丝间距的准确性和温度的一致性:间距误差会直接反映为板材厚度的偏差,温度不一致会使不同丝切出的切口质量存在差异。为使板材厚度满足要求,切割线通常具备精密的丝距设定和自动调丝能力,能够在产品规格变化时快速准确地调整电热丝位置,减少人工调整的时间和误差。切割速度同样需要与温度相适应,速度过快会导致切口拉丝或板材尺寸不稳定。水平分片还应注意块体在切割过程中的稳定,避免移位影响厚度一致性,因此常配合负压吸附或机械压紧装置。经过水平分片后,块体被加工成多片板材,为后续的垂直切割和出料做好准备,是切割线完成板材加工的关键步骤。
垂直切割工位是EPS切割线中用于确定板材宽度和长度的工位,与水平切割工位配合完成板材的规格化加工。垂直切割工位通常由垂直布置的电热丝、支撑结构、张紧装置和位置调整机构组成,电热丝竖直安装,用于在水平方向把块体或板材切开。它的主要作用是裁切块体的边部、把宽幅板材分切成所需宽度的条材,以及按产品规格确定板材的长度或宽度;对于需要规整外形和尺寸的产品,垂直切割的精度直接影响成品的规格一致性。与水平切割类似,垂直切割工位也可以布置多根电热丝,一次切出多条,提高加工效率。垂直电热丝的位置需要按产品要求调整,并保证各丝之间的间距准确;电热丝的张力控制同样重要,垂直方向的电热丝受热后伸长会造成位置变化,进而影响切口的垂直度,因此需要相应的张紧和补偿措施。在实际运行中,垂直切割通常安排在水平分片之后,对已经分片的板材进行裁切,使末了产品达到规定的规格。垂直切割工位的性能和精度,与水平切割工位共同决定切割线所能达到的产品规格范围和尺寸精度,是切割线的重要组成部分。淄博友利机电是多层次的模式与管理模式。

EPS切割线的发展与EPS材料应用的扩展和自动控制技术的进步密切相关,其演进过程体现了从简单分切到连续化、自动化生产的变化。早期的泡沫分切多依靠手动或简单的电热丝装置,通过人工推拉或简单的机械结构完成分片,效率较低、尺寸一致性有限,主要满足小规模加工的需要。随着建筑保温材料需求的增长,对板材产量和尺寸一致性的要求提高,出现了以多根电热丝并行切割为特征的切割设备,一次行程可分切多片板材,效率明显提升;同时输送和定位装置的应用使块体的进出更加便捷。数控和可编程控制技术的引入是切割线发展的重要节点:电热丝的位置可由控制系统按设定尺寸自动调整,减少了人工调丝的繁琐和误差;输送、切割和堆垛等环节可以按节拍联动,形成较为连续的生产流程。此后,自动调丝、振荡切割、自动堆垛、废料自动回收和包装等功能的加入,进一步提高了切割线的自动化程度和生产效率。近年来,围绕节能、环保和智能化,切割线在温控精度、能耗管理和运行监控等方面持续改进,并通过与上下游设备的成套衔接,逐步形成从块体到成品板材的较为完整的加工体系,满足规模化生产的需要。淄博友利机电运用高科技,不断创新为企业经营发展的宗旨。泰安EPS板材成型机
友利塑机锐意进取,持续创新为各行各业提供专业化服务。贵州EPS隔音板数控切割机
EPS切割线的安装是一项系统性工作,其质量与场地条件密切相关,对设备后续的稳定运行有直接影响。场地方面,切割线由多个设备组成,占用空间较大且有一定长度,场地需要具备足够的面积和合适的形状以容纳整条生产线,并留出操作、维修和物料进出的空间;设备的布局应使物料从进料到出料的流转顺畅,减少交叉和迂回。场地高度需要满足设备龙门结构的高度要求以及吊装和维修的需要。地面应平整并能承受设备的重量,必要时对基础进行处理,保证设备安装后水平稳固。供电方面,需要根据切割线的总功率配置电源容量和线路,电热丝加热和电机驱动是主要的用电部分,供电应稳定并符合安全要求,接地和漏电保护须到位。由于切割过程会产生少量烟气和粉尘,场地还应具备通风条件或排风接口。设备安装时,各组成部分应按照工艺顺序排列,机架和龙门结构调整到水平状态,各工位的相对位置和基准要准确,输送装置相互衔接顺畅;电热丝系统和传动系统的安装要符合精度要求。安装完成后需进行检查,确认各部件安装正确、紧固可靠、电气接线无误,为调试做好准备。贵州EPS隔音板数控切割机