商机详情 -
青岛EPS机械设备
模具是EPS成型过程中决定制品形状和尺寸的部件,其设计质量和制造精度对成型制品的质量有直接影响。模具通常根据制品的外形和尺寸进行设计,内部型腔与制品形状相对应,并设有进料口以及用于蒸汽和冷却介质通过的孔道,使蒸汽能够均匀进入型腔、冷凝水和气体能够顺利排出。模具的排气设计十分关键:排气不畅会使型腔内蒸汽分布不均,造成制品局部熔结不良或产生气孔、缺料等缺陷;排气孔的位置和数量需要结合制品形状合理布置。模具材料的导热性和耐久性影响加热冷却的效率和使用寿命,常用的有铝合金等材料,兼顾导热性能和强度。模具的制造精度影响制品尺寸的一致性和表面质量,合模面的贴合程度关系到制品是否出现飞边。此外,模具还需要考虑装拆和更换的便利性,以适应多品种生产的需要。对于形状制品的生产,模具费用在成本中占一定比例,因此模具的通用性和维护便利性也受到关注。综合来看,模具设计与制造需要兼顾成型质量、生产效率和成本,是成型环节中需要认真对待的技术内容。友利塑机不懈追求产品质量,精益求精不断升级。青岛EPS机械设备

了解EPS加工设备的主要技术参数,是选型和使用设备的基础,这些参数反映了设备的加工能力和适用范围。对于切割类设备,常见的参数包括较大加工尺寸、加工幅面和行程、切割精度与重复定位精度、切割速度范围、电热丝规格和数量、温控范围以及设备功率等。较大加工尺寸指设备能够容纳的工件或板材的较大长宽高,决定了设备能否加工目标产品;切割精度表示加工尺寸与设计尺寸之间的偏差范围,重复定位精度表示设备多次回到同一位置的稳定程度,二者共同决定成品的尺寸一致性。切割速度范围反映了设备在不同材料和厚度下的加工效率,速度的设定通常需要与温度和材料相匹配。电热丝规格和数量关系到切割的精细程度和批量能力,丝径较细适合精细加工,丝数较多适合批量加工。温控范围决定设备可适应的材料种类。功率和能耗参数关系到运行成本。对于雕刻类设备,主要参数还包括主轴转速和功率、刀具接口、运动轴数以及工作台形式等。成型和发泡设备则涉及发泡筒容积、产能、蒸汽压力和消耗等参数。理解这些参数的含义及其相互关系,有助于根据实际加工需求评估设备是否适用,而不是只看单一指标或价格。湖北EPS泡沫机械设备厂淄博友利机电累积点滴改进,迈向优良品质!
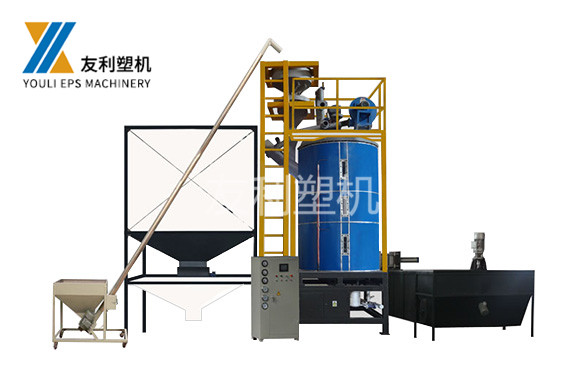
调试和试运行是设备安装之后、正式生产之前的必要环节,其目的是检验设备运行状况、调整工艺参数并确认产品达到要求。调试通常从空载运行开始,检查各运动部件动作是否正常、控制系统是否灵敏、安全装置是否有效,确认无异常后再进行带料试运行。带料试运行阶段,通过实际加工或生产检验设备的加工能力和产品质量,重点观察切割或雕刻的尺寸精度、切口质量、表面平整度以及运行稳定性,并根据结果调整相关参数。对于发泡和成型设备,调试的重点是发泡密度、成型熔结质量和成型周期,需要通过调整蒸汽压力、时间和冷却方式等参数,使制品达到规定的密度、强度和尺寸要求;对于切割和雕刻设备,调试的重点是切割速度、温度、丝距或刀具参数,通过试切确定合适的参数组合。调试过程中通常需要记录各项参数和对应的产品质量,形成可以复现的工艺条件。试运行还应观察设备在连续运行下的表现,包括温度变化、振动情况和能耗水平,发现问题及时处理。调试和试运行需要由具备经验的人员操作,并与设备供应方的技术人员配合,确保设备能够稳定地投入正常生产。
雕刻软件和路径规划是把设计意图转化为实际加工动作的中间环节,其功能和使用水平影响加工效率和成品质量。加工前,设计图形通常先由设计软件绘制或导入,再由雕刻控制软件读取并处理,生成刀具的运动路径。路径规划需要考虑多个方面:刀具类型和直径的设定影响加工效果和路径间距,参数设置不当会造成加工不完整或重叠过多;切削方向、进给速度和主轴转速需要与材料和刀具相匹配,速度过快容易崩边或断刀,过慢则影响效率和表面质量;加工顺序的合理安排有助于减少空行程并保持工件稳定。控制软件通常具备图形导入、路径模拟、缩放旋转、镜像复制、阵列排布和断电续雕等功能,图形模拟可以在实际加工前预览加工过程,帮助发现路径问题。对于批量加工和排版加工,套料功能可以提高材料利用率。操作人员需要根据加工要求设置参数并检查路径,保证加工结果符合设计。由于不同加工对象的材料和形状差异较大,软件参数往往需要通过实际试切进行调整。掌握软件操作和参数调整,是有效使用数控雕刻设备、发挥其加工能力的基础,也是影响加工效率和质量的重要因素之一。以客户至上为理念,为客户提供咨询服务。

主轴和刀具系统是数控泡沫雕刻机的执行部件,直接影响加工效率和表面质量。主轴通常采用风冷或水冷方式,转速范围较宽,常见可达数千至两万转每分钟,高转速有助于获得较为光滑的切削面并提高加工效率。主轴功率根据加工材料、刀具规格和加工要求的差异而不同,加工泡沫、代木等软质材料时所需功率相对较小,加工木材、塑料等材料时功率相应提高。刀具种类较多,常见的形式包括平底刀、球头刀、锥形刀以及用于切割的直刀等:平底刀适合平面加工和轮廓切削,球头刀适合曲面和三维造型的过渡加工,锥形刀适合细部刻画和尖角位置。刀具的材质和刃口质量影响切削的顺畅程度和刀具寿命,加工泡沫类材料时通常选用刃口锋利的刀具,以保证切口平整、减少材料粘附。加工过程中会产生粉尘和碎屑,因此设备通常配置除尘装置,通过负压吸尘或吹气辅助,把切削产生的碎屑及时排出并收集,既保证加工质量,也改善车间环境。刀具的安装精度、跳动量和磨损情况需要定期检查,磨损后及时更换,以保证加工尺寸的一致性和表面质量。淄博友利机电热诚欢迎各界朋友前来参观、考察、洽谈业务。河北EPS装饰线条切割设备厂
淄博友利机电创新发展,努力拼搏。青岛EPS机械设备
三维切割和异形造型加工是EPS切割设备中面向复杂产品的能力,用于把块状泡沫加工成具有空间曲面、斜面和异形轮廓的构件,满足建筑装饰、模型制作和造型设计等方向的需要。实现三维加工的方式主要有两类:一类是通过多轴运动使电热丝或刀具在空间内按轨迹运动,走出一条空间曲线或曲面,从而切出锥面、斜面、回转体和复杂轮廓;另一类是采用水平、垂直以及倾斜方向的多组电热丝组合切割,把块体逐步切分成具有立体轮廓的坯体,再配合人工修整完成造型。数控切割设备通过读取设计文件生成刀具路径,并结合多轴联动实现复杂形状的自动加工,常见于建筑装饰线条、欧式构件、造型部件和艺术造型的加工。异形加工对设备的要求主要体现在运动轴数、轨迹平滑度和控制能力上:轴数越多,可实现的形状越复杂;轨迹需要平滑过渡,避免在曲面上留下明显接刀痕或振纹。同时,工件在加工中的固定和各次装夹的定位也会影响复杂造型的加工效果。三维切割和异形造型能力使EPS在造型领域的应用更为灵活,也是数控切割设备区别于普通分片设备的重要方面。青岛EPS机械设备