商机详情 -
莱芜EPS线条数控切割机
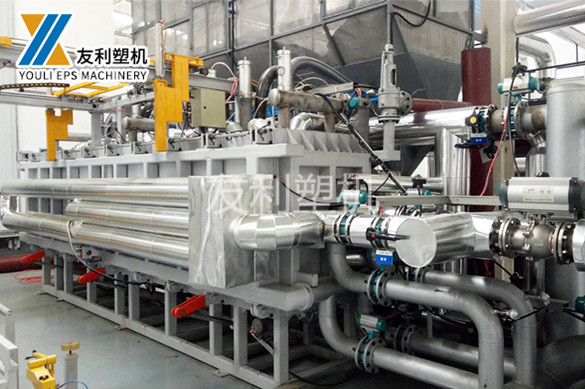
可配备叉车式AGV或龙门式上料机,通过负压吸附装置将EPS块平稳抓取至输送线,避免人工搬运造成的原料破损和尺寸偏差。(二)切割单元:实现精细连续加工切割单元是生产线的环节,负责将EPS成型块切割为符合要求的尺寸和形状,主要由连续输送平台、多工位切割设备、定位校准装置和粉尘处理系统组成,技术亮点在于“连续化作业”和“多维度精细切割”。1.连续输送平台:采用模块化滚筒输送线,配备伺服驱动电机和同步控制模块,输送速度可在,与切割节奏精细同步。平台表面采用耐磨防滑材质,并配备负压吸附装置和侧边定位挡板,确保EPS块在输送和切割过程中不发生位移,定位精度可达±1mm。2.多工位切割设备:采用“水平切割+垂直切割+交叉切割”的三工位连续切割架构,各工位配备高频振动电热丝切割装置,电热丝直径,通过变压器和等压调节器实现温度精细控制(切割温度通常为180~220℃)。水平切割工位负责将EPS块切割为预设厚度的板材;垂直切割工位采用可调节式钢丝阵列,可根据宽度需求快速调整切割间距,实现多规格板材同步切割;交叉切割工位则负责将板材切割为终成品尺寸,配备自动钢丝校准装置,确保切割面平整无毛刺。部分生产线还可配备数控异形切割模块。淄博友利机电坚持“诚信为本、客户至上”的经营原则。莱芜EPS线条数控切割机
EPS
而EPS连续切割机凭借窄切口与高精度定位,材料损耗率可控制在3%以内,部分**设备的边角料损耗甚至低于3%,废料回收率达97%以上。同时,设备采用封闭式结构,配备专门的废料回收系统,可将切割产生的EPS废料集中回收再利用,进一步降低了材料浪费与**处理成本。(四)**安全升级:绿色生产,保障作业安全在**政策日益严格的背景下,工业生产的**合规性成为企业生存发展的关键。传统间歇式切割机在切割过程中会产生大量EPS粉尘与废料,且缺乏有效的收集处理装置,粉尘扩散不污染环境,还会危害操作人员的身体**。此外,部分传统设备采用开放式结构,切割过程中的高温容易引发EPS材料燃烧,存在安全**。EPS连续切割机在设计上充分融入了**与安全理念。在**方面,设备采用全封闭结构,可有效防止粉尘扩散与噪音污染;配备**的粉尘收集与废料回收系统,切割产生的EPS废料可实现100%回收再利用,减少了对环境的影响,符合绿色生产要求。在安全方面,设备配备了完善的安全防护装置,如光电感应保护、过载保护、紧急停止按钮等,可有效避免操作人员误触风险;同时,设备采用低压供电系统,无需高压器件,进一步降低了安全**。这种**安全的设计,不帮助企业满足**合规要求。莱芜EPS线条数控切割机淄博友利机电以满足客户要求为重点。

多丝切割是EPS切割线提高效率的重要手段,通过在水平或垂直方向布置多根电热丝,实现一次行程切割多片或同时分条,从而成倍提高产出。多丝配置在板材生产中应用较为普遍:水平方向布置较多电热丝,可在块体通过时一次分出多片板材,减少切割次数和时间;垂直方向布置多根电热丝,可同时裁出多条或对多个位置进行裁切。这种并行加工方式使切割线的单位时间产量明显高于单丝逐次切割,适合批量较大、规格相对稳定的板材生产。多丝配置的效果取决于各电热丝状态的一致性,包括间距的准确性、张力的一致性和温度的均匀性:间距误差会直接反映在成品尺寸上,张力和温度不一致会使不同丝切出的切口质量出现差异。为保证多丝切割的质量,切割线通常具备精密的丝距设定能力、稳定的多路温控以及必要的自动调丝功能,使各丝在运行中保持相对一致的状态。此外,电热丝数量的增加也对设备的供电、张紧结构和整体刚性提出更高要求。合理配置多丝切割,并结合自动调丝和稳定的温控,能够在保证质量的前提下提高切割线的效率,是产线设计中提升产能的主要方式之一。
如热丝使用时间过长会导致电阻变化,需适当提高电压补偿;刀片磨损后需及时更换,避免因刀片锋利度不足影响切割质量,同时增加设备负荷。3.环境因素考量:环境温度、湿度会影响EPS板材的热稳定性和力学特性,进而影响切割效果。潮湿环境下,板材湿度超过8%会导致切割面粗糙,需提前烘干板材,同时适当提高热丝温度或降低切割速度;低温环境下,材料脆性增加,需适当降低切割速度,避免出现崩裂。4.安全操作规范:参数调整过程中需严格遵守设备安全操作规范,热丝切割时避免直接接触高温电阻丝,机械切割时需确保防护装置完好,防止碎屑飞溅。同时,设备供电需采用专线供电,安装稳压装置,避免电源波动影响参数稳定性。六、结语不同发泡倍率EPS板材的连续切割参数调整,是基于板材密度与结构特性,实现切割能量、运动速度与切削深度的协同优化。低密度板材需侧重控制变形,采用“高速度、中温度、大深度”的参数策略;中密度板材需平衡效率与质量,采用“中速度、中温度、中深度”的参数策略;高密度板材需侧重保障切割精度与设备安全,采用“低速度、高温度、小深度”的参数策略。同时,需协同调整进料速度、定位压力等辅助参数,结合试切验证与环境适配。淄博友利机电热忱欢迎国内外客户前来进行技术交流和业务洽谈。
若发现切割面出现毛边、拉丝或切割不平整等情况,说明刃口已磨损,需及时进行修磨或更换,修磨时需保持刀片原有的几何形状,确保刃口粗糙度Ra≤μm,减少切割过程中的摩擦系数。张力调节装置需根据切割材料的厚度与密度进行精细调整,每日班前进行测试校准,确保张力均匀稳定,避免因张力过小导致切割丝摆动偏移,或张力过大加速刀片疲劳损坏。刀座部位需每周进行润滑保养,涂抹润滑剂,确保刀片安装牢固、运行顺畅,同时检查刀座固定螺丝的紧固情况,防止因振动导致螺丝松动,影响切割精度。此外,切割废料收集系统需每日清理,确保废料通道通畅,避免粉尘堆积堵塞,影响设备散热与正常运行。(四)运行环境保障维护EPS切割过程中产生的粉尘及环境温湿度变化,会对设备运行产生影响,因此环境保障是日常维护的重要环节。生产车间需安装有效的吸尘设备,确保切割区域粉尘浓度控制在10mg/m³以下,避免粉尘附着在设备部件表面,形成研磨效应,加速轴承、导向轮等部件的磨损。同时,保持车间温湿度稳定,比较好温度控制在18-25℃,相对湿度不超过75%,避免高温导致电机过热、润滑失效,或高湿度环境引发设备部件锈蚀。每日生产结束后,需对设备周边环境进行清理。淄博友利机电注重于产品的环保性能,将应用美学与环保健康结合起来。莱芜EPS线条数控切割机
淄博友利机电努力实施人才兴厂,优化管理。莱芜EPS线条数控切割机
对应的热丝温度约为180-220℃,确保热量快速作用于切割区域并完成熔融分离。中密度EPS板材热稳定性较好,热传导效率适中,热丝电压可调整为30-40V,温度控制在200-240℃,既能保证切割面光滑,又能避免热量过度扩散导致的变形。高密度EPS板材结构致密,热传导效率高,且材料熔融需要更多热量,同时由于切割阻力大,热丝与材料接触时间更长,若温度不足,会出现切割不顺畅、切割面崩裂;若温度过高,易导致切割面碳化。因此,高密度板材需将热丝电压提高至35-45V,温度控制在220-260℃,以提供充足的熔融能量,同时配合低速切割减少热量积累。需注意的是,热丝电压的调整还需结合电阻丝直径,细直径电阻丝()升温速度快,相同电压下温度更高,适合低密度板材切割;粗直径电阻丝()升温速度慢,承载能力强,适合高密度板材切割,可避免切割过程中断丝。2.切割速度调整切割速度是平衡生产效率与切割质量的关键参数,其调整是确保热丝与材料接触的时间足够完成熔融分离,同时避免因接触时间过长导致的过度损伤。切割速度与发泡倍率呈正相关关系,即发泡倍率越高,切割速度可相应提高。低密度EPS板材切割阻力小,热丝可快速完成熔融切割,切割速度可控制在5-10m/min。例如。莱芜EPS线条数控切割机