商机详情 -
临沂EPS切割设备厂
加工精度和加工效率是衡量EPS设备性能的两个重要方面,二者在设备设计与选用中需要结合具体需求加以平衡。加工精度通常由设备的机械结构、运动系统和控制系统的综合水平决定,表现为成品尺寸与设计尺寸的一致程度,其影响因素包括机架的刚性和稳定性、导轨和传动部件的精度、电机的定位能力以及温度控制对切口质量的影响。对于板材和型材加工,厚度和宽度的尺寸一致性是重点;对于造型和雕刻加工,轮廓的准确度和表面的平整度更为关键。加工效率通常用单位时间的产出、切割速度或加工周期来衡量,受到材料密度、工件厚度、加工复杂程度和设备运动速度等因素影响。一般来说,密度较高的泡沫切割速度较慢,形状较复杂的工件加工时间较长。精度和效率在一定条件下存在取舍:追求较高的切割速度可能会影响切口质量和尺寸精度,因此需要根据产品要求设定合适的加工参数。设备选型时应先明确产品的精度要求,再据此选择设备和设定效率目标,避免片面追求高效率而忽视了成品的合格要求,也避免过度追求高精度而增加不必要的成本。淄博友利机电大力弘扬开拓进取,企业精神。临沂EPS切割设备厂
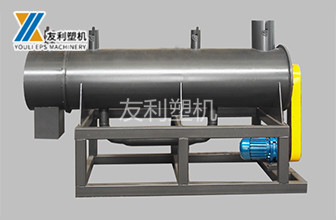
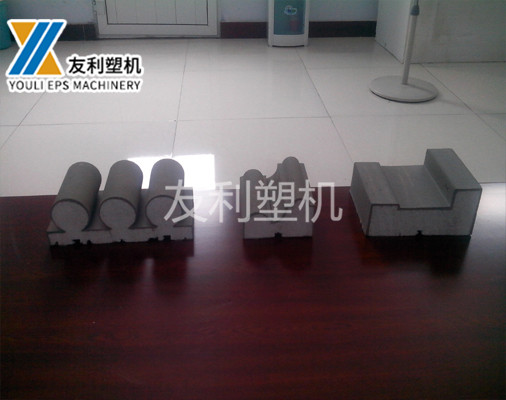
三维切割和异形造型加工是EPS切割设备中面向复杂产品的能力,用于把块状泡沫加工成具有空间曲面、斜面和异形轮廓的构件,满足建筑装饰、模型制作和造型设计等方向的需要。实现三维加工的方式主要有两类:一类是通过多轴运动使电热丝或刀具在空间内按轨迹运动,走出一条空间曲线或曲面,从而切出锥面、斜面、回转体和复杂轮廓;另一类是采用水平、垂直以及倾斜方向的多组电热丝组合切割,把块体逐步切分成具有立体轮廓的坯体,再配合人工修整完成造型。数控切割设备通过读取设计文件生成刀具路径,并结合多轴联动实现复杂形状的自动加工,常见于建筑装饰线条、欧式构件、造型部件和艺术造型的加工。异形加工对设备的要求主要体现在运动轴数、轨迹平滑度和控制能力上:轴数越多,可实现的形状越复杂;轨迹需要平滑过渡,避免在曲面上留下明显接刀痕或振纹。同时,工件在加工中的固定和各次装夹的定位也会影响复杂造型的加工效果。三维切割和异形造型能力使EPS在造型领域的应用更为灵活,也是数控切割设备区别于普通分片设备的重要方面。内蒙古EPS线条生产全套设备生产厂家淄博友利机电公司在多年积累的客户好口碑下,不但在产品规格配套方面占据优势。
预发泡工艺参数的控制直接关系到珠粒密度和后续制品的质量,是EPS生产中需要重点管理的环节。影响发泡效果的主要参数包括蒸汽压力、加热时间、进料速度以及搅拌状态等。蒸汽压力决定加热强度和发泡速度,压力过高容易造成珠粒发泡过度、密度过低甚至结块,压力过低则发泡不足、密度偏高;加热时间过长会加剧过度发泡和珠粒破损,过短则膨胀不充分。进料速度和搅拌状态影响珠粒在筒内的停留和受热均匀性,进料过快可能使部分珠粒受热不足,搅拌不均则会造成发泡不一致。实际生产中,上述参数需要根据原料特性、目标密度和环境条件综合调整,并通过密度检测进行验证,形成稳定的工艺条件。由于发泡密度对成型质量和制品强度有直接影响,工艺控制的目标是使珠粒密度稳定在设定范围内,减少批次波动。为此,设备通常配备相应的蒸汽调节、计量和检测装置,便于操作人员设定和监控参数。工艺控制还需要与后续熟化和成型环节相配合,使整个流程的参数相互协调,从而保证制品的密度、强度和尺寸的稳定性。
EPS生产设备体系是由原料处理、发泡成型、切割加工、包装和辅助回收等多个环节构成的成套装备系统,各环节设备相互衔接,共同完成从原料到成品的生产。原料处理环节主要涉及珠粒的储存、输送和计量,常用料仓、输送管道和称量装置,保证珠粒稳定供给并便于管理。发泡成型环节是体系中的主体,包括预发机、熟化装置、成型机以及蒸汽、压缩空气和冷却水等相关配套系统,负责把珠粒加工成一定密度的块体或成型制品。切割加工环节由各类切割和雕刻设备组成,将块体加工成板材、型材和特定形状,是决定成品尺寸精度和外观质量的关键环节。包装环节主要包括包装机和相关输送、堆垛装置,用于成品的保护和运输准备。辅助回收环节包括边角料的破碎、输送和回用设备,以及生产过程中的除尘、排烟和物料回收装置,用于提高材料利用率和改善作业环境。一个完整的EPS生产设备体系,其各环节的产能需要相互匹配,避免出现某环节成为瓶颈而制约整体效率的情况,因此设备配置和整线设计通常需要统筹考虑产品方向、产能目标和场地条件。随着生产规模扩大和自动化程度提高,设备体系的成套化和联动控制程度也在不断增强。友利塑机受行业客户的好评,值得信赖。

运动系统是数控泡沫雕刻机实现刀具按路径运动的关键部分,其精度和稳定性对加工质量有直接影响。运动系统通常包括导轨、传动部件和电机三部分。导轨多采用直线导轨,具有摩擦小、运动平稳、精度保持性好的特点,是保证运动精度的重要部件。传动方式的常见形式有滚珠丝杠和齿轮齿条两类:滚珠丝杠传动精度高、反向间隙小,适合较短行程和较高精度的定位;齿轮齿条传动结构简单、便于实现较长行程,适合大幅面设备的快速移动。两种传动方式在不同的轴向上有时会配合使用,例如水平长行程轴采用齿轮齿条以获得较快的移动速度,垂直轴采用滚珠丝杠以获得较精确的定位。电机通常采用步进电机或伺服电机,伺服电机在定位精度、响应速度和过载能力方面更具优势,适合精度和效率要求较高的设备。运动系统的性能还体现在多轴协调上:加工复杂曲面时需要各轴按照路径平滑联动,速度和加速度需要合理规划,以减少振动和冲击,避免在加工面留下振纹。导轨的清洁和润滑、传动部件的间隙调整以及电机参数的设置,都是维护运动系统精度的重要工作。选择淄博友利机电,就是选择质量、真诚和未来。安徽EPS泡沫设备厂家
友利塑机公司在多年积累的客户好口碑下,不但在产品规格配套方面占据优势。临沂EPS切割设备厂
边角料回用是提高EPS生产材料利用率、降低原料成本的重要途径,材料利用率的高低也在一定程度上反映生产的组织和管理水平。EPS在切割和成型加工中都会产生边角料:切割加工时,块体分片和异形切割会产生一定比例的余料;成型加工中也会产生废件和边角。这些废料如果弃置,不浪费材料,还会增加处理负担。通过破碎回收,废料可以加工成可回用颗粒,按一定比例掺入新原料重新使用,从而减少新料的投入。提高材料利用率的措施包括:优化产品排版和套料,使切割方案在块体或板材上尽可能减少余料;合理安排生产顺序,使不同规格的产品相互搭配,充分利用余料;对可回用的废料及时回收并做好分类,保证回用料的清洁和粒度相对均匀。回用料的掺入比例需要根据产品要求控制,因为回用料在密度和性能上与新料可能存在差异,掺入过多会影响制品的强度和外观,因此通常经过试验确定合适的配比。此外,回用设备的运行状况和处理能力也影响回用的实际效果,破碎和除尘效果不佳会降低回用料的质量。通过回收和回用的系统化管理,EPS生产可以在保证质量的前提下提高材料利用率,实现较好的经济效益。临沂EPS切割设备厂