商机详情 -
菏泽EPS欧式构件生产设备价格
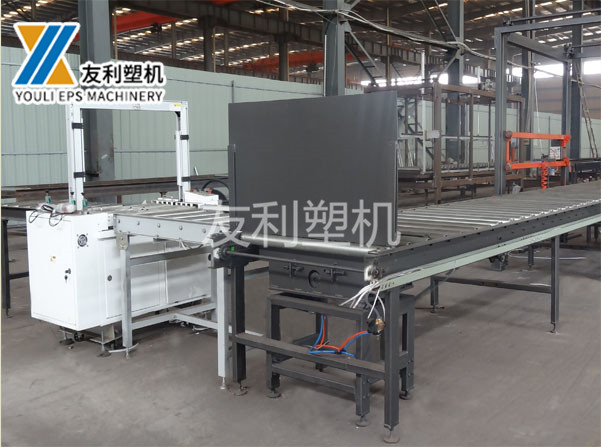
物料输送和自动化衔接是EPS生产线实现连续作业的重要条件,通过输送装置把各工序连接起来,减少人工搬运和等待,提高整体效率。在生产流程中,需要输送的物料主要包括预发泡珠粒、熟化后的珠粒、成型块体和加工后的制品,以及需要回用的废料。珠粒的输送多采用气力输送方式,通过管道和气流把珠粒从预发机输送到熟化仓、储料仓或成型设备,具有布置灵活、封闭输送、减少撒漏和粉尘的特点;输送过程中需要控制风速和输送量,避免珠粒磨损或堵塞。块体和制品的输送多采用辊道、皮带或链板等机械输送方式,配合上料、定位和转运装置,与切割设备和包装设备衔接。切割线上,块体从一端进入,经各切割工位加工后从另一端输出,中间通过输送装置完成转运;边角料则由输送装置或负压装置引入回收破碎设备。为了实现生产的自动化衔接,各设备的运行节拍需要相互协调,并通过控制系统实现联动,使物料按顺序、按节拍流转,避免某一环节过快或过慢影响整体。物料输送与自动化衔接程度较高的生产线,能够减少人工干预、稳定生产节拍并降低劳动强度,是EPS生产向连续化、规模化发展的重要支撑,其设计和配置需要与前后工序的产能相匹配。淄博友利机电我们完善的售后服务,让客户买的放心,用的安心。菏泽EPS欧式构件生产设备价格

工件装夹方式对泡沫加工的质量和效率有较大影响,由于泡沫材料质地轻、易变形,如何稳定固定工件是加工中需要解决的问题。真空吸附是泡沫加工中较为常见的装夹方式,其原理是在工作台面上设置均匀分布的吸气孔或吸气槽,通过真空泵使台面与工件之间形成负压,把板材或块体吸附固定在台面上。这种方式的优点在于固定均匀、不损伤工件表面、装夹和取下都比较快捷,特别适合大尺寸板材和薄片的加工;相比机械夹具,真空吸附避免了夹持部位对材料的压痕和变形,也使刀具可以有更大的加工范围。为保证吸附效果,工件与台面之间的贴合程度很重要:工件底面应相对平整,台面密封良好,负压不足时会导致吸附不牢。对于表面不平或形状特殊的工件,可结合辅助支撑、定位块或分区吸附的方式固定。加工轻小件和细长件时,除真空吸附外,还可采用双面胶、定位销或夹具辅助固定,以防加工中移动。除装夹方式外,加工顺序的安排也有助于保持工件稳定,例如先加工大面积轮廓再处理细节部位。合理的装夹方案能够减少加工误差,提高成品率。上海EPS欧式装饰构件设备价格淄博友利机电全体员工真诚为您服务。
发泡成型环节是EPS生产中蒸汽和能源消耗较为集中的部分,其能耗和效率水平对生产成本和环境影响较为明显。预发泡和成型过程都需要蒸汽加热,蒸汽的产生方式、管路的保温状况以及设备的热效率都会影响能耗水平;蒸汽在加热制品之后通常以冷凝水和废蒸汽的形式排出,如果热量未得到有效利用,会造成能源浪费。改善能耗的主要途径包括:优化工艺参数,使蒸汽用量与实际需要相匹配,减少过量通汽;加强蒸汽管路的保温和冷凝水回收,降低输送过程中的热损失;采用真空冷却等方式缩短成型周期,提高单位时间产出;对设备进行定期维护,保证蒸汽阀门和密封件的正常工作,减少泄漏。生产效率方面,成型周期由进料、加热、保温、冷却和脱模等环节的时间组成,缩短各环节时间而又不制品质量需要工艺与设备配合。较短的成型周期意味着更高的产出,但也对蒸汽和冷却系统的响应能力提出要求。此外,生产的批量组织、模具更换时间和设备故障停机等也影响整体效率。通过工艺优化、设备维护和生产组织的改进,发泡成型环节可以在一定程度上降低能耗、提高效率,从而提升EPS生产的综合效益。
模具是EPS成型过程中决定制品形状和尺寸的部件,其设计质量和制造精度对成型制品的质量有直接影响。模具通常根据制品的外形和尺寸进行设计,内部型腔与制品形状相对应,并设有进料口以及用于蒸汽和冷却介质通过的孔道,使蒸汽能够均匀进入型腔、冷凝水和气体能够顺利排出。模具的排气设计十分关键:排气不畅会使型腔内蒸汽分布不均,造成制品局部熔结不良或产生气孔、缺料等缺陷;排气孔的位置和数量需要结合制品形状合理布置。模具材料的导热性和耐久性影响加热冷却的效率和使用寿命,常用的有铝合金等材料,兼顾导热性能和强度。模具的制造精度影响制品尺寸的一致性和表面质量,合模面的贴合程度关系到制品是否出现飞边。此外,模具还需要考虑装拆和更换的便利性,以适应多品种生产的需要。对于形状制品的生产,模具费用在成本中占一定比例,因此模具的通用性和维护便利性也受到关注。综合来看,模具设计与制造需要兼顾成型质量、生产效率和成本,是成型环节中需要认真对待的技术内容。友利塑机公司在多年积累的客户好口碑下,不但在产品规格配套方面占据优势。

产能匹配是EPS生产线配置中的关键问题,指各工序设备的加工能力要相互协调,避免出现前后环节能力失衡影响整体产出。一条完整的EPS生产线通常包括发泡、成型、切割、包装和回收等环节,各环节的产能应以其中关键环节为基础进行匹配:如果成型产量大于切割能力,切割环节就会成为瓶颈,导致半成品积压;反之如果切割能力大于成型产量,切割设备就会经常处于待料状态,投资得不到充分利用。因此配置生产线时,需要根据目标产品的规格和产量,测算各环节的实际产出,并留出合理的余量,使设备之间能够顺畅衔接。除了单机产能,生产线的配置还涉及物流衔接、节拍协调和自动化程度:采用输送装置和联动控制可以减少人工转运和等待,使生产衔接更顺畅;自动化程度较高的生产线能够提高生产效率并减少人工依赖,但也相应增加投资和维护要求。产品品种较多的生产,还需要考虑设备切换规格的灵活性和换型时间。总体而言,生产线配置应围绕目标产品和企业实际,在产能、自动化程度和投资之间取得平衡,通过合理的匹配实现稳定高效的生产,而不是简单地追求单机的高指标。淄博友利机电累积点滴改进,迈向优良品质!临沂EPS打板机设备价格
淄博友利机电团队从用户需求出发。菏泽EPS欧式构件生产设备价格
三维切割和异形造型加工是EPS切割设备中面向复杂产品的能力,用于把块状泡沫加工成具有空间曲面、斜面和异形轮廓的构件,满足建筑装饰、模型制作和造型设计等方向的需要。实现三维加工的方式主要有两类:一类是通过多轴运动使电热丝或刀具在空间内按轨迹运动,走出一条空间曲线或曲面,从而切出锥面、斜面、回转体和复杂轮廓;另一类是采用水平、垂直以及倾斜方向的多组电热丝组合切割,把块体逐步切分成具有立体轮廓的坯体,再配合人工修整完成造型。数控切割设备通过读取设计文件生成刀具路径,并结合多轴联动实现复杂形状的自动加工,常见于建筑装饰线条、欧式构件、造型部件和艺术造型的加工。异形加工对设备的要求主要体现在运动轴数、轨迹平滑度和控制能力上:轴数越多,可实现的形状越复杂;轨迹需要平滑过渡,避免在曲面上留下明显接刀痕或振纹。同时,工件在加工中的固定和各次装夹的定位也会影响复杂造型的加工效果。三维切割和异形造型能力使EPS在造型领域的应用更为灵活,也是数控切割设备区别于普通分片设备的重要方面。菏泽EPS欧式构件生产设备价格