商机详情 -
东营EPS线条数控切割机
地面散落的EPS废料与粉尘,定期检查车间通风系统运行状态,确保空气流通,减少粉尘积聚。此外,避免将设备放置在振动源附近,防止外部振动影响切割精度,加剧设备部件的疲劳损坏。二、降低EPS连续切割机刀片损耗的策略刀片是EPS连续切割机的消耗部件,其损耗速度与材料特性、工艺参数、维护方式及操作规范密切相关。通过优化刀片选型、精细控制工艺参数、加强日常保养及规范操作流程,可有效延长刀片使用寿命,降低更换成本。(一)科学选型,匹配切割需求刀片材质与加工精度是决定其使用寿命的基础,需根据切割材料的特性与生产强度进行科学选型。针对常规EPS材料切割,可选用合金工具钢(如Cr12MoV)刀片,其经深冷处理后刃口硬度可达HRC60-62,耐磨性较好,使用寿命可达800小时以上;若切割高密度EPS材料或添加抗穿刺添加剂的复合EPS材料,建议选用钨钢(硬质合金)刀片,其刃口硬度HRC≥70,耐磨性更强,使用寿命可达1500-2000小时,但需注意钨钢刀片脆性较高,避免切割过程中的剧烈冲击。同时,优先选择刃口经过精密研磨的刀片,确保刃口粗糙度Ra≤μm,减少切割过程中与EPS材料的接触面积,降低摩擦损耗,其磨损速度比粗糙刃口(Ra≥μm)慢40%。此外。友利塑机拥有先进的产品生产设备,雄厚的技术力量。东营EPS线条数控切割机
EPS
单次切割深度80-100mm,进料速度5-10m/min,定位压力,冷却风速1-2m/s。机械切割:切割速度3-6m/min,刀片转速3000-5000r/min,单次切割深度60-80mm,进料速度3-6m/min,定位压力,除尘功率低档。2.中密度EPS板材(密度20-35kg/m³)热丝切割:电压30-40V,切割速度3-5m/min,单次切割深度50-70mm,进料速度3-5m/min,定位压力,冷却风速2m/s左右。机械切割:切割速度2-4m/min,刀片转速5000-8000r/min,单次切割深度40-60mm,进料速度2-4m/min,定位压力,除尘功率中档。3.高密度EPS板材(密度35-50kg/m³)热丝切割:电压35-45V,切割速度1-3m/min,单次切割深度30-50mm,进料速度1-3m/min,定位压力,冷却风速2-3m/s。机械切割:切割速度1-2m/min,刀片转速8000-12000r/min,单次切割深度20-40mm,进料速度1-2m/min,定位压力,冷却水流速5-10L/min,除尘功率。五、参数调整的关键注意事项1.试切验证原则:更换不同发泡倍率的EPS板材或调整参数后,需**行小批量试切,检测切割面平整度、尺寸精度及产品完整性,确认参数无误后再进行规模化生产。尤其是高密度板材,试切过程中需重点检查是否存在崩边、裂纹等缺陷。2.设备状态适配:参数调整需结合设备实际状态。泰安EPP二次发泡机淄博友利机电以诚信为根本,以质量服务求生存。

单台设备即可满足大规模量产需求。例如,在EPS保温板生产中,传统间歇式切割机单日产量约为500㎡,而EPS连续切割机单日产量可突破2000㎡,生产效率提升。(二)切割质量升级:高精度控制,保障产品一致性EPS制品的切割质量直接影响其应用效果,如建筑保温板的厚度均匀性决定了保温性能,包装内衬的尺寸精度影响缓冲保护效果。传统间歇式切割机由于采用人工定位与手动调整,切割精度较低,通常误差在1-2mm,且容易出现切口不平整、毛边、熔融变形等问题。同时,人工操作的不稳定性导致不同批次甚至同一批次产品的质量差异较大,难以满足规模化生产对产品一致性的严格要求。EPS连续切割机通过精细的自动化控制实现了切割质量的跨越式提升。其一,设备采用高精度光学器件与结实轻巧的运动系统,切割光束***异,小线宽可达,切割误差可控制在,实现亚毫米级精细切割。其二,切割过程由电脑程序精细控制,切割**运动轨迹稳定,确保了切割面的直线度与平整度,有效避免了毛边与熔融变形问题,切口光滑整洁,无需后续打磨处理。其三,设备支持三维多向切割,可实现平面、斜面、圆形等多种复杂形状的切割,能精细匹配不同产品的定制化需求。例如,在玩具包装内衬生产中。
通常控制在,采用柔性定位块减少局部压力集中。中密度板材定位压力可调整为,确保板材在切割过程中不发生位移。高密度板材刚性强,需提高定位压力至,避免切割过程中因振动导致板材偏移,但需确保定位面平整,防止局部压力过大造成表面损伤。3.冷却与除尘参数调整热丝切割过程中会产生少量熔融烟雾,机械切割则会产生EPS碎屑,需通过冷却与除尘系统及时处理,同时避免影响切割质量。低密度EPS板材热切割时烟雾较少,冷却风速可控制在1-2m/s,除尘功率调至低档即可;中密度和高密度板材切割时,尤其是机械切割,需提高冷却风速至2-3m/s,除尘功率调至中,及时碎屑,避免堆积在切割面影响精度。此外,高密度板材机械切割时刀片易发热,需开启刀片冷却系统,冷却水流速控制在5-10L/min,防止刀片因过热导致硬度下降,延长使用寿命。四、不同发泡倍率EPS板材切割参数实证参考结合行业生产实践,以下整理了不同发泡倍率EPS板材在热丝切割和机械刀片切割方式下的典型参数组合,供生产企业参考。需注意的是,实际参数需根据设备型号、刀片/热丝类型、板材厚度等具体条件进行微调。1.低密度EPS板材(密度10-20kg/m³)热丝切割:电压25-35V,切割速度5-10m/min。淄博友利机电愿和各界朋友真诚合作一同开拓。
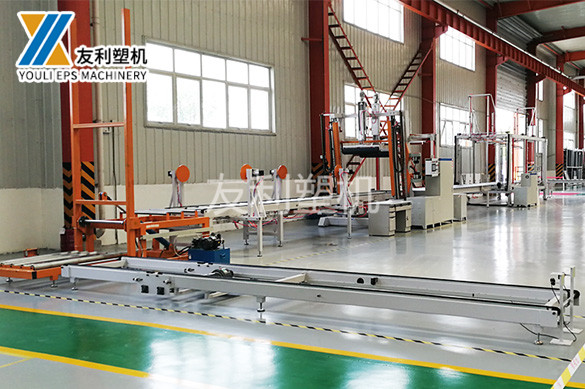
通过整合PLC控制系统、MES制造执行系统、WMS仓储管理系统和数字孪生平台,实现设备联动、参数优化、生产调度和数据追溯的全流程智能化管控。:采用三菱、台达等品牌PLC控制器和施耐德触摸屏,作为设备联动的中枢,负责接收各单元传感器信号,控制上料、输送、切割、分拣等设备的运行参数,实现生产节拍的精细同步。例如,当原料上料速度发生波动时,PLC可自动调整输送线速度和切割频率,确保生产流程稳定。同时,配备紧急停止按钮、安全联锁装置和防护盖板,确保生产安全。:实现生产计划下达、实时数据采集、质量监控和能耗管理。系统可根据订单需求自动生成生产计划,分配生产任务;通过物联网(IoT)设备采集设备运行状态、生产进度、质量检测等数据,实时生成生产报表;当出现设备故障或质量异常时,系统自动发出预警,并推送维护工单至维修人员移动端。3.数字孪生平台:构建生产线的虚拟仿真模型,实时映射物理设备的运行状态,可实现生产流程的虚拟调试、工艺参数优化和故障预判。例如,在更换产品规格时,可先在虚拟平台中调整切割参数并进行仿真测试,再同步至物理设备,缩短换产周期35%以上。淄博友利机电努力实施人才兴厂,优化管理。黑龙江EPS真空板材机
友利塑机我们将用稳定的质量,合理的价格,良好的信誉。东营EPS线条数控切割机
根据切割厚度与形状需求,选择合适的刀片几何参数,避免因刀片规格与切割需求不匹配,导致局部受力过大,加剧磨损。(二)优化工艺参数,减少切割负荷工艺参数设置不合理是导致刀片损耗加剧的重要原因,需根据EPS材料的厚度、密度等特性,精细调整切割速度、张力及切割压力,确保刀片在合理负荷范围内运行。切割速度过快会导致刀片与EPS材料之间的摩擦力急剧增大,加剧刃口磨损,甚至出现刃口退火现象,硬度下降5%-8%;切割速度过慢则会降低生产效率,增加刀片与材料的接触时间,同样加速磨损。建议通过试验确定比较好切割速度,例如切割常规密度EPS材料时,速度控制在3-5m/min,切割高密度EPS材料时,适当降低速度至1-2m/min。切割张力需进行精细调节,张力过小会导致刀片摆动,切割精度下降,同时局部受力不均加剧磨损;张力过大则会使刀片始终处于高应力状态,超过其屈服强度,加速疲劳损坏。建议根据刀片材质与切割材料厚度,通过张力测试仪进行校准,将张力控制在刀片额定承受范围的70%-80%。此外,合理控制切割压力,避免过度施压导致刀片刃口崩裂,可通过安装压力传感器实时监测切割压力,确保压力稳定在合理区间。(三)加强日常保养。东营EPS线条数控切割机