商机详情 -
临沂EPS发泡机
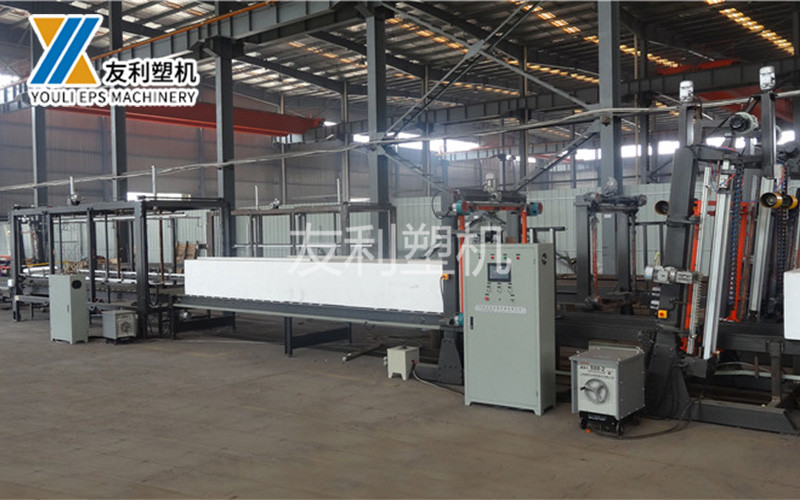
单台设备即可满足大规模量产需求。例如,在EPS保温板生产中,传统间歇式切割机单日产量约为500㎡,而EPS连续切割机单日产量可突破2000㎡,生产效率提升。(二)切割质量升级:高精度控制,保障产品一致性EPS制品的切割质量直接影响其应用效果,如建筑保温板的厚度均匀性决定了保温性能,包装内衬的尺寸精度影响缓冲保护效果。传统间歇式切割机由于采用人工定位与手动调整,切割精度较低,通常误差在1-2mm,且容易出现切口不平整、毛边、熔融变形等问题。同时,人工操作的不稳定性导致不同批次甚至同一批次产品的质量差异较大,难以满足规模化生产对产品一致性的严格要求。EPS连续切割机通过精细的自动化控制实现了切割质量的跨越式提升。其一,设备采用高精度光学器件与结实轻巧的运动系统,切割光束***异,小线宽可达,切割误差可控制在,实现亚毫米级精细切割。其二,切割过程由电脑程序精细控制,切割**运动轨迹稳定,确保了切割面的直线度与平整度,有效避免了毛边与熔融变形问题,切口光滑整洁,无需后续打磨处理。其三,设备支持三维多向切割,可实现平面、斜面、圆形等多种复杂形状的切割,能精细匹配不同产品的定制化需求。例如,在玩具包装内衬生产中。友利塑机以快的速度提供好的产品质量和好的价格及完善的售后服务。临沂EPS发泡机
EPS
根据切割厚度与形状需求,选择合适的刀片几何参数,避免因刀片规格与切割需求不匹配,导致局部受力过大,加剧磨损。(二)优化工艺参数,减少切割负荷工艺参数设置不合理是导致刀片损耗加剧的重要原因,需根据EPS材料的厚度、密度等特性,精细调整切割速度、张力及切割压力,确保刀片在合理负荷范围内运行。切割速度过快会导致刀片与EPS材料之间的摩擦力急剧增大,加剧刃口磨损,甚至出现刃口退火现象,硬度下降5%-8%;切割速度过慢则会降低生产效率,增加刀片与材料的接触时间,同样加速磨损。建议通过试验确定比较好切割速度,例如切割常规密度EPS材料时,速度控制在3-5m/min,切割高密度EPS材料时,适当降低速度至1-2m/min。切割张力需进行精细调节,张力过小会导致刀片摆动,切割精度下降,同时局部受力不均加剧磨损;张力过大则会使刀片始终处于高应力状态,超过其屈服强度,加速疲劳损坏。建议根据刀片材质与切割材料厚度,通过张力测试仪进行校准,将张力控制在刀片额定承受范围的70%-80%。此外,合理控制切割压力,避免过度施压导致刀片刃口崩裂,可通过安装压力传感器实时监测切割压力,确保压力稳定在合理区间。(三)加强日常保养。广东EPS板材打包机友利塑机展望未来,信心百倍,追求高远。
在电机、驱动器、切割平台等关键部位安装传感器,实时监测温度、振动、电流等参数,通过控制系统建立参数阈值,当参数超出阈值时自动发出预警信号,提醒操作人员及时排查。例如,当电机温升超过80℃、振动幅度超过,系统自动报警,避免故障扩大化。同时,建立设备维护档案,记录每次巡检、保养、维修的内容与时间,分析故障发生规律,提前制定预防措施。(二)精细控制工艺与负载,减少设备损耗工艺参数失衡是导致设备过载运行、部件磨损加剧的重要原因,需根据生产需求精细调整参数,避免设备长期处于超负荷状态。除优化切割速度、张力、压力等参数外,还需合理控制生产强度,连续24小时运转的生产线与间歇性生产的设备相比,部件损耗速度差异明显,建议采用“两班制”生产模式,避免设备长时间连续运行,减少部件疲劳磨损。对于大块或高密度EPS材料切割,需提前进行分割处理,增加辅助支撑,避免切割平台与传动系统承受过大负载,导致部件变形或损坏。定期校准设备精度,确保各系统协同运行。每月对切割轨迹、平台平整度、传动精度等进行校准,使用激光定位仪校准切割路径,确保切割精度误差不超过;调整传动系统的同步性,避免因链条、皮带松紧不一导致动力传输不均。
高功率设备可应对高密度、改性EPS材料。这类材料熔点更高,需要更强的加热功率才能确保电热丝温度稳定,避免出现切割不平整、边缘碳化等问题。而普通低功率设备在切割高密度EPS时,易因电热丝温度不足导致切割卡顿,甚至损坏设备。但需注意,功率并非越高越好。高功率设备的能耗增加(如38kw设备每小时耗电38度,而10kw设备需10度),长期使用会推高生产成本。此外,高功率设备的采购价格通常更高,对小型企业而言可能造成投资压力。因此,功率选择需以“满足材料切割需求+匹配生产效率”为,避免盲目追求大功率。(二)切割精度:质量与成本的博弈切割精度是衡量EPS连续切割机性能的关键指标,通常以切割公差(±mm)表示,影响因素包括设备结构、控制系统、钢丝稳定性等。目前市场上设备的切割精度大致分为两个等级:普通级(±1mm)与精密级(±)。高精度设备的优势在于提升产品合格率,降低材料浪费。对于精密包装、建筑装饰线条等产品,切割精度不足会导致产品尺寸偏差,无法满足装配需求,废品率可能高达10%以上;而高精度设备可将废品率控制在3%以内,长期来看能降低材料成本。此外,高精度设备通常配备CNC控制系统,支持CAD/FAO设计文件导入。淄博友利机电始终坚持 “讲团结,重科技,创品质,守信誉” 的治厂方针。

围绕能量供给、运动速度及切削深度三大维度展开。二、连续切割机切割参数的调整策略连续切割机的切割参数包括切割速度、切割能量(热丝切割为电压/温度,机械切割为切削力度)及切割深度,三者相互关联、相互制约,需根据EPS板材的发泡倍率进行协同调整。不同切割方式的参数调整逻辑存在差异,以下分别针对主流的热丝切割和机械刀片切割两种方式展开分析。(一)热丝切割参数调整热丝切割是EPS板材加工中应用的方式,其原理是通过电流流经镍铬合金电阻丝产生热量,将电阻丝加热至特定温度,使接触的EPS材料熔融分离,具有切割速度快、切割面光滑、无碎屑等***。其调整参数为热丝电压(决定温度)、切割速度及切割深度。1.热丝电压(温度)调整热丝温度是热切割的能量参数,需根据板材发泡倍率调整以确保材料充分熔融且不产生过度损伤。EPS材料的玻璃化转变温度约为80-100℃,熔融温度约为140-180℃,但实际切割温度需结合材料密度进行修正。低密度EPS板材由于结构松散,热传导效率低,热量易向周边扩散,若温度过低,材料熔融不充分,切割面会出现毛刺、不平整;若温度过高,会导致切割面过度熔融收缩,产生凹陷或焦痕。因此,低密度板材切割时热丝电压应控制在25-35V。友利塑机为企业打造高水准、高质量的产品。福建EPS板材设备
淄博友利机电以客户永远满意为标准的一贯方针。临沂EPS发泡机
EPS连续切割机日常维护关键要点及降损减障策略在EPS(聚苯乙烯泡沫)加工行业中,连续切割机作为生产设备,其运行稳定性直接决定产品质量、生产效率与生产成本。EPS材料质地轻盈但切割过程中易产生粉尘,长期运行易导致设备部件磨损、刀片损耗加剧,进而引发故障停机。因此,建立科学的日常维护体系,精细把握维护关键要点,同时采取有效的刀片损耗与故障防控措施,对保障生产线连续**运行具有重要意义。本文将从日常维护要点、刀片损耗控制策略、设备故障率降低路径三个维度,结合行业实践经验展开详细阐述。一、EPS连续切割机日常维护关键要点EPS连续切割机的日常维护需遵循“预防为主、精细施策”的原则,覆盖机械系统、电气系统、切割系统及环境保障四大模块,通过定期巡检、清洁、润滑、校准等基础工作,及时排查潜在**,确保设备各部件处于比较好工作状态。(一)机械传动系统维护机械传动系统是保障切割连续性与稳定性的,主要包括传送带、链条、导向轮、轴承等部件,其维护重点在于消除摩擦损耗与传动偏差。每日班前需对传送带进行检查,清理表面残留的EPS粉尘与碎屑,检查传送带张紧度,确保张力控制在10-15N范围内,避免因松弛导致打滑或偏移。临沂EPS发泡机