商机详情 -
江西EPS设备
定期检查电热丝、传感器、输送滚筒等易损部件,确保生产线稳定运行。四、结语全自动EPS连续切割机生产线通过“原料处理-切割-成品后处理-智能控制”的模块化配置,实现了从原料上料至成品入库的全流程一体化作业,大幅提升了生产效率、切割精度和产品质量稳定性,同时降低了人力成本和原料浪费。其优势在于通过数据驱动的智能调度和设备协同,打破了传统生产环节的割裂状态,实现了生产全要素的优化配置。随着工业互联网、数字孪生等技术的不断融入,未来生产线将朝着更柔性化、绿色化、智能化的方向发展,为EPS行业的高质量发展提供更强有力的装备支撑。企业在引入生产线时,需结合自身生产需求,科学配置设备和系统,注重设备适配性、安全**和人员培训,确保一体化作业的**落地。友利塑机公司自成立以来,一直专注于对产品的精耕细作。江西EPS设备
EPS
产品质量标准直接锁定了切割精度的低阈值,是后续权衡功率与自动化程度的重要依据。若产品精度要求较低,却选择高精度CNC控制系统,会造成功能冗余;若精度要求严苛,却选用普通手动调丝设备,则会导致废品率飙升。二、参数解析:功率、精度与自动化的影响边界设备功率、切割精度与自动化程度并非孤立存在,三者相互关联、相互影响。功率决定切割效率与材料适应性,精度决定产品质量与废品率,自动化程度决定人工成本与生产稳定性。企业需先明确各参数的影响,才能实现科学权衡。(一)设备功率:效率与能耗的平衡支点EPS连续切割机的功率主要体现在加热功率(电热丝加热)与驱动功率(输送、切割机构驱动)两方面,其作用是保障切割过程的连续性与稳定性,直接影响切割速度与材料适应性。从切割效率来看,功率与切割速度呈正相关。高功率设备可驱动更粗的电热丝(),或同时启用更多切割丝(水平切割多可启用60根),切割速度可达;而低功率设备切割速度通常在,能满足小规模生产需求。例如,某型号EPS连续切割机功率为38kw,切割15g/L密度的3000×1500×1500mmEPS块料需8-12分钟,而10kw以下的小型设备则需30分钟以上。从材料适应性来看。陕西EPS发泡机友利塑机热忱欢迎国内外客户前来进行技术交流和业务洽谈。
根据切割厚度与形状需求,选择合适的刀片几何参数,避免因刀片规格与切割需求不匹配,导致局部受力过大,加剧磨损。(二)优化工艺参数,减少切割负荷工艺参数设置不合理是导致刀片损耗加剧的重要原因,需根据EPS材料的厚度、密度等特性,精细调整切割速度、张力及切割压力,确保刀片在合理负荷范围内运行。切割速度过快会导致刀片与EPS材料之间的摩擦力急剧增大,加剧刃口磨损,甚至出现刃口退火现象,硬度下降5%-8%;切割速度过慢则会降低生产效率,增加刀片与材料的接触时间,同样加速磨损。建议通过试验确定比较好切割速度,例如切割常规密度EPS材料时,速度控制在3-5m/min,切割高密度EPS材料时,适当降低速度至1-2m/min。切割张力需进行精细调节,张力过小会导致刀片摆动,切割精度下降,同时局部受力不均加剧磨损;张力过大则会使刀片始终处于高应力状态,超过其屈服强度,加速疲劳损坏。建议根据刀片材质与切割材料厚度,通过张力测试仪进行校准,将张力控制在刀片额定承受范围的70%-80%。此外,合理控制切割压力,避免过度施压导致刀片刃口崩裂,可通过安装压力传感器实时监测切割压力,确保压力稳定在合理区间。(三)加强日常保养。
测试急停按钮、安全围栏等安全装置的响应灵敏度,确保设备具备可靠的安全防护功能。定期检查电机运行状态,运行过程中是否存在异响,检测电机温升情况,若出现过热现象,需排查是否存在负载过大或绕组短路问题,使用工具检测电机绕组电阻值,及时进行维修或更换。驱动器与编码器是保障切割轨迹精细的元件,需每周检查驱动器参数设置是否正常,清理表面粉尘,确保散热通畅,若出现驱动器报警(如过电流AL001、过电压AL003等),需根据报警代码精细排查故障,更换损坏的IGBT模块或制动电阻。编码器需定期检查线缆连接情况,紧固松动的接线端子,防止因接触不良导致位置偏差或丢步,同时清理编码器表面的粉尘与油污,避免影响信号传输精度。此外,每季度需对整个电气线路进行排查,更换老化、破损的线缆,紧固接线端子,防止因线路故障导致电流传输不稳定,引发设备运行异常。(三)切割系统维护切割系统包括切割刀片(或切割丝)、刀座、张力调节装置等,其维护质量直接影响切割效果与刀片寿命。每日切割前后需对切割刀片进行清洁,使用毛刷或压缩空气刃口残留的EPS碎屑与油污,避免材料黏附导致切割阻力增大,加剧刀片磨损。定期检查刀片刃口锋利度。友利塑机技术力量雄厚,工装设备和检测仪器齐备,检验与实验手段完善。

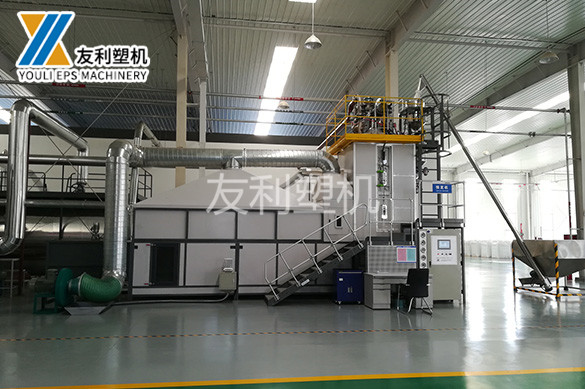
二、一体化作业实现路径:从原料到成品的全流程协同全自动EPS连续切割机生产线的一体化作业在于“流程无缝衔接、数据实时驱动、设备协同联动”,通过五大关键技术环节,实现从原料上料至成品入库的无人化、连续化生产。(一)原料上料与预处理的自动化协同一体化作业的起点是原料的自动化流转与预处理协同。首先,通过WMS系统下发原料补给指令,AGV运输车自动从原料仓库抓取EPS珠粒,精细输送至预发机进料口;预发机根据MES系统下发的生产计划,自动调用对应产品的预发参数,完成珠粒的均匀发泡;发泡完成后,预发机通过传感器检测珠粒发泡质量,合格后自动将珠粒输送至老化仓,同时向PLC系统发送“预发完成”信号,触发老化仓启动温湿度控制程序;老化完成后,螺旋输送机自动将珠粒输送至成型模具,成型后的EPS块经输送线转运至切割单元,整个过程无需人工干预,通过系统信号联动实现各设备的有序衔接,预处理周期可缩短40%以上。对于已成型的EPS大块原料,龙门式上料机通过负压吸附装置平稳抓取原料,经定位校准后放置在连续输送平台上,侧边定位挡板自动校准原料位置,负压吸附装置固定原料,确保原料输送过程中不发生位移,为后续精细切割奠定基础。。友利塑机优良的研发与生产团队,专业的技术支撑。陕西EPS发泡机
友利塑机以更积极的态度,更新、更好的产品,更好的服务,迎接挑战。江西EPS设备
通常控制在,采用柔性定位块减少局部压力集中。中密度板材定位压力可调整为,确保板材在切割过程中不发生位移。高密度板材刚性强,需提高定位压力至,避免切割过程中因振动导致板材偏移,但需确保定位面平整,防止局部压力过大造成表面损伤。3.冷却与除尘参数调整热丝切割过程中会产生少量熔融烟雾,机械切割则会产生EPS碎屑,需通过冷却与除尘系统及时处理,同时避免影响切割质量。低密度EPS板材热切割时烟雾较少,冷却风速可控制在1-2m/s,除尘功率调至低档即可;中密度和高密度板材切割时,尤其是机械切割,需提高冷却风速至2-3m/s,除尘功率调至中,及时碎屑,避免堆积在切割面影响精度。此外,高密度板材机械切割时刀片易发热,需开启刀片冷却系统,冷却水流速控制在5-10L/min,防止刀片因过热导致硬度下降,延长使用寿命。四、不同发泡倍率EPS板材切割参数实证参考结合行业生产实践,以下整理了不同发泡倍率EPS板材在热丝切割和机械刀片切割方式下的典型参数组合,供生产企业参考。需注意的是,实际参数需根据设备型号、刀片/热丝类型、板材厚度等具体条件进行微调。1.低密度EPS板材(密度10-20kg/m³)热丝切割:电压25-35V,切割速度5-10m/min。江西EPS设备