商机详情 -
江西EPS打板机
EPS连续切割机日常维护关键要点及降损减障策略在EPS(聚苯乙烯泡沫)加工行业中,连续切割机作为生产设备,其运行稳定性直接决定产品质量、生产效率与生产成本。EPS材料质地轻盈但切割过程中易产生粉尘,长期运行易导致设备部件磨损、刀片损耗加剧,进而引发故障停机。因此,建立科学的日常维护体系,精细把握维护关键要点,同时采取有效的刀片损耗与故障防控措施,对保障生产线连续**运行具有重要意义。本文将从日常维护要点、刀片损耗控制策略、设备故障率降低路径三个维度,结合行业实践经验展开详细阐述。一、EPS连续切割机日常维护关键要点EPS连续切割机的日常维护需遵循“预防为主、精细施策”的原则,覆盖机械系统、电气系统、切割系统及环境保障四大模块,通过定期巡检、清洁、润滑、校准等基础工作,及时排查潜在**,确保设备各部件处于比较好工作状态。(一)机械传动系统维护机械传动系统是保障切割连续性与稳定性的,主要包括传送带、链条、导向轮、轴承等部件,其维护重点在于消除摩擦损耗与传动偏差。每日班前需对传送带进行检查,清理表面残留的EPS粉尘与碎屑,检查传送带张紧度,确保张力控制在10-15N范围内,避免因松弛导致打滑或偏移。淄博友利机电始终秉承“品质、锐意进取”的经营理念。江西EPS打板机
EPS
二、一体化作业实现路径:从原料到成品的全流程协同全自动EPS连续切割机生产线的一体化作业在于“流程无缝衔接、数据实时驱动、设备协同联动”,通过五大关键技术环节,实现从原料上料至成品入库的无人化、连续化生产。(一)原料上料与预处理的自动化协同一体化作业的起点是原料的自动化流转与预处理协同。首先,通过WMS系统下发原料补给指令,AGV运输车自动从原料仓库抓取EPS珠粒,精细输送至预发机进料口;预发机根据MES系统下发的生产计划,自动调用对应产品的预发参数,完成珠粒的均匀发泡;发泡完成后,预发机通过传感器检测珠粒发泡质量,合格后自动将珠粒输送至老化仓,同时向PLC系统发送“预发完成”信号,触发老化仓启动温湿度控制程序;老化完成后,螺旋输送机自动将珠粒输送至成型模具,成型后的EPS块经输送线转运至切割单元,整个过程无需人工干预,通过系统信号联动实现各设备的有序衔接,预处理周期可缩短40%以上。对于已成型的EPS大块原料,龙门式上料机通过负压吸附装置平稳抓取原料,经定位校准后放置在连续输送平台上,侧边定位挡板自动校准原料位置,负压吸附装置固定原料,确保原料输送过程中不发生位移,为后续精细切割奠定基础。。湖北EPS设备淄博友利机电运用高科技,不断创新为企业经营发展的宗旨。
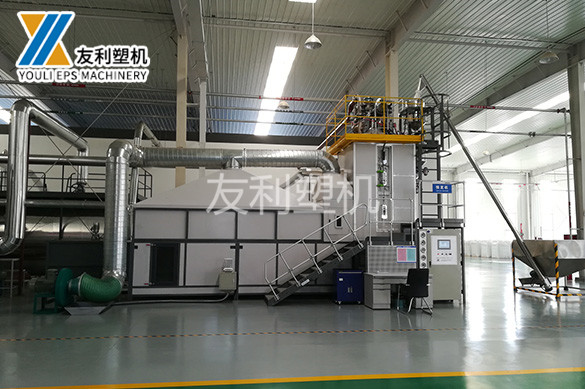
高功率设备可应对高密度、改性EPS材料。这类材料熔点更高,需要更强的加热功率才能确保电热丝温度稳定,避免出现切割不平整、边缘碳化等问题。而普通低功率设备在切割高密度EPS时,易因电热丝温度不足导致切割卡顿,甚至损坏设备。但需注意,功率并非越高越好。高功率设备的能耗增加(如38kw设备每小时耗电38度,而10kw设备需10度),长期使用会推高生产成本。此外,高功率设备的采购价格通常更高,对小型企业而言可能造成投资压力。因此,功率选择需以“满足材料切割需求+匹配生产效率”为,避免盲目追求大功率。(二)切割精度:质量与成本的博弈切割精度是衡量EPS连续切割机性能的关键指标,通常以切割公差(±mm)表示,影响因素包括设备结构、控制系统、钢丝稳定性等。目前市场上设备的切割精度大致分为两个等级:普通级(±1mm)与精密级(±)。高精度设备的优势在于提升产品合格率,降低材料浪费。对于精密包装、建筑装饰线条等产品,切割精度不足会导致产品尺寸偏差,无法满足装配需求,废品率可能高达10%以上;而高精度设备可将废品率控制在3%以内,长期来看能降低材料成本。此外,高精度设备通常配备CNC控制系统,支持CAD/FAO设计文件导入。
单次切割深度80-100mm,进料速度5-10m/min,定位压力,冷却风速1-2m/s。机械切割:切割速度3-6m/min,刀片转速3000-5000r/min,单次切割深度60-80mm,进料速度3-6m/min,定位压力,除尘功率低档。2.中密度EPS板材(密度20-35kg/m³)热丝切割:电压30-40V,切割速度3-5m/min,单次切割深度50-70mm,进料速度3-5m/min,定位压力,冷却风速2m/s左右。机械切割:切割速度2-4m/min,刀片转速5000-8000r/min,单次切割深度40-60mm,进料速度2-4m/min,定位压力,除尘功率中档。3.高密度EPS板材(密度35-50kg/m³)热丝切割:电压35-45V,切割速度1-3m/min,单次切割深度30-50mm,进料速度1-3m/min,定位压力,冷却风速2-3m/s。机械切割:切割速度1-2m/min,刀片转速8000-12000r/min,单次切割深度20-40mm,进料速度1-2m/min,定位压力,冷却水流速5-10L/min,除尘功率。五、参数调整的关键注意事项1.试切验证原则:更换不同发泡倍率的EPS板材或调整参数后,需**行小批量试切,检测切割面平整度、尺寸精度及产品完整性,确认参数无误后再进行规模化生产。尤其是高密度板材,试切过程中需重点检查是否存在崩边、裂纹等缺陷。2.设备状态适配:参数调整需结合设备实际状态。淄博友利机电尊崇团结、信誉、勤奋。
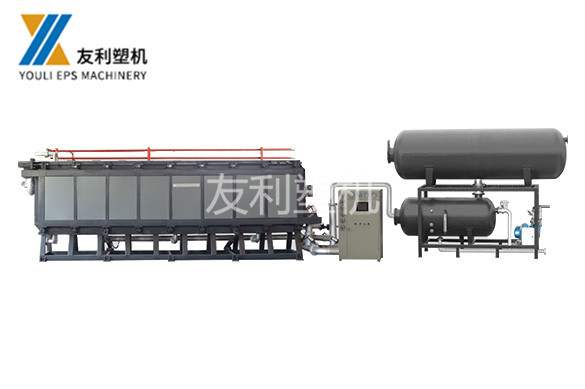
全自动EPS连续切割机生产线配置方案及一体化作业实现路径EPS(可发性聚苯乙烯)因其轻质、保温、抗震、隔音等优异特性,广泛应用于建筑保温、包装缓冲、装饰造型等多个领域。随着市场对EPS产品精度、效率和质量稳定性要求的不断提升,传统半自动或人工辅助生产线已难以满足规模化生产需求。全自动EPS连续切割机生产线通过整合智能装备、自动化控制系统和数字化管理模块,实现了从原料上料、预处理、精细切割到成品分拣、码垛的全流程一体化作业,成为EPS行业转型升级的装备方案。本文将详细拆解生产线的配置,并深入分析一体化作业的实现逻辑与技术要点。一、全自动EPS连续切割机生产线配置方案全自动EPS连续切割机生产线的配置需遵循“流程优化、精度可控、**协同、智能运维”的原则,整体分为原料处理单元、切割单元、成品后处理单元、智能控制单元四大模块,各模块通过输送系统无缝衔接,形成闭环生产链路。(一)原料处理单元:奠定稳定生产基础原料处理单元的功能是将EPS珠粒或成型块进行预处理,确保进入切割环节的原料规格统一、性能稳定,主要包含预发系统、老化仓、自动上料与输送设备。1.预发系统:采用全自动真空EPS预发机。友利塑机技术力量雄厚,工装设备和检测仪器齐备,检验与实验手段完善。湖南EPS泡沫设备
友利塑机注重于产品的环保性能,将应用美学与环保健康结合起来。江西EPS打板机
EPS连续切割机VS传统间歇式切割机:优势与规模化应用场景解析EPS(可发性聚苯乙烯)材料凭借轻质、保温、隔音、抗冲击等优异特性,已渗透到建筑保温、包装缓冲、冷链运输、家居制造等多个领域。切割工序作为EPS制品生产的环节,其技术水平直接决定了产品质量、生产效率与综合成本。随着工业化进程的加速,传统间歇式切割机逐渐暴露出适配性不足的问题,而EPS连续切割机凭借技术革新带来的诸多优势,成为规模化生产的主流选择。本文将系统对比EPS连续切割机与传统间歇式切割机的差异,深入剖析前者的优势,并精细定位其适合的规模化生产场景,为相关企业的设备选型提供参考。一、EPS连续切割机与传统间歇式切割机的差异概述在探讨优势之前,需先明确两种设备的本质差异。传统间歇式切割机采用"切割-停顿-复位-再切割"的作业模式,即完成一次切割后,切割**或工作台需停止运动并复位至初始位置,才能启动下一轮切割流程。其控制系统多为半自动化或手动操作,切割参数调整依赖人工经验,且通常能实现单一维度的切割作业。EPS连续切割机则基于机电一体化技术,通过PLC可编程工业控制器与电脑触摸屏实现全自动化控制,采用"原料连续输送-**持续作业-成品同步输出"的连贯作业模式。江西EPS打板机