商机详情 -
泰州203x10无缝管弯圆
模锻全称为模型锻造,将加热后的坯料放置在固定于模锻设备上的锻模内锻造成形的。模锻的基本工序模锻工艺过程:下料、加热、预锻、终锻、冲连皮、切边、调质、喷丸。常用工艺有镦粗、拔长,折弯、冲孔、成型。常用模锻设备常用模锻设备有模锻锤、热模锻压力机、平锻机和摩擦压力机等。通俗地讲,锻造法兰质量更好,一般是通过模锻生产,晶体组织细密,强度高,当然价格也贵一些。无论是铸造法兰还是锻造法兰都属于法兰常用制造方法,看需要使用的部件的强度要求,如果要求不高,还可以选用车削制法兰。三、割制法兰在中板上直接切割出法兰的留有加工量的内外径及厚度的圆盘,再进行螺栓孔及水线的加工。这样生产出来的法兰就叫做割制法兰,此类法兰大直径以中板的幅宽为限。四、卷制法兰用中板割条子然后卷制成圆的工艺叫做卷制,多用于一些大型法兰的生产。卷制成功之后进行焊接,然后压平,再进行水线及螺栓孔的工艺的加工。机器围栏加工 上海弯管厂.泰州203x10无缝管弯圆
可用与义齿精抛光前的去毛刺和粗研磨。5.化学抛光:化学抛光是通过金属在化学介质中的氧化还原反应而达到整平抛光的目的。其优点是化学抛光与金属的硬度、抛光面积与结构形状无关,凡与抛光液接触的部位均被抛光,不须特殊复杂设备,操作简便,较适合于复杂结构钛义齿支架的抛光。但化学抛光的工艺参数较难控制,要求在不影响义齿精度的情况下能够对义齿有良好的抛光效果。较好的钛化学抛光液是HF和HNO3按一定比例配制,HF是还原剂,能溶解钛金属,起到整平作用,浓度<10%,HNO3起氧化作用,防止钛的溶解过度和吸氢,同时可产生光亮作用。钛抛光液要求浓度高,温度低,抛光时间短(1~2min.)。6.电解抛光:又称为电化学抛光或者阳极溶解抛光,由于钛的电导率较低,氧化性能极强,采用有水酸性电解液如HF—H3PO4、HF—H2SO系电解液对钛几乎不能抛光,施加外电压后,钛阳极立刻发生氧化,而使阳极溶解不能进行。但采用无水氯化物电解液在低电压下,对钛有良好的抛光效果,小型试件可得到镜面抛光,但对于复杂修复体仍不能达到完全抛光的目的,也许采用改变阴极形状和附加阴极的方法能解决这一难题,还有待于进一步研究。泰州203x10无缝管弯圆按照生产工艺可分为:焊接弯头、冲压弯头、铸造弯头等。
现今,我国机床制造也已根本上成熟了,特别是在普通机床上。精确来讲机床是先进制造技术的载体,机械产质量量、更新速度、应变才能、效率在相当水平上取决于机床。我国如今对机床的需求将是中档数控机床、加工中心和专用机床为主。其他机床相对要少得多了。而我国的前列数控机床和自动化消费线的制造还不能与世界强手相比。传统的二维式的弯管加工已无法满足复杂的工业需求。三维数控弯管加工正是在这一背景下逐步开发成熟。可程序设计控制器(PLC)在弯管加工控制系统中的应用给复杂请求的弯管系统提供技术保证。到如今由于国内空调,汽车等行业的兴起关于弯管加工的需求由量到质的转变,所以同样催生了弯管加工技术的飞跃,数控技术终于引入到了弯管加工行业,数控的介入是弯管行业的一次技术反动,不论从弯管速度、精度上都是具有相当的优势。在工业经济快速开展的上世纪90年代后以来,根底设备建立厂房、设备、交通设备需求急剧增加,各种金属管的需求已远远不能满足,许多金属管的外形请求也不时复杂化,从而催生了弯管加工系统设计和开发。
上海勇逸弯管有限公司是一家经上海市工商局批准,集生产、研发、开发弯管加工等诸多功能于一体的专业性厂家。公司主营业务包括:1.弯管加工:对φ1.6---76之间的不锈钢管、铜管、铝管、钢管等不同材质进行各种钣金折弯及焊接组立,并可进行表面处理等后续加工,满足不同客户的需求。2.高压油管:公司专业设计制造高压油管、空调管路、设备液压管路,真空钢管、空压管路、汽车刹车油管、电动车液压管路、注塑机液压管路、汽车测试管路,产品涵盖:物流装备、汽车管路、工程机械等液压装备业,拥有进口数控弯管机和管端成型机等关键设备,技术性能优良并处于国内水平,产品通过ISO9001质量体系认证。品质有保证。按弯曲时有无芯棒可以分为有芯弯和无芯弯;按弯曲时是否加热可以分为冷弯和热弯.
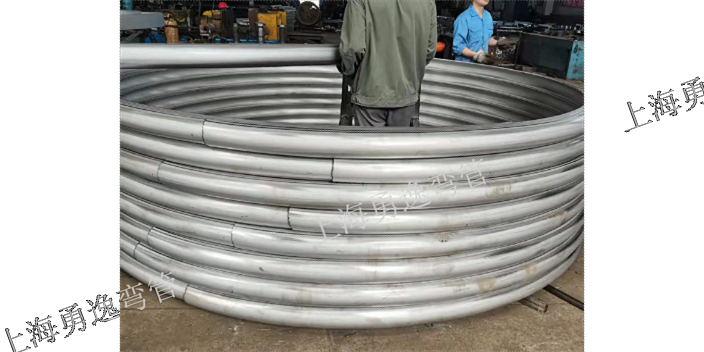
弯管的环刚度实际上是指抗外部压力指标。压力管道的承受的负载有内部压力和外部的压力。通常内部压力产生的应力是造成管材破坏的主要因素,破坏的形式是管壁内的拉应力造成的变形过大和破裂。设计时一般先按承受内压负载进行设计计算,选择材料和结构数据,如壁厚,再考虑外压负载进行设计验算,必要时修改结构数据。弯管的环刚度实际上不是一直不变的,同样压力的管道,但是并不是说环刚度一样,弯管口径越大,环刚度会相应减弱,还有种情况,气温的变化也是有影响的,天气温度下降,管材的硬度也增强,那么自然环刚度也变大。另外根据工程需要还包括60°等其他非正常角度弯头。泰州203x10无缝管弯圆
加工弯曲各种规格圆管、方管、扁管、椭圆管.泰州203x10无缝管弯圆
引起弯管质量下降的主要原因分析及注意方法:热煨90度弯管1、纯弯曲时,管子在外力距M作用下其中性层外侧臂壁受拉应力&1作用而减薄,内侧受压应力。作用而增厚,合力N1和N2使管子横截面发生变化。基于这一因素,引起弯管质量下降主要原因为RX与SX所以,GBJ235—82中,对各种压力等级情况下的RX值以及外侧的减薄量均做了明确规定,目的是为了控制RX与SX的值,从而确保质量。2、前条已讲过,弯管时材料外侧受拉,内侧受压中性轴所在位置则与弯管方法而不同,在顶弯式(压缩弯曲)工作时中性轴处于离外壁约1/3处,在旋弯(回弯式)工作时,中性轴处于离外壁2/3处。因此薄壁管道弯曲,使用旋弯法是有益的。3、弯胎的精度也是影响弯管质量的因素之一。我们在弯胎制造时,除规格尺寸要求控制在一定公差范围时,同时也要求用户在使用时根据弯制管径选择相应的弯胎。4、管材本身的可弯曲性能与表面腐蚀情况,亦可能影响到弯管质量。现场施工时,操作者亦需了解被加工管道的材料,加工性能和对表面腐蚀情况作出产判断。5、现提供R。(弯曲半径/管外径)关系曲线图(如图示),供用户在选择管子直径与壁厚关系时参考。本图着重反映相对弯曲半径,相对壁厚对弯管质量的影响。泰州203x10无缝管弯圆