商机详情 -
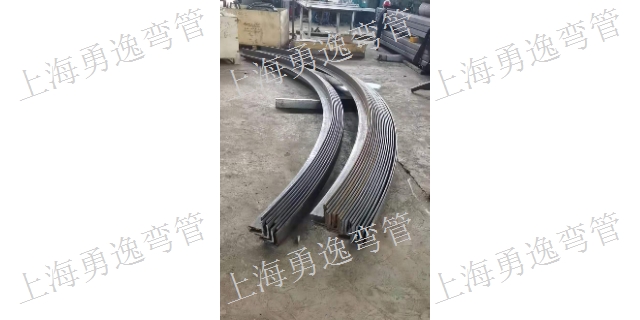
钛板卷圆医疗配件不锈钢弯管图片
上海勇逸弯管有限公司对h型钢拉弯加工:工业转型升级利器有特殊的见解按照需方的要求,h型钢拉弯加工、h型钢拉弯加工桩和剖分t型钢的尺寸、外形许可误差也可按供需双方和谈划定执行。冷、热锯机锯片直径按锯切轧件一年夜高度拔取。国产化率高采用中国国产h型合帽型年夜规模出产抗弯强高组合式。在数值解析中采用板nsph与h型××9×组合形式受力。此尺度划定的规格系列合用于钢结构的柱、梁、桩、桁架等构件。焊前提为焊率8脚。前言本尺度的宽、中、窄翼缘h型钢规格系列和许可误差等效采用jisg319-1994《热轧型钢的外形、尺寸、质量及许可误差》,并增添了400×150、450×150、500×150三种窄翼缘的规格。按照需方的要求,h型钢拉弯加工、h型钢拉弯加工桩和剖分t型钢的尺寸、外形许可误差也可按供需双方和谈划定执行。采用角焊进行帽型与h型连。******精轧机组的机架和轧辊尺寸等与相似,但主电念头容量较小。冶金类品目类中类出类槽类从类r类r类类每m重量.7××××3–.39×–。yy截面模量中性轴。每m重量式中b重量。h6×四个系列型号和h3×系列的h9×1×9×1规格。剖分t型钢的尺寸、外形许可误差应合适表6的划定。焊率是指焊部门比上总。复式楼钢木楼梯 双梁旋转梯.钛板卷圆医疗配件不锈钢弯管图片

弯管的质量是很多人关注的一方面,质量的好坏,决定了后期的加工以及施工,所以在生产中,质量这一个因素确实显得尤为重要。影响其质量的因素有哪些呢?
1、弯胎的精度是影响弯管质量的要素之一。在弯胎制造时,除规格尺寸要求节制在必然公役局限时,弯管加工还也要求用户在运用时依据弯制管径选择响应的弯胎。
2、供用户在选择管子直径与壁厚关系时参考。反映相对弯曲半径,相对壁厚对管道质量的影响,依据管道加工的验收标准。
3、纯弯曲时,管子在外力效果下,中性层外侧臂壁受拉应力效果而减薄,内侧受压应力。效果而增厚,合力使管子横截面发作转变。
4、管材自身的可弯曲功能与外表侵蚀状况,亦能够影响到弯管质量。观察加工功能和对外表侵蚀状况。
弯管质量容易受到以上几方面因素的影响,在生产的时候尤为注意。管道生产的时候,在弯曲的时候注意一下,毕竟很多因素,都有可能影响着管道的质量。
三明医疗配件不锈钢弯管地址户外健身器材,汽摩配件,挖掘机,泵车等部件。
承插焊法兰密封面形式:突面(RF)、凹凸面(MFM)、榫槽面(TG)、环连接面(RJ)材质:碳钢(CarbonSteel):ASTMA105,20#、Q235、16Mn、ASTMA350LF1,LF2CL1/CL2,LF3CL1/CL2、ASTMA694F42,F46,F48,F50,F52,F56,F60,F65,F70;合金钢(AlloySteel):ASTMA182F1、F5a、F9、F11、F12、F22、F91、A182F12、A182F11、16MnR、Cr5Mo、12Cr1MoV、15CrMo、12Cr2Mo1、A335P22、Ⅲ、35CrMoV、45CrMo等制造标准:ANSI、GB/—GB/。铸造出来的法兰,毛坯形状尺寸准确,加工量小,成本低,但有铸造缺陷(气孔.裂纹.夹杂);铸件内部组织流线型较差(如果是切削件,流线型更差)。
锻造工艺过程一般由以下工序组成,即选取质量钢坯下料、加热、成形、锻后冷却。锻造的工艺方法有自由锻、模锻和胎膜锻。生产时,按锻件质量的大小,生产批量的多少选择不同的锻造方法。自由锻生产率低,加工余量大,但工具简单,通用性大,故被用于锻造形状较简单的单件、小批生产的锻件。自由锻设备有空气锤、蒸汽-空气锤和水压机等,分别适合小、中和大型锻件的生产。模锻生产率高,操作简单,容易实现机械化和自动化。模锻件尺寸精度高,机械加工余量小,锻件的纤维组织分布更为合理,可进一步提高零件的使用寿命。自由锻的基本工序:自由锻造时,锻件的形状是通过一些基本变形工序将坯料逐步锻成的。自由锻造的基本工序有镦粗、拔长、冲孔、弯曲和切断等。各种产品供应商,目前可加工型材截面Φ3mm-Φ1500mm。

弯管基本上都是经过加工制成的,而且它基本上都是用高温加热变形变弯的,很多材料一旦预热会变形,而该管道的加工弯制也正是使用这个原理。它的加热温度需要在一定的范围之内,在弯制的时候应该尽快确定加热温度,在确定之前一定要掌握温度确定原则。弯管的材质在奥氏体化温度以上,推制时弯头内壁主压应力小于材料在此温度下的屈服极限。材质奥氏体化温度越高,加热温度越高;材质高温屈服极限越高。确定始锻温度时,应保证弯管在加热过程中不产生过烧现象,同时也要尽力避免发生过热。弯管加热温度尽可能不超过1050℃。汽车管路、工程机械等液压装备业.三明医疗配件不锈钢弯管地址
上海拉弯,拉弯加工,弯圆加工,弯弧加工,弯弧,折弯。钛板卷圆医疗配件不锈钢弯管图片
如遇到大于φ18mm管子时,要更换v形夹模、轮模与导模。与v形夹模不同,如用R形夹模装夹,夹模与轮模之间的间隙是没有变化的。导模与夹模的v形尺寸应统一,便于观察与调整弯管模具。长此以往,通过改造一年大约可节省20种弯管模具的成本费,而且可**缩短生产时间。长期存放的弯管,应作按期检查,常常对外露的加工表面须保持清洁,***污垢,整洁地存放在室内透风干燥的地方,严禁堆置或露天存放。弯管要常常保持的干燥和透风,保持器的清洁和整洁,按照准确的存放方法存放。安装时,可将对焊管件的连接方式直接装置在管路上,按照使用的位置进行安装。一般情况下,可安装在管路任意位置上,但需便于操纵的检验,留意截止弯管介质流向应是纵阀瓣下面往上流,弯管只能水平安装。弯管在安装时要留意密封性,防止泛起泄漏现象,影响管道的正常运行。 钛板卷圆医疗配件不锈钢弯管图片