商机详情 -
食品加工高BOD废水低温蒸发浓缩设备常见问题
作为低温蒸发设备源头厂家,我司深耕工业废水处理领域多年,主打低温真空蒸发、热泵蒸发工艺,设备可在25℃-45℃低温环境下完成工业废水浓缩减量,适配各类高盐废水、危废母液、电镀漂洗水、化工浓缩液处理场景。设备运行可实现废水资源化回用、危废大幅减量,减量率可达80%以上,彻底解决企业排污超标、危废处置费用高昂、环保验收不通过等痛点,完美适配各地零排放、危废减量政策要求。相较于传统MVR高温蒸发设备,我司低温蒸发设备耐腐蚀性能更强,适配长期连续工业化运行,帮助企业从源头实现环保合规,大幅降低年度环保运维成本,是当下工业企业响应环保新政、完成绿色生产升级的主要解决方案。企业可根据自身水质参数、生产工况,定制专属低温蒸发处理方案,提供水质小试、方案测算服务。担心设备能耗高?我们厂家的设备节能设计出色,比同类产品能耗降低,为您省钱!食品加工高BOD废水低温蒸发浓缩设备常见问题
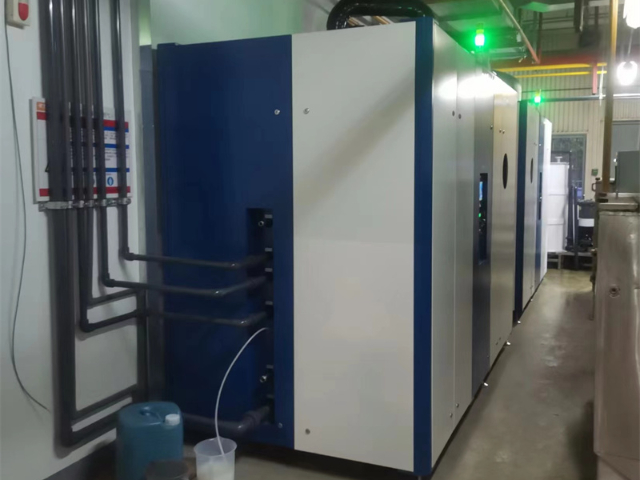
自动化控制,操作简单省人工:低温蒸发浓缩设备搭载了先进的自动化控制系统,从进料、蒸发、结晶到出料,整个流程均可实现自动运行,大幅降低了对操作人员的技术要求。传统蒸发结晶设备往往需要经验丰富的操作工实时监控温度、压力、液位等多项参数,稍有不慎就可能导致结垢堵塞或产品质量不达标。而本设备通过预设工艺参数和智能反馈机制,能够自动完成各项调节,操作人员只需在控制面板上进行简单设置,即可实现全自动运行。即使遇到进水水质波动等异常情况,系统也能自动报警并进行适应性调整,减少了人为误操作的风险。这不*降低了企业的人力成本,也让设备的运行管理更加规范化、标准化。对于人员流动较大或技术力量相对薄弱的中小企业而言,这种低门槛的操作方式尤为友好,真正实现了开机即用、稳定运行,让废水处理不再是一项高难度的技术活。工业废水低温蒸发浓缩设备行业动态还在为浓缩后物料品质不佳烦恼?低温蒸发浓缩设备,能有效保持物料色泽、风味等特性!
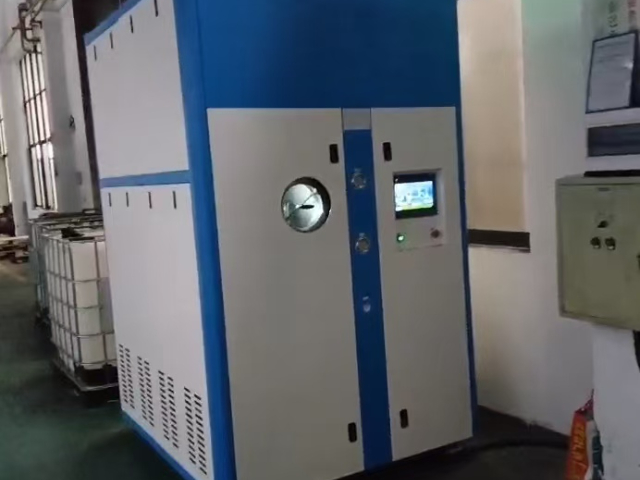
核废水资源化新方向,低温蒸发实现清水回用+核素富集资源化:在双碳与核废物处置政策引导下,核废水不再单一固化填埋,低温蒸发资源化工艺成为行业新发展方向,一边产出达标回用水,一边浓缩富集放射性有价金属,兼顾环保合规与资源收益。低温蒸发分离后,冷凝清水去除放射性、盐分、COD,可回用厂区设备清洗、循环补水,废水资源化率可达99%;浓缩高放射性母液中富集铀、贵金属类核素,可送入提炼装置开展金属元素蒸发提炼、盐回收,变危废为可回收原料,大幅压缩危废处置开支。放射性渗滤液、脱硫脱硝核废水搭配危废污泥干化一体化设备,浓缩残渣固化后合规入库贮存。采购选型方面,业内选购核废水低温设备优先核查三项指标:防爆防腐结构、远程无人值守控制系统、厂家核废水项目落地案例,出口级设备可出口欧盟,拥有海量放射性废水处理案例参考,厂家售前提供技术咨询、水质化验、方案报价,可支持设备采购与设备租赁两种合作模式,降低项目前期投入成本。
硫化废水处理案例:一、客户背景及痛点:客户是一家工业橡胶生产企业,在生产过程中产生大量硫化废水,主要含硫化剂、促进剂、防老剂、活化剂及其他小分子有机产物,具有腐蚀性,结构稳定,可生化性较差,传统法药剂消耗大,且去除效率低。二、智康技术方案:为其配置了每日处理量为3吨的低温蒸发浓缩设备。进入低温蒸发器前,预处理PH值至中性。该设备具有占地面积小、操作简便、自动化程度高等优点,能够有效降低人工成本。同时,设备采用了先进的节能技术,在运行过程中能耗较低,进一步为客户节约了运营成本。具体如下:1.预处理+ZKDW-S-3000L热泵低温蒸发浓缩系统,技术:真空蒸发+热泵能效闭环。℃-50℃低温蒸发,因设备整体在低温环境下运行,故设备各配件寿命约可提高3-5倍。3.只需接电,热泵能量梯级回收,吨水电耗120-130kW·h,较传统节能35%-45%。4.设备全自动运行,一键启停,PLC+物联网平台,远程监控pH、TDS等参数,自动调节浓缩比。 还在疑惑低温蒸发浓缩设备如何运作?其原理是利用低温差,促使溶剂从物料中分离!
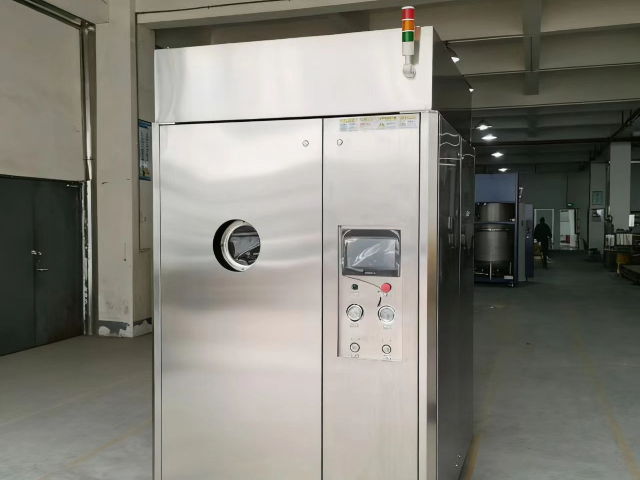
资源的高效循环利用是低温蒸发浓缩设备的另一大亮点。该设备不*能够将废水中的水分有效分离,实现出水回用,大幅减少新鲜水资源的消耗与浪费,更能对浓缩液中的有价资源进行深度回收。以含镍废水为例,设备能够准确地将镍等金属离子富集在浓缩液中,为后续的资源化再利用创造了条件。这种“变废为宝”的处理模式,不*提高了整体资源的利用率,还为企业开辟了新的价值增长点。通过将原本需要高昂费用处置的废弃物转化为可回收的资源,设备真正践行了循环经济的理念,助力企业实现可持续发展。低温蒸发浓缩设备运行时,操作人员不能擅自离岗,需实时监控设备状态!食品加工高BOD废水低温蒸发浓缩设备常见问题
担心浓缩过程中物料污染?低温蒸发浓缩设备,全封闭系统,减少外界污染,确保产品纯净!食品加工高BOD废水低温蒸发浓缩设备常见问题
山东洗釜水案例:一、客户背景及痛点:客户生产过程中产生大量生物发酵洗釜水,含盐,高氨氮,高SS,含抑菌物质,使用智康低温蒸发器后,冷凝水回用于洗釜,浓缩液外售,可做有机肥原料。二、智康技术方案:为其配置了每日处理量为5吨的低温蒸发浓缩设备。使用钛材以防有机物腐蚀,直接发酵釜清洗完后进入设备,该设备可控制浓缩倍数,同时,设备采用了先进的节能技术,在运行过程中能耗较低,进一步为客户节约了运营成本。具体如下:,技术:真空蒸发+热泵能效闭环。℃-50℃低温蒸发,因设备整体在低温环境下运行,热敏有机物得到有效保护3.浓缩比95%以上,冷凝水回用,有机物可回收4.设备全自动运行,一键启停,PLC+物联网平台,远程监控pH、TDS等参数,自动调节浓缩比。三、客户证言:苏州智康环保科技有限公司==》低温蒸发器白名单冷凝水回用==》节约新鲜水的采购量浓缩液出售,可做有机肥料==》增加一笔企业其他收入设备全自动运行。 食品加工高BOD废水低温蒸发浓缩设备常见问题