商机详情 -
生物废液灭菌低温蒸发浓缩设备废水案例
作为低温蒸发设备源头厂家,我司深耕工业废水处理领域多年,主打低温真空蒸发、热泵蒸发工艺,设备可在25℃-45℃低温环境下完成工业废水浓缩减量,适配各类高盐废水、危废母液、电镀漂洗水、化工浓缩液处理场景。设备运行可实现废水资源化回用、危废大幅减量,减量率可达80%以上,彻底解决企业排污超标、危废处置费用高昂、环保验收不通过等痛点,完美适配各地零排放、危废减量政策要求。相较于传统MVR高温蒸发设备,我司低温蒸发设备耐腐蚀性能更强,适配长期连续工业化运行,帮助企业从源头实现环保合规,大幅降低年度环保运维成本,是当下工业企业响应环保新政、完成绿色生产升级的主要解决方案。企业可根据自身水质参数、生产工况,定制专属低温蒸发处理方案,提供水质小试、方案测算服务。还在琢磨低温蒸发浓缩设备的原理?它通过控制压力和温度,实现物料高效蒸发浓缩!生物废液灭菌低温蒸发浓缩设备废水案例
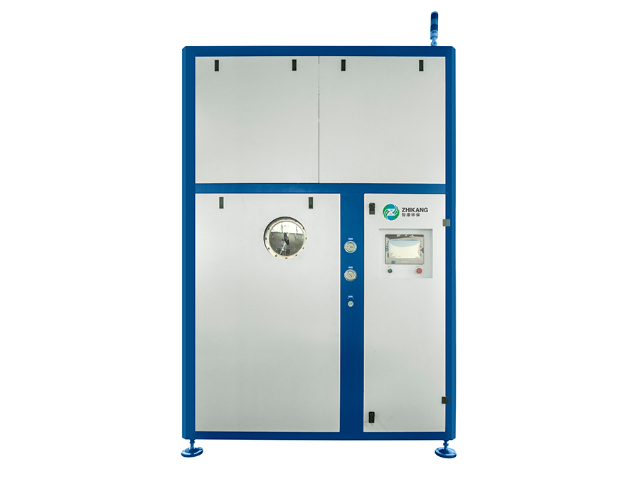
显影液废水案例:在生产过程中,显影液用于去除未曝光的干膜或湿膜,形成电路图案。产生含有金属离子(如铜、镍)、高分子聚合物、有机胺及强碱性物质的显影液废水,COD含量高,PH碱性。智康环保团队其配置了ZKDW-S1000L热泵低温蒸发浓缩系统。1.设备在-96kPa至-98kPa负压环境下沸点降低,40℃-45℃低温蒸发。得益于低温运行环境,设备内部结垢、腐蚀等问题减少,关键部件磨损更慢,从而延长了检修周期。2.只需接电,热泵能量梯级回收,吨水电耗150kW·h,较传统节能35%-45%。3.设备具备自动补料、浓缩液排出功能,无需预处理即可直接处理高浓度废液。4.处置模块化设计:设备采用标准化模块,可快速拆装迁移。客户证言:使用智康低温蒸发浓缩设备后,蒸馏水质清澈,目前已经回用于生产线,剩余微量浓缩液委外。实现了“零废水排放”,废水减量达95%以上,节省98%排污费用。 工业废水低温蒸发设备客户案例设备运行过程中,如遇停电,应立即关闭设备电源,来电后按操作规程重新启动!
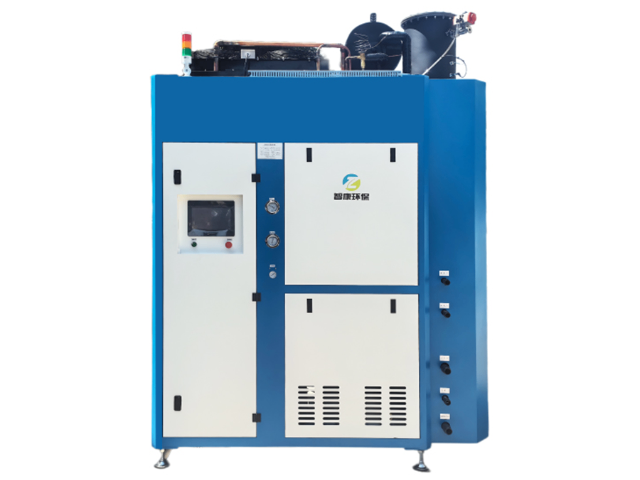
设备的抗结垢与防堵塞能力是保障长期稳定运行的关键。传统蒸发设备在处理高盐、高浓度废水时,常因高温导致加热面结垢、管道堵塞,严重影响处理效率并增加维护成本。低温蒸发浓缩设备通过真空减压技术,使废水在低温下沸腾,从根本上抑制了逆溶性盐的析出与结焦现象。同时,设备内部特殊的流体动力学设计与搅拌结构,进一步增强了物料的流动性,有效防止了固体颗粒的沉积。这种优异的抗结垢性能,使得设备能够适应更加复杂、恶劣的水质条件,大幅延长了清洗与维护周期,确保了生产过程的连续性与高效性。
低温热泵蒸发器工作原理与应用领域,多场景落地工业废水零排放:低温热泵蒸发器凭借稳定节能、能耗低、性价比高的优势,逐步替代传统高温环保设备,成为工业废水处理主流废水处理方式,其基本原理依托低温热泵技术,在 30~40℃真空低压环境完成蒸发过程,区别于高温蒸馏,低温工况适配绝大多数热敏性材料废水,也是设备覆盖全行业应用领域的关键。整套低温热泵浓缩设备由热泵变频节能系统作为动力支撑,通过密闭真空腔体实现水分汽化分离,浓缩后的高浓度母液、危废污泥进入危废减量与干化工序,冷凝水达标可直接回用或外排,轻松实现工业废水减量、工业废水零排两大环保目标。设备细分品类丰富,包含 PLC 全自动蒸发站、危废减量设备、COD 达标蒸发设备、物料真空蒸发浓缩系统等多款型号,专业的研发厂家可依据客户水质数据定制设备,钛合金防爆机型适配易燃易爆有机溶剂、高风险化工废液场景。担心高能耗增加成本?低温蒸发浓缩设备,能耗极低,以节能优势为您大幅降低运营成本!
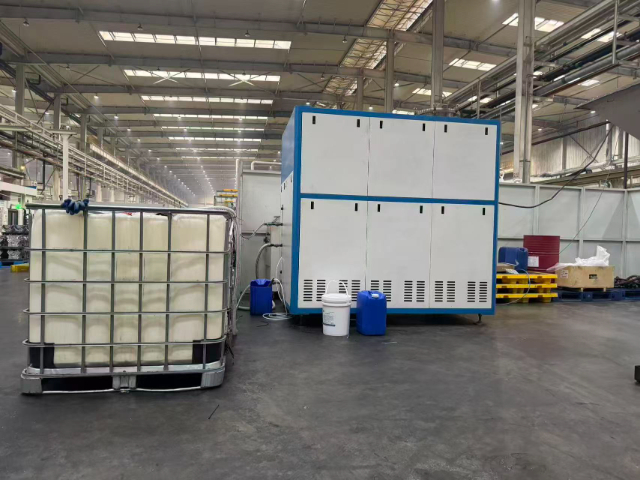
智能化与自动化是低温蒸发浓缩设备提升用户体验的关键所在。设备集成了先进的自动化控制系统,操作人员只需通过人机界面进行简单的参数设定,系统即可自动完成从进料、蒸发、浓缩到出料的全流程操作。这种高度自动化的设计,不*极大地简化了操作流程,降低了对人工经验的依赖,还有效减少了人为操作失误带来的风险。系统能够实时监测并自动调节各项运行参数,确保设备始终处于工作状态。这不*减轻了现场人员的劳动强度,还为企业优化人力资源配置、实现无人值守或少人值守的智慧工厂目标提供了有力支撑。还在对比各厂家的售后服务?我们有专业售后团队,7×24 小时随时响应,让您售后无忧!稳定低温蒸发浓缩设备行业动态
还在为设备投资回报担忧?低温蒸发浓缩设备,性价比高,快速回本并创造可观效益!生物废液灭菌低温蒸发浓缩设备废水案例
探伤废水处理案例:一、客户背景及痛点:本次合作客户主要从事汽车零部件、工程机械结构件生产,每日产生约3吨探伤废水,探伤废水中含有大量重金属离子、荧光剂、有机溶剂及悬浮物,属于高COD、高色度、高污染废水,COD值可达5000~10000mg/L,传统混凝沉淀、活性炭吸附等工艺难以彻底去除污染物,出水水质波动大。二、智康技术方案:取样分析后,为其定制了ZKDW系列低温蒸发浓缩处理系统,以“高效、节能、合规、省心”为重点,实现探伤废水减量化、资源化、无害化处理:1.高效达标,彻底规避环保风险:采用真空负压技术,将废水沸点降至35~45℃,实现低温温和蒸发,避免高温导致荧光物质、有机溶剂分解产生二次污染2.节能降本,性价比拉满:搭载热泵能量梯级回收系统,实现全电驱动,无需外接蒸汽,适配园区限汽政策,废水体积可缩减90~95%,大幅减少浓缩液危废处置量,每年可为客户节省数十万元治废成本,投资回报周期不到半年。3.小巧便捷,适配性强且运维省心:采用模块化设计,占地面积小,无需复杂土建,1~3天即可完成安装调试、快速投产,完美适配客户车间紧凑布局4.资源化回收,助力绿色发展。 生物废液灭菌低温蒸发浓缩设备废水案例