商机详情 -
诸暨省心RO浓水脱氮方案
工业园区集中式中水回用项目,进水来源多,RO 浓水水质波动幅度更大,对脱氮工艺稳定性提出更高要求。不同企业排放水质差异叠加膜系统富集作用,浓水盐度、总氮波动频繁。深圳清泉上向流反硝化滤池,依托稳定生物膜体系,拥有较好抗冲击负荷能力。滤料反粒度结构分层截留污染物,延缓滤层堵塞;上向流促进氮气释放,维持滤层水力条件稳定。碳源投加系统跟随水质变化动态调整,减少药剂浪费,规避出水 COD 升高。模块化装备可多组并联,适配园区规模较大的浓水处理体量,单组模块单独管控,运维管理清晰。系统配套完整的自控与数据记录模块,便于园区运维中心统一管理,及时掌握水质与设备工况,支撑园区废水资源化设施长效运营。清泉模块化装备适配老厂改造,无需大规模开挖土建施工。诸暨省心RO浓水脱氮方案
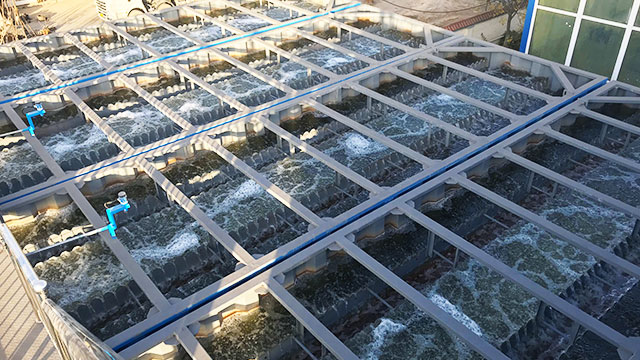
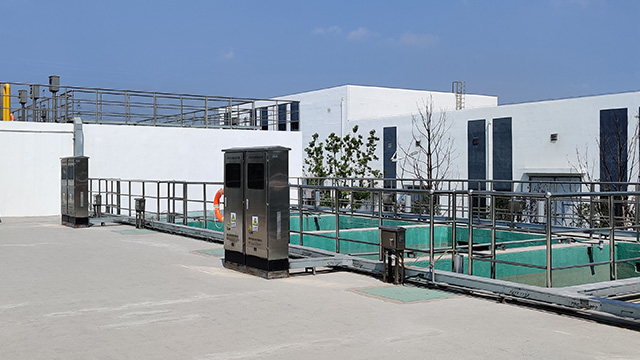
上向流反硝化滤池可适用于地下式污水厂改造场景。地下式水厂土建空间紧凑,通风条件有限,设备运维检修空间不足,对处理设施提出占地紧凑、故障发生率低、运维工作量小的需求。上向流滤池滤速较高,能够节约占地面积;闭池反洗模式可减少滤料流失,无需频繁补充滤料;可实现全自动运行,降低人工干预频次;模块化设备可直接布置于地下箱体内,采用工厂预制模式,减少现场土建施工量。在老旧污水厂原位改造为地下式污水厂的工程实践中,上向流反硝化滤池搭配球形复合滤料应用,系统水头损失较低,出水水质可稳定达到地表准 IV 类标准,可为地下式工业、市政污水厂改造提供可参考的工程案例。岳阳智能RO浓水脱氮设备响应双碳目标,深圳清泉上向流反硝化滤池降低RO浓水碳源消耗实现减碳。
上向流反硝化滤池的堵塞问题,被国内外水处理界公认为世界性难题,长期困扰着该工艺的推广应用。滤料层一旦堵塞,布水布气不均、反冲洗不彻底、脱氮效率下降、出水水质恶化等一系列问题便会接踵而至,运行维护成本也随之失控,甚至被迫停机检修。深圳清泉从问题根源出发,从布水布气系统、反冲洗方法、碳源投加三个维度进行系统性优化,从根本上解决了这一行业困局,让滤池彻底摆脱"堵了洗、洗了堵"的恶性循环,为上向流反硝化滤池的规模化、长期化应用扫清了大障碍。从源头解决堵塞,让滤池重归稳定,为脱氮效果保驾护航。
广东某印染园区RO浓水深度脱氮工程项目,聚焦高盐RO浓水治理难题,采用上向流反硝化滤池工艺。印染行业RO浓水水质工况复杂、治理难度极大,该项目进水水质呈现高盐、高硝态氮的双重严苛特征,进水电导率上限值可达35000μS/cm,进水总氮浓度稳定处于30‑45mg/L波动区间,常规水处理工艺难以实现稳定达标处理。项目依托成熟的上向流反硝化滤池工艺体系开展连续稳定运行,通过工艺优化与精细化运维,结果出水总氮(TN)稳定控制在12mg/L以内,单系统总氮去除浓度上限值可达36mg/L,脱氮处理效果优异。在碳源能耗控制方面,项目采用乙酸作为外加碳源,实际运行碳源投加配比为乙酸:总氮=3~4:1,碳源消耗量远低于传统脱氮工艺,有效降低了运行成本。RO浓水脱氮已成污水深度处理领域的重要痛点。

RO浓水之所以难处理,根源于其两个明显特征。其一,含盐量高:反渗透浓缩过程使浓水中TDS大幅富集,从几千到上万mg/L,电导率可达上万µS/cm,常规生化体系面临明显的高盐抑制风险;其二,总氮浓度高:原水中的硝态氮、亚硝态氮等含氮污染物被同步浓缩,TN浓度往往远超排放限值。这两大短板相互叠加,让传统工艺在高盐、高氮环境下显得力不从心。高盐抑制菌群活性,高氮加重处理负荷,二者共同作用、相互放大,正是RO浓水脱氮被业内公认为“难啃骨头”的根本原因,也让众多常规方案在此折戟沉沙。唯有对症下药、以技术创新解决高盐高氮困局,方能实现浓水的长期稳定达标。发展绿色制造体系,RO浓水稳定达标夯实企业绿色工厂基础。工业RO浓水脱氮案例
深圳清泉上向流反硝化滤池充分利用整层滤料,提升RO浓水脱氮过滤综合效能。诸暨省心RO浓水脱氮方案
下向流反硝化滤池跌落进水时,会带入大量氧气,使水中溶解氧升高。为达到反硝化所需的缺氧环境,必须投加额外的碳源来消耗这部分DO,造成碳源浪费。而深圳清泉上向流反硝化滤池采用底部封闭进水,全程与空气隔绝,从根本上避免了跌落复氧过程。这一设计不主要有效节省碳源投加量,更使进水溶解氧维持在低位,反硝化菌处于稳定的缺氧环境,脱硝效率明显提升。看似简单的一个进水方式调整,背后是对反硝化机理的深刻理解,也是深圳清泉工艺"省钱又达标"的工程巧思。让进水更纯粹,让脱氮更高效。诸暨省心RO浓水脱氮方案
深圳市清泉水业股份有限公司始创于1995年,是一家专注于智能高.效水处理设备研发生产、配套解决方案输出的企业,多年来持续为工业、市政、水产养殖等多个领域的客户,提供多元的产品与服务,尤其擅长水处理原位扩容改造。公司聚焦智能模块化水处理装备的研发与迭代,可根据不同项目的场地条件、处理需求,提供适配的装备配套方案,同时可提供装备销售、租赁等多元合作模式,搭配全流程的水处理项目运营服务,满足不同客户的差异化需求。公司研发的ABM生物膜技术,可提升污水处理效率,降低运维成本,适配多种水处理场景的建设与改造需求。公司业务覆盖全国多个省级行政区,已落地数百个水处理项目,秉持“让水更清,生命更美”的使命,持续为客户提供省心可靠的解决方案。