商机详情 -
宁波耐尔斯磨齿机单价
在制造业追求高精度与高效率的浪潮中,尼尔斯磨齿机凭借广的适用性、优越的加工性能和突出的技术优势,已成为汽车、航空航天、能源等多领域不可或缺的重要加工装备,为产业高质量发展提供坚实支撑。全场景适配,覆盖多行业加工需求尼尔斯磨齿机展现出极强的环境与工件适配能力,其加工范围可覆盖从小型精密齿轮到超大型传动部件的全维度需求。不同系列机型加工直径跨度从数百毫米延伸至6000毫米以上,比较大可应对八米级齿轮加工任务,无论是直齿轮、斜齿轮等常规齿形,还是螺旋齿轮等复杂结构,均能实现精确加工。在行业应用中,其适配性更是得到充分验证:汽车制造领域,它为传动系统、发动机的关键齿轮提供加工支持,保障整车运行的稳定性与低噪音表现;航空航天领域,可应对高温高压工况下的精密齿轮加工需求,助力航空器重要部件制造;能源行业中,从风电齿轮箱的行星齿轮到水电设备传动部件,均能满足高负荷运行标准。此外,轨道交通、医疗设备、工业机器人等领域的精密传动部件加工,也离不开其技术支持。性能硬核,实现微米级加工精度高精度与高效率的双重突破,成为尼尔斯磨齿机的重要性能标签。其采用碳化钨或金刚石复合材料制成的磨轮,搭配先进磨削工艺。 磨齿机是一种用于磨削齿轮的机床,通过展成法实现齿轮的高精度加工。宁波耐尔斯磨齿机单价

针对精密齿轮加工的多样化需求,无锡卡帕KAPP磨齿机展现出极强的适用性,可加工标准渐开线齿轮、修形齿轮、摆线齿轮、非对称齿轮等多种齿形,设计或修形方案修改时,只需调整软件参数即可,无需更换砂轮或**部件,大幅提升生产灵活性,适配多品种齿轮加工需求。性能上,采用数字伺服系统,运动平稳无冲击,实现很高的运动精度,磨削**系统具备误差校正功能,可补偿磨削加工误差,进一步提升加工精度,齿面质量优异,可获得极低的表面粗糙度,确保齿轮传动平稳、无噪音。优势在于,设备融合德国先进技术,品质可靠,公司拥有超过10年的行业经验,可提供定制化加工方案,帮助客户解决各类复杂齿轮加工难题,提升**竞争力。江西NILES磨齿机生产厂家标准通用型数控系统对蜗杆砂轮磨齿机的控制性相对较差。

蜗杆磨齿机属于展成式磨齿设备,砂轮外形类似蜗杆,加工时砂轮与工件保持啮合运动,依靠连续展成切削形成渐开线齿面。相较于成型磨,蜗杆磨具备连续不间断加工的特性,加工节拍更快,自动化适配性更强,非常适合中小模数标准齿轮大批量量产,***用于传统汽车变速箱、通用减速器齿轮产线。该设备加工出的齿面连续性好,批量产品噪声一致性***,基础调试成熟后可长时间稳定量产。但蜗杆磨在齿形修形方面灵活性偏弱,很难实现大梯度齿向鼓形、复杂非对称齿加工,同时大模数、少齿数、内齿圈加工存在干涉局限。现代**蜗杆磨机型不断升级数控修形算法,可实现精细化微量修形,搭配 CBN 砂轮与自动上下料桁架,构建 24 小时无人化生产线,在标准化精密齿轮量产领域具备较高的综合生产效率。
在机测量系统已经成为新一代数控磨齿机的主流配置,改变了传统 “加工 - 拆件 - 三坐标检测 - 二次装夹返修” 低效模式,尤其适合大型重型齿轮加工场景。设备集成高精度接触式测头,工件无需从工装拆卸,即可自动扫描齿廓、齿向、齿距、齿距累积偏差等关键指标,快速输出量化检测报告。测量数据可以直接闭环反馈至数控系统,自动计算砂轮磨损补偿值、分度偏差补偿值,实现自适应磨削,大幅降低新品首件调试难度,减少对***调机技师的依赖。对于大直径内齿圈这类重型工件,拆装转运难度大,二次装夹极易引入定位误差,在机测量的优势尤为突出。同时系统能够长期存储每一件齿轮的加工与检测数据,建立完整质量档案,满足风电、航空等行业的质量追溯要求。但该系统对车间清洁度要求较高,磨屑附着在测头或齿面会造成误判,需要配套自动吹气清洁程序。这可能会影响到磨齿机在使用时的精度要求。
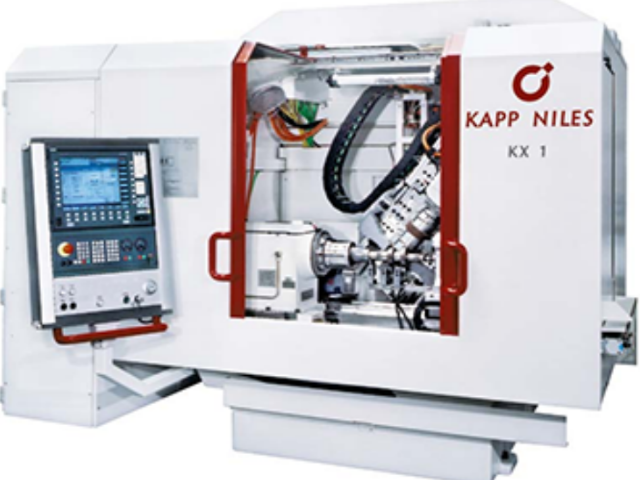
无锡卡帕KAPP磨齿机具备高效的加工能力,在产品适用性上可适配大批量规模化生产需求,支持自动化上下料系统对接,可实现无人化生产,大幅提升生产连续性,减少人工干预,降低人力成本,同时可适配多品种批量加工,快速切换加工参数,兼顾高效性与灵活性,助力客户提升生产效率。性能方面,搭载高转速刀具轴,转速可达6700转/分钟,可保持恒定的切削速度,即使砂轮直径变小,也能保持高线速度与高稳定性,配备HSK快换接口,可快速更换砂轮,减少辅助加工时间,加工效率是传统机床的3-5倍。**优势在于,设备采用德国先进磨削技术,加工精度高、稳定性强,公司提供专业的自动化改造服务,帮助客户实现生产自动化升级,提升生产效率与产品质量。磨齿机操作简便,新手可以快速成为专业技术人员。宁波耐尔斯磨齿机单价
蜗杆磨齿机是一种用于精密齿轮加工的设备,可达到国家标准的4-6级精度。宁波耐尔斯磨齿机单价
磨齿生产中经常出现齿形超差、齿面烧伤、周期性振纹、齿距累积误差偏大、粗糙度不达标等典型缺陷,需要从设备、耗材、工艺多维度排查整改。齿形偏差大多源于金刚石滚轮磨损、砂轮修整参数不合理、热变形未开启补偿,优先重新校准滚轮,优化修整进给参数,启用热误差补偿功能。齿面烧伤**诱因是磨削热量过高,粗精磨余量分配不合理、冷却流量不足,对策是降低精磨切深、提升磨削油流量,适当增加冷却间隔。齿面周期性振纹多由砂轮动平衡失效、主轴轴承磨损、工装刚性不足引发,需要重新动平衡、检修主轴、增加工件支撑。齿距累积误差超标,通常是 C 轴分度消隙机构老化、光栅反馈异常,需要重新校准分度精度。粗糙度不合格可提升砂轮线速度、减小精磨进给,更换更高粒度砂轮。建立缺陷快速排查清单,能够缩短故障停机时间,稳定成品良率。宁波耐尔斯磨齿机单价