商机详情 -
金华蜗杆磨齿机优惠价
无锡卡帕KAPP蜗杆磨齿机在航空航天领域适用性极强,可适配航空发动机齿轮、卫星传动齿轮等高精度零件的加工,针对航空工业对齿轮加工的较高要求,可实现微米级精度控制,齿形、齿向、齿距等关键指标均达到行业**水平,同时可加工具有干扰轮廓的复杂齿轮组件,无需额外购置**设备。性能方面,采用高刚性结构设计,抗震性强,可有效减少加工过程中的振动,保障加工精度,配备可改装副轴,可灵活适配复杂零件的蜗杆磨削加工需求,机床热稳定性好,通过冷却喷淋、温机控制等措施,避免温度变化对加工精度的影响。重要优势在于,设备依托德国卡帕耐尔斯的先进技术,品质有保障,技术团队接受过德国原厂专业培训,可提供专业的技术支持与工艺优化服务,助力航空航天企业实现精密齿轮高效加工。蜗杆磨齿机可能会出现角速度不平衡的故障,可通过调整节流阀来解决。金华蜗杆磨齿机优惠价
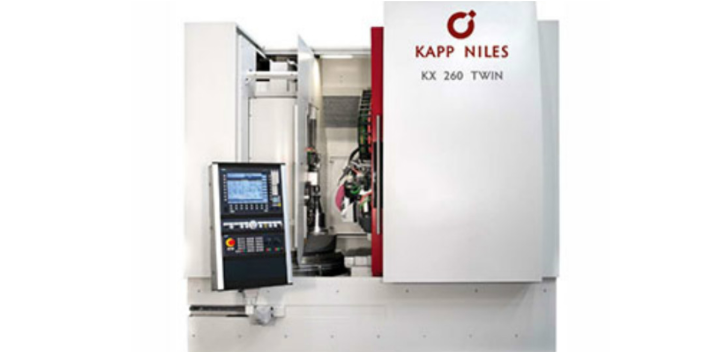
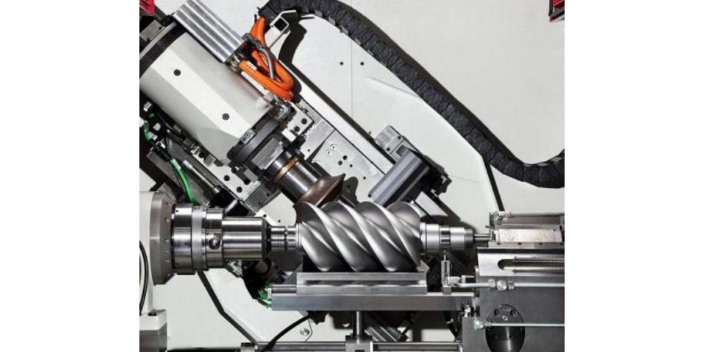
无锡卡帕KAPP蜗杆磨齿机在汽车行业的适用性***,可适配乘用车、商用车、新能源汽车等各类车型的齿轮加工,无论是变速箱齿轮、同步器齿环,还是驱动齿轮,均可实现稳定高效的蜗杆磨削加工,同时可根据车企需求,提供定制化加工方案,适配不同车型的齿轮加工需求。性能方面,采用蜗杆磨削原理,砂轮与齿轮为线接触,磨除率高,配置高压大流量冷却装置,适应大功率、大切深磨削加工,减少粗磨循环次数,大幅提升加工效率,同时可通过抛光磨优化零件表面粗糙度,减少燃油消耗,通过抗扭曲三截面工艺,控制零件扭曲量,达到降噪要求。优势在于,设备可实现自动化加工,支持机器人上下料,减少人工干预,提升生产连续性,公司提供工艺优化服务,帮助车企提升产品质量与生产效率。金华蜗杆磨齿机优惠价数控蜗杆式砂轮磨齿机具有连续分度功能,可高效加工中等模数的齿轮,精度可达到4级。
无锡卡帕KAPP蜗杆磨齿机具备广的行业适配性,可全方面覆盖矿山机械、船舶齿轮箱等重载齿轮加工领域,针对重载工况下齿轮的强度高、高精度要求,采用高刚性结构设计,重要部件选用质优材料,经过严格的强度测试,可在长时间**度运行下保持稳定性能,适配恶劣的生产环境。性能上,采用蜗杆磨削工艺,每个齿槽的磨削时间短,多齿磨削模式可进一步提升加工效率,配备高精度检测装置,可实时监测齿形、齿向等关键指标,及时调整加工参数,确保齿轮加工精度,满足重载齿轮的传动需求。重要优势在于,设备耐用性强,故障率低,维护成本低,公司技术团队可提供现场技术支持,帮助客户解决生产过程中的各类加工难题,优化加工流程,提升生产效率与产品质量。
无锡卡帕KAPP蜗杆磨齿机在工程机械领域适用性广,可适配挖掘机、装载机、起重机等工程机械的变速箱齿轮、驱动齿轮等部件的加工,针对工程机械重载、恶劣工况的使用需求,加工的齿轮强度高、耐磨性好,可有效延长齿轮使用寿命,保障工程机械的稳定运行。性能上,采用高刚性铸铁床身与质优重要部件,经过严格的老化测试,可在长时间**度运行下保持稳定性能,故障率极低,搭载高效蜗杆磨削工艺,可实现大切深、高效率磨削,减少加工周期,配备高压冷却系统,可有效降低加工温度,避免齿轮变形。重要优势在于,设备可适配大模数、大直径齿轮的加工,无需额外调整设备,即可满足工程机械齿轮的加工需求,公司提供现场技术支持,帮助客户优化加工流程,提升生产效率。蜗杆磨齿机是一种专门设备,用于磨削蜗杆齿轮的,操作人员必须严格遵守操作规程以确保工作安全。
蜗杆磨齿机中蜗杆零件磨削裂纹的对策是非常重要的,因为磨削裂纹的形成会严重影响零件的使用寿命和性能。根据实测结果,该零件的硬度在59~60HRC之间,这增加了磨削裂纹发生的可能性。因此,我们需要采取一些措施来减少磨削裂纹的发生。首先,我们可以考虑优化磨削条件。磨削条件的不适当或不规则会导致研磨表面形成较强的烧伤中心,产生不均匀的热应力,从而增加了磨削裂纹的风险。因此,我们需要确保磨削条件的合理性和稳定性,包括磨削速度、进给速度、磨削液的使用等。同时,还需要定期检查和维护磨削设备,确保其正常运行。其次,我们可以考虑改变材料的硬度。根据实测结果,该零件的硬度在59~60HRC之间,这增加了磨削裂纹的发生可能性。因此,我们可以选择降低材料的硬度,以减少磨削裂纹的风险。这可以通过调整材料的化学成分或热处理工艺来实现。当然,在进行这样的改变之前,我们需要进行充分的材料测试和评估,以确保其不会对零件的其他性能产生负面影响。 蜗杆磨齿机在中小模数齿轮批量加工中表现出较高的效率。郑州高效磨齿机批发价
调整蜗杆磨齿机的参数,如蹬齿距离和扒齿行程,以保证磨削效果的准确性和稳定性。金华蜗杆磨齿机优惠价
蜗杆磨齿机中蜗杆零件磨削裂纹的对策:蜗杆磨齿机磨削裂纹的原因是由于粗糙磨损后,蜗杆齿表面出现了磨削裂纹。这些裂纹通常非常细,呈直线型,深度浅,一般被称为“发纹”,裂纹不平行,呈散射线形状。与普通淬火裂纹相比,磨削裂纹的特点是厚度、深度较小,数量较多。磨削裂纹只发生在磨削面上,数量大,深度浅,深度基本一致。轻度磨削裂纹垂直或几乎垂直于磨削方向,这是由于带钢裂纹的原因。蜗杆齿面是螺旋表面,垂直于磨削方向,符合磨削裂纹的特点。蜗杆磨齿机厂家认为,磨削裂纹的产生与热处理后的零件在磨削时砂轮变钝、不能及时修整、磨削深度过大、冷却不足有关。这些因素导致磨削区域内瞬间高温达到400~1500摄氏度,从而引起磨削烧伤和磨削裂纹的产生。这些问题进一步导致零件表面组织、显微硬度、残余应力、力学性能等发生变化。 金华蜗杆磨齿机优惠价