商机详情 -
江西生物3D逆向工程解决方案
某些大尺寸制品在3D打印过程中会出现边角翘起的现象,这通常与冷却速率的不一致有关。制品的底层紧贴加热平台,热量传导较为充分,而上层区域暴露在周围空气里,散热速度相对较快。当上下层之间的收缩率产生差异时,内应力会逐渐积累,导致边缘部分脱离平台表面。为了缓解这种状况,有的操作者会选择在3D打印开始后的前几个小时内降低风扇转速,让整个制品处于相对封闭的保温环境中。也有人尝试在平台边缘安装辅助加热条,专门给容易翘起的角落补充热量。翘曲的程度还受到填充路径方向的影响,沿着制品的纵向轮廓进行往复式填充,往往比单向填充更能抵抗形变力。处理翘曲问题需要结合制品本身的几何特征,例如在薄壁区域增加支撑柱,或者在底边添加一圈额外的围裙结构。这些措施虽然会延长3D打印时长,但能减少后期修补所用的精力。当翘曲高度超过一毫米时,继续打印的意义就不大了,操作者通常选择暂停进程并调整平台调平螺丝,重新分配喷嘴与平台之间的距离。通过3D逆向重建患者骨骼模型,外科医生可进行准确的术前规划。江西生物3D逆向工程解决方案
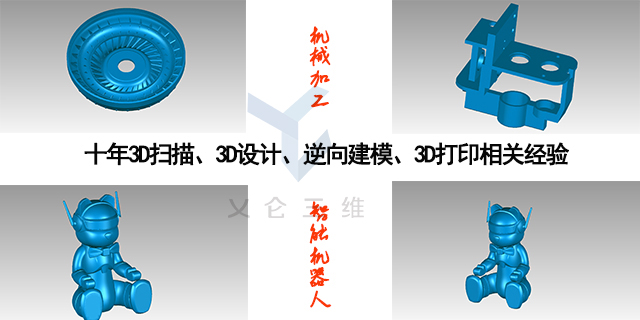
3D扫描技术可用于壳体构件的逆向研发工作,针对无原版设计图纸的老旧壳体、进口设备壳体、定制异形壳体,完成数字化复刻与结构优化。很多传统设备、老旧机械的壳体构件缺乏完整的数字化档案,构件损坏后难以匹配同款配件,设备维修替换存在诸多阻碍。工作人员通过3D扫描设备对完好的壳体实物进行全域扫描,采集壳体外部轮廓、内部空腔、安装孔位、固定卡槽、密封台阶等全部结构数据,经过点云清洗、曲面拟合、模型修复等流程,生成参数完整的三维数字化模型。基于重构模型可重新绘制工程图纸,适配数控加工、3D打印、模具开模等生产流程,实现老旧壳体构件的批量复刻生产,同时可根据现有设备装配需求,微调壳体局部结构,提升构件的适配通用性。北京高精度3D扫描模型工业级3D扫描设备结合蓝光技术,实现了微米级的测量精度。

医学康复工程中,3D扫描的应用改变了传统取模方式带给患者的不适体验。制作脊柱矫形支具时,医师用3D扫描仪沿着患者的躯干缓慢移动,数秒钟内就能获得躯干表面的三维轮廓数据,这些数据直接导入到支具设计软件中。以前的石膏绷带取模需要患者保持固定姿势长达十几分钟,皮肤敏感的人还会出现瘙痒,而3D扫描过程非接触且快速,对儿童或老年患者显得更为友善。设计完成的支具通过3D打印制作出来,其内表面与患者身体的贴合程度可以通过再次3D扫描佩戴状态来验证。假肢接受腔的制作同样依赖3D扫描得到的残肢形状,合适的接受腔能够分散压力,减少局部皮肤破损的发生。牙科诊所里的印模工作也逐渐被口内扫描设备取代,医生用细长的扫描头伸入患者口腔,实时获取牙齿和牙龈的表面数据,这些数据直接用于制作牙冠或矫正器。3D扫描还能记录患者不同阶段的颌面变化,帮助医生评估矫治进度。康复科的会用3D扫描来测量关节活动范围,通过比较屈伸两个状态下的表面数据,计算出实际的活动角度数值。
固定式3D扫描设备多用于实验室、精密加工车间等固定场景,主打稳定化、标准化的数据采集作业。设备通过支架固定摆放,扫描位置与角度可精细定位,作业过程中不会出现设备晃动、位置偏移等问题,保障每一次采集的数据状态统一。针对小型精密零部件、微型文创藏品、精细饰品等小尺寸物件,固定式设备可缩小扫描范围、加密采样点位,捕捉微米级的结构纹路与形态变化。设备配套标准化作业程序,可批量完成同类物件的扫描采集,保障批量数据的统一性,适合工业化批量检测、标准化藏品建档等重复性作业场景。3D扫描技术助力定制化服装行业,实现毫米级准确量体。

汽车制造领域常借助3D扫描技术完成零部件检测与整车结构数据采集,适配整车研发、生产校验、改装优化等多个环节。针对汽车内饰件、外观覆盖件、底盘构件等各类零部件,通过3D扫描采集完整的结构尺寸与曲面数据,生成数字化模型。将扫描模型与原厂设计模型进行比对,可观测构件成型后的形态偏差,排查生产过程中出现的曲面变形、尺寸偏移、结构误差等问题。在整车改装场景中,扫描获取的车身原始数据,可为改装配件的设计、尺寸适配、结构贴合提供数据依据,保障改装配件与车身结构的匹配度。同时,扫描数据也可用于汽车零部件的复刻与国产化适配研发。全彩透明材料3D打印,让复杂内腔结构一目了然,极具教学价值。安徽全彩3D扫描产品
3D逆向与全彩3D打印结合,让消失的历史遗迹得以实体化再现与展示。江西生物3D逆向工程解决方案
航空航天工业里的叶片和涡轮盘,其外形精度直接关系到发动机的工作效率。质量检测人员会用3D扫描设备对每个叶片进行全表面采集,获取的数据与理论模型比较后,能看出叶型弯扭角度是否符合设计要求。由于叶片表面通常带有复杂的冷却孔和涂层,接触式三坐标测量机难以触及某些区域,而3D扫描的非接触特性正好弥补了这一局限。扫描生成的密集点云还能用来分析叶片表面的波纹度,这种细微的起伏可能引起气流分离,导致性能下降。在发动机制造过程中,3D扫描也用于检查焊接接头的形状,确认焊缝余高和过渡圆弧是否在允许范围内。装配阶段,工人会扫描已经安装好的零部件位置,将其与相邻件的扫描数据组合起来,检查连接处的间隙和台阶差。飞机蒙皮在铆接前的定位工作,同样依赖3D扫描来标定骨架与蒙皮之间的相对位置,避免出现铆钉孔错位的情况。航天器的返回舱在经历高温烧蚀后,表面会出现不同程度的材料剥落,用3D扫描记录烧蚀后的形貌,能为热防护系统的改进提供参考数据。江西生物3D逆向工程解决方案