商机详情 -
连云港专业3D设计
大尺寸3D打印的电力消耗是运营成本中的重要组成部分,一台加热功率超过两千瓦的设备运行一天,电费支出便相当可观。除了加热平台和挤出热端,步进电机、控制板、散热风扇以及照明灯带都在持续耗电。有些设备具备待机节能模式,在打印间隙自动降低平台温度以减少能耗,但再次升温又需要额外的时间。操作者会尽量将多个小件合并到一次3D打印中完成,而不是分批次单独启动,这样可以利用平台余热连续工作。夜间电价较低的地区,用户会选择在晚上十点以后启动长时间任务,到次日清晨接近完成。电力消耗还与保温措施相关,在设备周围加装隔热板可以减少热量散失,维持腔体内部温度稳定。但隔热材料会阻碍观察窗口的视线,需要权衡取舍。计算电费时还需考虑空调或除湿机的能耗,因为3D打印环境对温湿度有特定要求,过于干燥或潮湿都会影响成型质量。珠宝设计师运用 3D 设计软件打造独特款式,3D 打印出蜡模,再进行后续加工制作。连云港专业3D设计
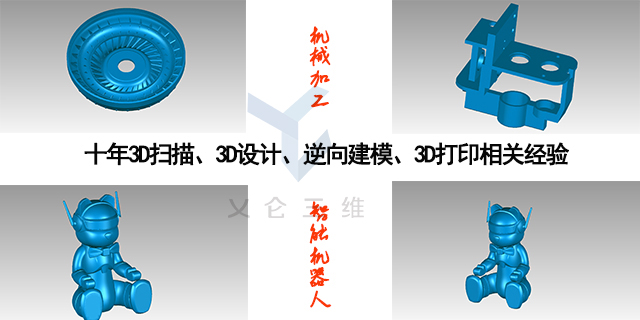
3D扫描技术可用于壳体构件的逆向研发工作,针对无原版设计图纸的老旧壳体、进口设备壳体、定制异形壳体,完成数字化复刻与结构优化。很多传统设备、老旧机械的壳体构件缺乏完整的数字化档案,构件损坏后难以匹配同款配件,设备维修替换存在诸多阻碍。工作人员通过3D扫描设备对完好的壳体实物进行全域扫描,采集壳体外部轮廓、内部空腔、安装孔位、固定卡槽、密封台阶等全部结构数据,经过点云清洗、曲面拟合、模型修复等流程,生成参数完整的三维数字化模型。基于重构模型可重新绘制工程图纸,适配数控加工、3D打印、模具开模等生产流程,实现老旧壳体构件的批量复刻生产,同时可根据现有设备装配需求,微调壳体局部结构,提升构件的适配通用性。江苏工业3D立体设计方案工业级3D扫描设备结合蓝光技术,实现了微米级的测量精度。

3D扫描技术可实现壳体构件的批量质量抽检作业,适配工业化批量生产的壳体质检需求,提升质检工作的效率与覆盖面。传统壳体质检多采用抽样局部测量方式,能核验少数关键尺寸,无法覆盖整体结构偏差,容易遗漏细微成型瑕疵。3D扫描设备操作流程简便,单次扫描可完成整壳全维度数据采集,短时间内即可完成单构件的完整质检,适配大批量壳体的抽样检测工作。系统可自动生成质检报告,标注壳体偏差位置、误差数值、瑕疵类型,工作人员可快速筛选不合格构件,统计批量生产的瑕疵率与误差分布情况,为生产线工艺调整、参数修正、质量管控提供详实的数据支撑,稳定壳体批量生产的品质稳定性。
工业产品的外观检测环节中,3D扫描替代了大量人工目视检查工作。注塑件脱模后通过传送带进入检测工位,多台固定式3D扫描仪从不同方位同时采集制品表面,一套完整的3D扫描流程用时不超过设备注塑成型周期。系统将此次3D扫描结果与标准参考模型进行逐点比较,自动标记出缩痕、飞边或缺料的位置坐标。对于透明材质或反光强烈的镀铬件,3D扫描前会涂抹显像剂以消除镜面反射造成的噪点,涂抹层的厚度在后续计算中被系统自动扣除。检测记录中保存每一次3D扫描的原始点云文件,便于质量管理人员追溯特定批次产品的尺寸波动情况。当模具经过修整后,首件制品必须通过新一轮3D扫描验证修复效果,只有通过3D扫描确认所有关键尺寸回归规格范围,该模具才允许进入批量生产。除了成品检测,3D扫描也应用于注塑工艺参数的调校,例如通过扫描不同保压压力下的制品变形量,找到使收缩分布均匀的压力设定值。该检测方式与接触式三坐标测量仪形成互补,3D扫描更适用于曲面多变的复杂轮廓,而规则几何特征则由接触式设备进行抽样复核。农业领域尝试用 3D 打印制作灌溉配件、农具零件,根据实际需求灵活调整尺寸。

当大尺寸制品用于装配场合时,尺寸精度比外观美感更为重要。两个部件之间的配合间隙需要控制在零点二毫米以内,否则就会出现装配过紧或过松的问题。3D打印过程中的收缩率是影响精度的主要变量,不同材料在冷却后的收缩比例可以从百分之零点五到百分之二不等。操作者会在设计阶段预留收缩余量,或者在切片软件中设置各向异性缩放因子,分别校正X、Y、Z方向的尺寸偏差。实际装配时,有时需要借助锉刀对连接面进行微修,去除因层纹起伏造成的局部高点。测量工具如游标卡尺和内径千分尺在此阶段频繁使用,每次测量前需要校准归零。如果两个部件来自不同的打印批次,它们的尺寸一致性会受到环境温度差异的影响,因此重要装配件的各部件在同一连续时段内完成打印。装配完成后,检查接缝处的间隙均匀性,如果一侧间隙大于另一侧,说明该部件的某个方向发生了形变,可能需要重新处理该方向的切片参数。3D 打印为汽车维修提供便利,可快速打印稀缺零部件,降低维修等待时间。盐城一站式3D立体设计技术
3D技术通过创建沉浸式虚拟环境,彻底改变了设计与评审流程。连云港专业3D设计
分层厚度直接决定了大尺寸制品的外表质感,数值设定在零点二毫米时,层与层之间的台阶效应不太明显,但3D打印时长会成倍增加。反之,将分层厚度调整到零点五毫米以上,虽然能缩短完成周期,但表面会出现明显的纹理,类似木材的年轮图案。有的应用场合并不在乎这些纹理,比如用于铸造木模的毛坯件,后续还要经过刮腻子和打磨工序。而对于展示用的外观件,操作者则倾向于采用变层厚策略,在曲面区域使用较小的层高,在垂直平面区域使用较大的层高。这种策略依赖于切片软件的高级功能,需要逐层手动编辑参数,操作复杂度随之上升。层厚的变化还会影响挤出头内部的压力值,薄层需要更高的背压来保证材料充填,厚层则需要降低进料速度以避免过度堆积。经验丰富的操作者会在打印前制作一小段测试条,用游标卡尺测量实际厚度与设定值的偏差,再根据偏差反向补偿软件中的流量系数。连云港专业3D设计