商机详情 -
贵州进口螺杆真空泵维修
油路中设置冷却器(换热面积0.5~1m²),控制油温波动≤5℃。磨损监测与故障预警,油液分析,定期检测润滑油铁含量(阈值<50ppm),通过光谱分析判断齿轮磨损程度;振动监测:在齿轮箱轴承座安装加速度传感器,频谱分析中10倍频以上分量超过80dB时预警;每运行5000小时后,拆卸齿轮检测侧隙,磨损量超过0.05mm时需更换齿轮副。齿面胶合,原因:润滑不足或负荷过高,导致齿面金属直接接触;影响:转子同步性破坏,泵腔出现异常噪音,真空度从-0.095MPa骤降至-0.08MPa。断齿故障,原因:冲击载荷或疲劳裂纹扩展,常见于齿轮根部;后果:转子卡死,电机电流激增3倍以上,可能引发联轴器断裂。淄博干式真空泵有限公司深知发展才是硬道理。贵州进口螺杆真空泵维修
容积变化规律:吸气阶段始于转子齿间容积与进气口连通,终于该容积完全脱离进气口。以4:6齿比的螺杆为例,主动转子每旋转一周,单个齿间容积的吸气过程约占120°转角。在此期间,容积从最小值(啮合点位于进气端时)逐渐扩大至较大值(两转子齿顶与泵壳形成较大空间时),容积变化率与转子转速、型线参数直接相关。压力与温度变化:吸气腔内压力随容积扩大而降低,接近进气口压力(通常为大气压或系统压力)。由于气体流入过程近似等温膨胀,腔内温度波动较小,但高速旋转时转子与气体的摩擦会导致局部温升(约5-10℃),需通过泵体冷却系统控制。内蒙古螺杆真空泵厂家淄博干式真空明白,只有科技含量再上一个新的台阶,才能在日趋发展的市场中占有一席之地。
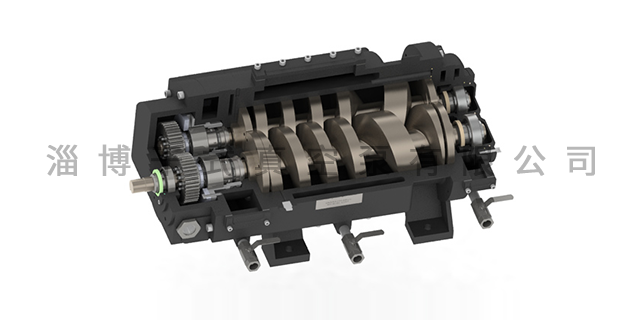
同步齿轮在运行过程中,将主动螺杆的旋转运动精确地传递给从动螺杆,使两根螺杆能够按照预定的速比进行反向旋转。这种精确的同步传动对于螺杆真空泵的正常运行至关重要。如果同步齿轮出现磨损、损坏或安装不当,可能会导致螺杆转子之间的相位关系失调,从而引发转子碰撞、泵体卡死等严重故障,不*会损坏设备,还会影响整个真空系统的正常运行。轴承是螺杆真空泵中支撑螺杆转子旋转的关键部件,它能够承受螺杆转子在高速旋转过程中产生的径向力和轴向力,保证转子的旋转精度和稳定性。螺杆真空泵中常用的轴承类型包括深沟球轴承、角接触球轴承和圆柱滚子轴承等。
制造精度对同步性的影响:1.齿形误差(ff):影响啮合线连续性,需控制在5μm以内;2.齿向误差(Fβ):导致载荷分布不均,需通过磨齿工艺控制在8μm以内;3.周节累积误差(Fp):影响传动比稳定性,全齿圈误差需<15μm。(二)安装与调整技术1.轴向定位调整,通过轴承端盖与泵体间的垫片(厚度0.01~0.1mm)调整齿轮轴向间隙,确保转子与泵腔的轴向密封;2.中心距校准,采用精密量棒与千分表测量齿轮副中心距,偏差超过±0.03mm时需修正轴承座安装面;热装工艺:齿轮与轴采用过盈配合(过盈量0.01~0.03mm),加热齿轮至120℃套装,避免装配偏心。3.侧隙优化方法,动态侧隙检测:通过百分表撬动齿轮,实测侧隙需符合设计值(如0.08~0.12mm);误差补偿:当侧隙不足时,可通过研磨齿面或更换偏心轴套调整。淄博干式真空将进一步扩大生产规模,加强企业内部管理,加大科研开发力度。
单头螺杆转子是指螺杆上只有一条螺旋槽的转子结构。这种转子的螺旋线在螺杆上环绕一周,其结构相对简单,制造工艺相对容易掌握。单头螺杆转子在运行过程中,气体在螺旋槽内的流动路径相对单一,气体的压缩过程较为平稳。在一些对抽气速度要求不高,但对气体压缩过程稳定性要求较高的场合,单头螺杆转子能够发挥出较好的性能。多头螺杆转子是指螺杆上具有两条或两条以上螺旋槽的转子结构。与单头螺杆转子相比,多头螺杆转子的螺旋线更为复杂,气体在螺杆槽内的流动路径增多。多头螺杆转子的设计可以在相同的螺杆尺寸和转速下,增加气体的吸入量和排出量,从而提高螺杆真空泵的抽气速度。淄博干式真空以优良的品质、束越的特性和完善的售后服务体系,得到客户的认可和支持!黑龙江变螺距螺杆真空泵定做
淄博干式真空拥有一站式服务产品体系的团队:团结合作、敬业尽责、共同超越企业使命!贵州进口螺杆真空泵维修
在螺杆转子的制造过程中,高精度的加工设备和先进的加工工艺是确保间隙合理的基础。目前,螺杆转子的加工普遍采用五轴联动数控机床,这种设备能够实现对复杂型线的精确加工,保证转子的尺寸精度和表面质量。在加工过程中,对刀具的选择、切削参数的设置都有严格要求。刀具的磨损会直接影响转子的加工精度,因此需要定期更换刀具,并对刀具的磨损情况进行实时监测。同时,合理控制切削速度、进给量等参数,能够减少加工过程中产生的热变形和残余应力,保证转子的尺寸稳定性。加工完成后,还需运用高精度的测量仪器,如三坐标测量仪,对转子的各项尺寸进行精确测量,确保其尺寸精度符合设计要求。贵州进口螺杆真空泵维修