商机详情 -
黑龙江防腐螺杆真空泵厂家
联轴器作为连接电机和螺杆转子的中间部件,起到传递扭矩和补偿两轴之间相对位移的作用。由于电机轴和螺杆转子轴在安装过程中很难做到完全同心,同时在运行过程中还可能会受到振动、热膨胀等因素的影响而产生相对位移,因此联轴器需要具备一定的补偿能力。常用的联轴器类型包括弹性套柱销联轴器、膜片联轴器等。弹性套柱销联轴器通过弹性套的弹性变形来补偿两轴之间的相对位移,同时能够吸收振动和缓冲冲击,具有结构简单、成本低的优点;膜片联轴器则是利用金属膜片的弹性变形来实现两轴之间的扭矩传递和位移补偿,它具有无磨损、无需润滑、传动精度高、可靠性强等优点,适用于高速、高精度的传动场合,在螺杆真空泵中得到了广泛应用。淄博干式真空泵有限公司深知发展才是硬道理。黑龙江防腐螺杆真空泵厂家
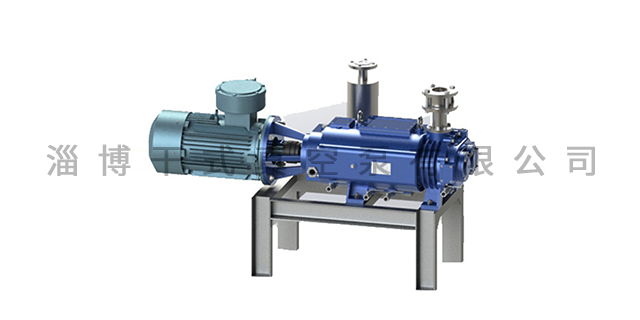
在螺杆转子的制造过程中,采用高精度的加工设备和先进的加工工艺,严格控制转子的尺寸精度、形位公差和表面粗糙度。例如,使用五轴联动数控机床进行加工,确保转子的齿形误差在±0.01mm以内,表面粗糙度Ra≤0.4μm。高精度的转子能够减少不平衡质量,降低旋转时的振动和噪音。同时,对转子进行动平衡检测和校正,将不平衡量控制在极小范围内,一般要求剩余不平衡量不超过5g·mm/kg。选用高精度的同步齿轮,如精度等级达到ISO6级以上的齿轮。优化齿轮的齿形设计,采用斜齿轮或人字齿轮替代直齿轮,斜齿轮和人字齿轮在啮合过程中,重合度较大,能够减少齿间的冲击和振动,降低噪音。合理调整齿轮的啮合间隙,一般将啮合间隙控制在0.05-0.15mm之间,避免因间隙过大或过小导致的振动和噪音。河北钛材螺杆真空泵定制淄博干式真空泵有限公司在职人员具有十多年的真空行业从业经验。
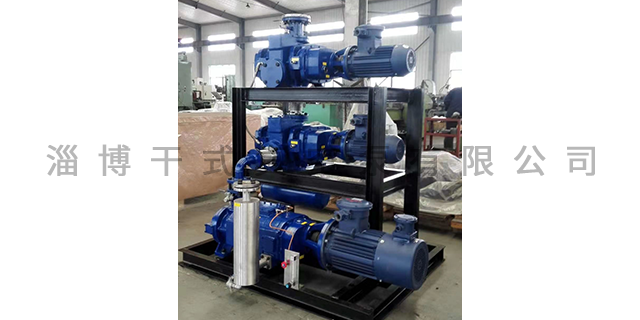
填料密封则是将填料(如石棉盘根、聚四氟乙烯填料等)填充在轴与泵体之间的密封腔内,通过压盖的压紧力使填料变形,从而实现密封。填料密封成本较低,但容易产生磨损,需要定期更换填料,且密封性能相对不稳定,在现代螺杆真空泵中的应用逐渐减少。电机是螺杆真空泵的动力来源,它通过联轴器将旋转动力传递给螺杆转子,驱动螺杆转子高速旋转。螺杆真空泵所选用的电机类型通常根据泵的功率、转速和工作要求来确定。一般来说,中小型螺杆真空泵常采用三相异步电动机,这种电机具有结构简单、运行可靠、维护方便、成本较低等优点,能够满足大多数工况下的工作要求。对于一些对转速控制精度要求较高的螺杆真空泵,会采用变频调速电机,通过调节电机的转速来实现对真空泵抽气速度的精确控制,以适应不同的工艺需求。
工作介质与环境因素:气体物理性质,分子量越大,气体密度越高,压缩时耗功增加,抽气能力下降。处理N₂(分子量28)比处理H₂(分子量2)时,抽速降低约40%。含尘气体(如半导体工艺中的硅粉)会加速转子磨损,使间隙扩大,3个月内抽气效率可下降15%-20%。环境条件,环境温度超过40℃时,冷却系统散热效率下降,泵腔温升加剧;海拔高于1000m时,大气压力降低,入口气体密度减小,抽气能力同比下降约10%。制造与装配工艺,加工精度,转子齿面粗糙度(Ra≤0.8μm)影响气体边界层流动,粗糙度过高会增加摩擦阻力,导致抽速下降5%-8%。螺杆螺距误差超过±0.02mm时,压缩腔容积变化不规则,产生气流脉动,效率波动幅度可达10%。淄博干式真空定期组织全员培训,提高员工的管理、技能水平。
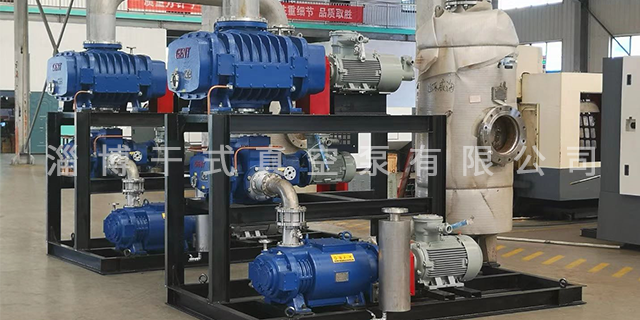
水环与叶轮轮毂之间形成一个月牙形空间,被分成多个小腔室。当叶轮旋转时,小腔室的容积周期性地变化,在吸气侧,小腔室容积逐渐增大,压力降低,气体从进气口被吸入;在排气侧,小腔室容积逐渐减小,气体被压缩并通过排气口排出。螺杆真空泵与水环式真空泵相比,具有不同。在极限真空度方面,螺杆真空泵极限真空度高,单泵可由大气压直接抽至1Pa(绝压)的真空度,安装简单方便,连接管道少,泄漏点少;而水环式真空泵的极限真空度较低,一般只能达到2000Pa,若要获得更高真空度,需与多级罗茨式真空泵或多级蒸汽喷射泵串联,这使得系统结构复杂,连接泄漏点增多,容易出现故障。淄博干式真空拥有一站式服务产品体系的团队:团结合作、敬业尽责、共同超越企业使命!陕西钛材螺杆真空泵厂家
淄博干式真空拥有完善的管理体系,统一对品质信息的共享、指导、监督、监控进行管理。黑龙江防腐螺杆真空泵厂家
制造精度对同步性的影响:1.齿形误差(ff):影响啮合线连续性,需控制在5μm以内;2.齿向误差(Fβ):导致载荷分布不均,需通过磨齿工艺控制在8μm以内;3.周节累积误差(Fp):影响传动比稳定性,全齿圈误差需<15μm。(二)安装与调整技术1.轴向定位调整,通过轴承端盖与泵体间的垫片(厚度0.01~0.1mm)调整齿轮轴向间隙,确保转子与泵腔的轴向密封;2.中心距校准,采用精密量棒与千分表测量齿轮副中心距,偏差超过±0.03mm时需修正轴承座安装面;热装工艺:齿轮与轴采用过盈配合(过盈量0.01~0.03mm),加热齿轮至120℃套装,避免装配偏心。3.侧隙优化方法,动态侧隙检测:通过百分表撬动齿轮,实测侧隙需符合设计值(如0.08~0.12mm);误差补偿:当侧隙不足时,可通过研磨齿面或更换偏心轴套调整。黑龙江防腐螺杆真空泵厂家