商机详情 -
永嘉铁件电镀加工
除锈处理锌合金表面的锈迹、氧化皮需通过酸洗去除,但锌合金中的锌、铝元素均为两性金属,在强酸、强碱中极易溶解,因此酸洗液需严格控制酸度与处理时间。常用酸洗液为稀盐酸与缓蚀剂的混合液,盐酸浓度控制在5%以下,加入乌洛托品等缓蚀剂,减少酸对基体的腐蚀,处理时间不超过30秒,酸洗后需立即用流动清水冲洗,避免残留酸液腐蚀基体。活化处理活化是前处理的一道关键工序,其重心作用是去除锌合金表面的极薄氧化膜,同时在基体表面形成微观粗糙结构,暴露新鲜金属表面,从而提升镀层的结合力。电镀加工是通过电解原理在金属或非金属表面沉积金属层,以改善材料性能的表面处理技术。永嘉铁件电镀加工
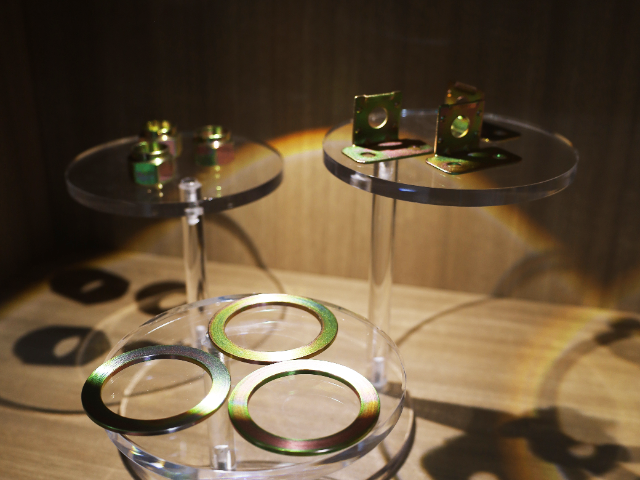
镀锌分为碱性镀锌、酸性氯化钾镀锌两大主流体系。碱性镀锌分散能力***,复杂工件深凹部位镀层均匀,但是生产温度偏高;酸性氯化钾镀锌电流效率高,沉积速度快,光亮性好,生产能耗更低,是紧固件、五金支架、冲压件优先工艺。镀锌之后通常需要配套钝化处理,常见蓝白钝化、彩色钝化、黑色钝化、军绿色钝化。钝化膜可以大幅提升镀锌层耐腐蚀性,钝化膜本身还可以带来不同外观效果。另外还有封闭处理,进一步封堵钝化膜微孔,延长盐雾测试时长。镀锌普遍用于标准件、汽车底盘小件、电力金具、货架构件、农机配件等碳钢工件防腐。缺点是镀锌层硬度不高,耐磨性能一般,不适合高摩擦工况。浙江环保电镀加工公司塑料电镀需先进行化学镀铜打底,使非导电材料具备导电性后再进行常规电镀。
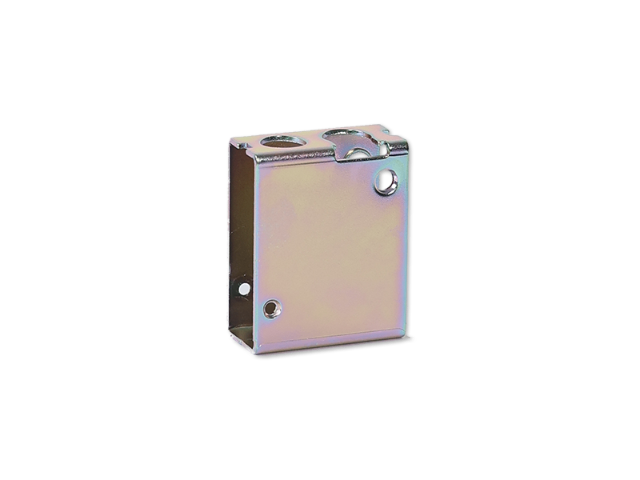
企业采购电镀加工件,不能只对比单价,需要综合评估工艺方案、工厂资质、品质稳定性、交付能力、环保合规性。1.根据工件工况选择镀层。优先明确核心需求:是防腐、耐磨、导电还是装饰。防腐优先镀锌、锌镍合金;耐磨轴类选硬铬;电子端子优先镀锡、镀银;装饰件选用铜镍铬组合。不要盲目选用高成本镀层,造成浪费;也不能选用防护能力不足镀层,导致产品提前失效。2.评估基材材质。碳钢、不锈钢、铝合金、铜合金基材电镀前处理差异巨大,铝合金电镀难度远高于普通碳钢,需要确认加工厂是否具备对应材质成熟工艺。高强度钢工件,务必确认工厂具备除氢工艺,规避氢脆断裂风险。
前处理的重心是去除基体表面油污、氧化皮、毛刺等缺陷,确保镀层与基体良好结合,主要包括:机械处理:通过磨光、抛光、喷砂等工艺,使基体表面达到规定的平整度与粗糙度;脱脂除油:采用有机溶剂脱脂、化学脱脂或电化学脱脂,去除表面油污;酸洗除锈:用盐酸、硫酸等酸液去除金属基体表面的氧化层与锈蚀物;活化处理:通过弱酸或特用活化剂处理,使基体表面形成活化层,增强镀层附着力。根据镀层功能与基体类型,电镀工艺分为单层电镀、多层电镀、合金电镀等。操作中需严格控制电流密度、温度、pH值、沉积时间等参数,同时通过循环过滤、连续补加电解液维持成分稳定。例如,装饰性镀铬需先镀底层镍,再镀光亮铬;功能性镀锌需控制镀层厚度(5-20μm),确保耐腐蚀性。在电镀过程中,锌镍合金以共沉积的方式形成镀层,这种独特的沉积方式使得镀层具有优异的结合力,不易剥落。
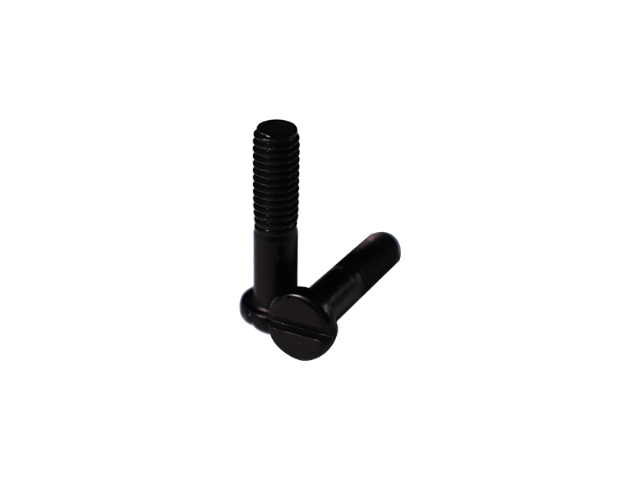
电镀作为表面工程领域重心工艺之一,依托电化学原理在工件基体表面沉积一层金属或合金镀层,以此改善金属零部件的防腐性能、耐磨性能、导电导热性、装饰外观以及特殊功能特性。历经百年发展,电镀加工已经广泛应用于机械制造、汽车工业、电子电气、新能源装备、五金紧固件、航空航天、医疗器械等众多领域。随着国内制造业转型升级、环保政策持续收紧以及新能源产业爆发式增长,电镀行业正在从传统粗放加工模式,逐步向绿色化、智能化、精密化、低污染方向转型。适配碳钢、铸铁等多种金属材质,加工兼容性强,应用场景多。电镀加工价格
采用锌镍合金电镀加工可以提高产品的市场竞争力,满足客户对产品耐腐蚀性和外观质量的更高要求。永嘉铁件电镀加工
镀锌电镀的防腐价值,重心在于锌的牺牲阳极特性。从电极电位来看,锌的标准电极电位(-0.76V)远低于铁(-0.44V)、钢等常用基材的电极电位。当镀锌层与基材形成电化学回路,且镀层存在破损或孔隙,暴露在腐蚀介质中的锌会作为阳极优先发生氧化反应,不断溶解**,而基材则作为阴极受到保护,避免被氧化腐蚀。这种保护机制与单纯的物理隔离防护有着本质区别。即使镀层因划伤、磨损出现局部破损,锌的牺牲阳极作用仍能持续保护基材,不会像油漆、塑料等覆盖层那样,一旦破损便失去防护能力。同时,锌在氧化过程中会生成致密的氧化膜,进一步减缓腐蚀速率,双重防护机制共同提升了金属制品的耐腐蚀性能,这也是镀锌电镀广泛应用于户外、潮湿等严苛环境的重心原因。永嘉铁件电镀加工