商机详情 -
浙江电镀加工
基材预处理是镀锌电镀的首要环节,重心目标是去除基材表面的油污、氧化皮、锈蚀、杂质等,同时调整表面粗糙度,提升镀层与基材的结合力。若预处理不到位,会导致镀层结合力差、起泡、脱落,甚至出现***、漏镀等缺陷,直接影响产品的防腐性能和使用寿命。脱脂是预处理的第一步,主要去除基材表面的油污、油脂和有机杂质。根据油污类型和基材特性,常用的脱脂方法包括化学脱脂、电化学脱脂和超声波脱脂。化学脱脂利用碱性溶液的皂化、乳化作用,分解油脂,适用于大多数金属基材,操作简单、成本较低;电化学脱脂通过电解产生的氢气和氧气气泡的机械搅拌作用,剥离油污,脱脂效率高、效果彻底,尤其适用于形状复杂的工件;超声波脱脂则借助超声波的空化效应,强化脱脂效果,可有效去除工件表面微小缝隙中的油污,常与化学脱脂结合使用,提升脱脂质量。镀后处理完善,支持彩钝、黑钝、白钝多种表面效果。浙江电镀加工
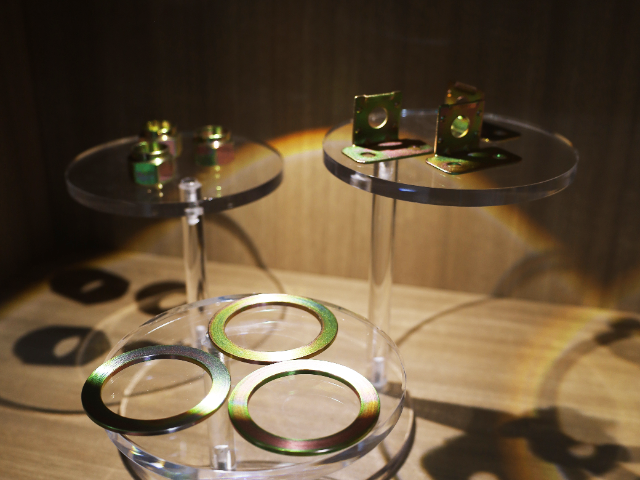
功能性镀层以满足特殊性能需求为重心,主要包括镀铬、镀锡、镀金等类型。(1)镀铬镀铬层硬度可达HV800-1000,耐磨性优异,且外观呈光亮银白色,常用于需要耐磨、高装饰性的场景,如汽车门把手、机械零件等。镀铬分为装饰铬与硬铬,装饰铬厚度较薄,侧重外观与轻度防护;硬铬厚度较厚,侧重提升耐磨性,可根据需求选择。(2)镀锡镀锡层具有良好的导电性与焊接性能,且化学性质稳定,常用于电子行业的锌合金接插件、端子等部件,可提升导电稳定性与焊接可靠性,厚度通常控制在5-15微米。(3)镀金镀金层化学稳定性极强,接触电阻低,主要用于电子产品的导电触点,可有效提升导电性能与耐腐蚀性,但成本较高,只用于对性能要求较高的场景。5重心工艺参数控制锌合金电镀的工艺参数直接影响镀层的质量、性能与生产效率,需对镀液成分、电流密度、温度、pH值等参数进行精细管控,确保工艺的稳定性与一致性。永嘉环保电镀加工航空领域采用高磷化学镀镍,其非晶态结构具有优异的耐蚀性和均匀沉积能力。
镍系镀层是锌合金电镀中应用较普遍的镀层体系,凭借优异的防护性与装饰性,覆盖了绝大多数日常应用场景。(1)暗镍底层暗镍又称半光亮镍,结晶细致、内应力较低,与锌合金基体的结合力优异,且孔隙率低,可有效阻挡腐蚀介质的渗透,主要作为底层镀层使用,厚度通常控制在5-10微米,是锌合金电镀的基础底层之一。(2)亮镍面层亮镍的外观呈银白色,具有优异的装饰性,且硬度适中、耐磨性较好,可直接作为装饰层,也可与其他镀层搭配使用。亮镍层内应力较高,厚度不宜过大,通常控制在10-20微米,若作为面层使用,可搭配钝化工艺进一步提升耐蚀性。(3)多层镍体系对于耐蚀性要求较高的产品,可采用双层镍或三层镍体系。双层镍由半光亮镍底层与亮镍面层组成,两层的含硫量存在差异,在腐蚀介质中形成微电池,使腐蚀发生在镀层内部,避免基体被腐蚀,耐蚀性较单层镍提升1-2倍。三层镍则增加了高硫镍中间层,进一步优化腐蚀路径,耐蚀性更优,适用于汽车配件、户外五金等对耐蚀性要求高的场景。
在3C电子领域,锌合金被用于制作手机中框、智能穿戴外壳;在汽车工业中,锌合金压铸件广泛应用于门把手、内饰支架等部件;在五金装饰领域,锌合金可制备成各类家具配件、工艺摆件,市场需求量持续增长。然而,锌合金的化学性质较为活泼,在潮湿、酸碱环境中易发生氧化腐蚀,表面出现白锈、斑点,不只影响外观,还会降低零件的结构强度,缩短使用寿命。因此,必须通过表面处理工艺提升其防护性能,其中电镀因防护效果优异、装饰性强、工艺成熟,成为锌合金表面处理的主流技术。汽车连接器采用选择性电镀,在接触区域沉积金或钯合金确保导电可靠性。
盐雾试验是将工件置于盐雾试验箱中,模拟海洋或工业大气环境,通过观察工件出现锈蚀的时间,评定镀层的耐蚀性,是户外产品较常用的耐蚀性检测方法,一般要求中性盐雾试验时间不低于96小时,产品甚至要求达到数百小时以上;湿热试验则是模拟高温高湿环境,检测镀层在潮湿环境中的耐蚀性,适用于室内潮湿环境使用的产品;腐蚀失重试验则是将工件浸泡在腐蚀介质中,一定时间后测量工件失重,计算腐蚀速率,评估耐蚀性,适用于实验室精细检测。外观检测是较直观的质量检测环节,主要检查镀层是否存在***、麻点、毛刺、起泡、脱落、色泽不均等缺陷,通过目视或借助放大镜观察,确保镀层外观平整、光亮、色泽均匀,符合产品的外观要求。外观检测贯穿于电镀全过程,从预处理到后处理,每个环节都需关注外观质量,及时发现并解决缺陷问题。脉冲反镀技术通过周期性反向电流去除毛刺,***提升镀层表面光洁度。浙江锌合金电镀加工加工厂家
采用规范镀锌工艺,镀层附着牢固,不易脱落,满足各类工件防护加工需求。浙江电镀加工
耐蚀性检测耐蚀性是衡量镀层防护性能的重心指标,常用的检测方法包括中性盐雾测试、铜加速醋酸盐雾测试、循环腐蚀测试等。中性盐雾测试是较常用的检测方法,将工件置于盐雾试验箱中,以5%的氯化钠溶液为介质,温度控制在35℃,连续喷雾,根据产品标准确定测试时间,观察工件表面是否出现腐蚀点、白锈等现象。锌合金镀镍产品的中性盐雾测试时间通常为72-96小时,具体要求根据产品应用场景确定。铜加速醋酸盐雾测试的腐蚀速率更快,可更快速地评估镀层的耐蚀性,测试介质为氯化钠、醋酸、氯化铜的混合液,温度控制在50℃,测试时间通常为24-48小时,适用于对耐蚀性要求较高的产品。循环腐蚀测试模拟自然环境中的腐蚀条件,包括喷雾、干燥、静置等多个循环,测试结果更贴近实际使用场景,适用于户外产品的质量检测。浙江电镀加工