商机详情 -
浙江锌镍合金电镀加工镀锌镍合金
电镀液成分直接影响镀层质量,需根据合金类型调整配方:锌镍合金:主盐为硫酸锌(200—250g/L)和硫酸镍(50—80g/L),络合剂采用柠檬酸钠(与硫酸镍摩尔比1.1:1),pH值控制在4.5—5.5;锌铁合金:以氯化锌(150—200g/L)和氯化亚铁(10—20g/L)为主盐,添加氯化铵(50—100g/L)作为导电盐,温度维持在25—35℃;脉冲电镀技术:通过调节电流脉冲频率(100—1000Hz)和占空比(30%—70%),可实现镀层厚度均匀性±5μm以内,适用于精密电子元件。锌合金电镀加工作为连接材料科学与表面工程的桥梁,正通过工艺创新与质量控制不断突破性能极限。从汽车零部件的极端耐蚀需求,到电子产品的微米级精度要求,锌合金电镀以其独特的优势持续赋能制造。未来,随着新材料、智能化技术的深度融合,锌合金电镀将向更高性能、更环保、更智能的方向迈进,为全球工业升级提供关键支撑。电流密度是关键参数,过高会导致镀层粗糙,过低则效率低下且可能产生烧焦现象。浙江锌镍合金电镀加工镀锌镍合金
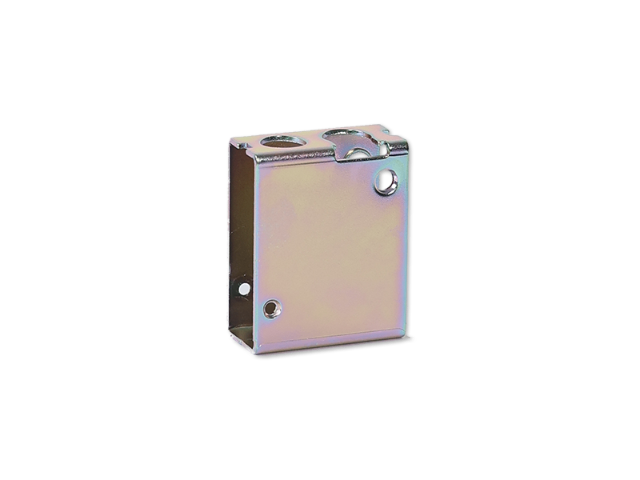
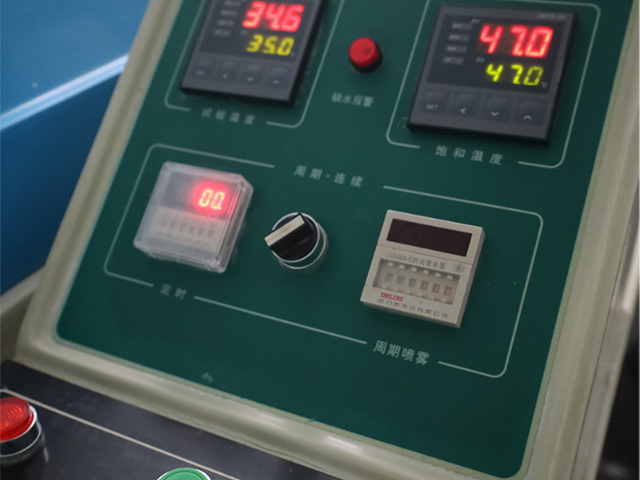
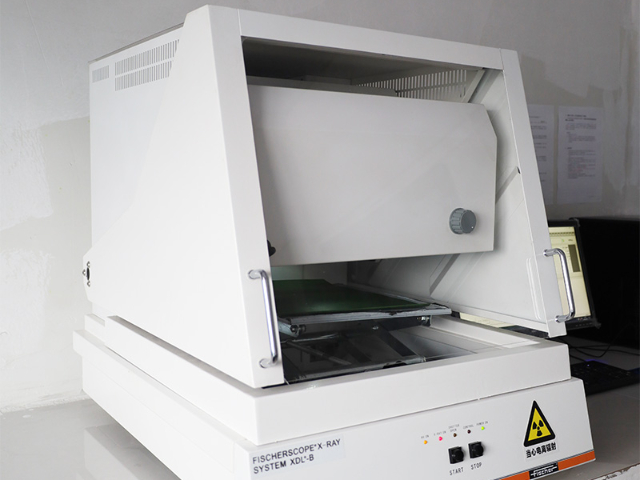
锌合金组合镀层具有明显的叠加效应,对提高防护性、减薄镀层、节约金属、降低成本等具有重要意义。通过研究不同合金组合的镀层性能,如合金与锌镀层组合、不同合金组合、二元合金和三元合金组合等,可以充分发挥各种合金的优势,实现镀层性能的优化。例如,日本研究人员对Zn-15%Fe和Zn-11%Ni双层镀进行研究,结果表明,其厚度可比单层锌减少一半,且耐蚀性大幅度提高。随着科技的不断进步,智能化控制技术在锌合金电镀中的应用越来越普遍。通过引入自动化温控系统、X射线荧光光谱仪等先进设备,可以实现对镀液温度、成分和镀层厚度的实时监测和精确控制。例如,自动化温控系统能够根据电镀工艺的要求,自动调节镀液的温度,确保电镀过程的稳定性。X射线荧光光谱仪则可以快速准确地分析镀层的成分,为工艺调整提供科学依据。锌镍合金电镀加工公司工艺流程简洁,加工效率稳定,可满足批量与单件工件的镀锌加工需求。
对于表面有铁锈、氧化皮的钢铁工件,需进行除锈处理,常用方法包括:盐酸除锈:盐酸具有较强的溶解铁锈和氧化皮的能力,反应速度快,适合中轻度锈蚀的工件,处理温度室温至 40℃,时间 3-10 分钟。盐酸除锈后工件表面易产生 “过腐蚀”(表面粗糙),需添加缓蚀剂抑制腐蚀;硫酸除锈:硫酸的除锈能力略低于盐酸,但稳定性好,可在较高温度(50-80℃)下使用,适合重度锈蚀或氧化皮较厚的工件,处理时间 5-15 分钟,同样需添加缓蚀剂;磷酸除锈:磷酸的除锈速度较慢,但腐蚀性温和,除锈后会在工件表面形成一层薄薄的磷酸盐转化膜,起到初步的防锈作用,适合精密零件或对表面粗糙度要求较高的工件;喷砂 / 抛丸除锈:对于氧化皮极厚、锈蚀严重的工件,可采用喷砂(压缩空气带动石英砂、氧化铝砂等磨料冲击工件表面)或抛丸(机械离心力带动钢丸、铁丸冲击工件表面)的物理方法除锈,不*能去除锈蚀和氧化皮,还能提高工件表面粗糙度,增强镀层附着力,但会产生粉尘污染,需配备除尘设备。除锈后需立即进行漂洗,避免工件表面再次氧化生锈。
电镀本质属于电沉积过程,重心设备包含直流电源、阳极、阴极、电镀槽以及配套的电镀液。电镀加工时,将待加工金属工件固定在阴极,镀层金属或者惰性材料放置在阳极,阴阳极共同浸没在含有目标金属离子的电镀溶液当中。当接通直流电源后,溶液内部发生电化学反应:阳极发生氧化反应,若为可溶性阳极,镀层金属失去电子变成金属离子持续补充进镀液;若是惰性阳极,则是溶液中的阴离子发生氧化。阴极发生还原反应,镀液中的金属离子得到电子,在工件基体表面逐步还原析出,形成均匀、致密的金属镀层。机械制造领域,许多精密机械零件通过锌镍合金电镀加工来提高耐磨性和耐腐蚀性,保证机械的精度和稳定性。
镀铜很少单独作为较终防护镀层,大多作为底层中间镀层。铜镀层延展性好,填充能力强,可以填平工件表面微小划痕与缺陷,提升工件表面平整度。镀铜分为酸性光亮镀铜、碱性焦磷酸镀铜。碱性镀铜分散能力强,适合钢铁件打底;酸性光亮铜沉积速度快,整平效果突出,是塑胶电镀、多层金属电镀优先中间层。镀铜也有功能性用途:铜导电性能优异,部分母线、导电端子会选择性镀铜提升导电能力。但铜镀层容易氧化变色,防腐能力弱,所以镀铜工件表面一般还需要叠加镍、铬、锡等外层镀层。镀锌电镀可有效隔绝空气、水分,延缓工件氧化,延长使用周期。洞头区镀锌电镀加工加工厂家
严格把控电镀环节,减少镀层瑕疵,保障每一件工件的加工一致性。浙江锌镍合金电镀加工镀锌镍合金
常见的杂质包括金属杂质和有机杂质,金属杂质可通过电解处理去除,利用杂质金属与锌的电极电位差异,在低电流密度下使杂质金属优先沉积在阴极,从而净化电镀液;有机杂质则可通过活性炭吸附、过滤等方式去除,定期对电镀液进行净化处理,维持电镀液的纯净度。温度控制对电镀液的稳定性和镀层质量至关重要,电镀过程中,电流通过会产生热量,导致电镀液温度升高,需通过冷却系统将温度控制在工艺范围内。不同电镀工艺的温度要求不同,碱性无氰镀锌液温度一般控制在20-30℃,酸性无氰镀锌液温度控制在15-30℃,温度过高会导致添加剂分解、镀层结晶粗大,温度过低则会影响沉积速度和镀层均匀性。定期净化是电镀液维护的重要手段,随着电镀生产的持续进行,电镀液中会不断积累杂质和老化产物,定期对电镀液进行彻底净化,包括沉淀、过滤、电解处理等,可有效去除积累的杂质,恢复电镀液的性能,延长电镀液的使用寿命,降低生产成本。浙江锌镍合金电镀加工镀锌镍合金