商机详情 -
温州锌镍合金电镀加工加工厂家
除锈环节旨在去除基材表面的氧化皮、锈蚀和焊渣,常用的方法有机械除锈和化学除锈。机械除锈包括喷砂、抛丸、打磨等,通过物理作用去除表面锈蚀,适用于大型工件或表面锈蚀严重的基材,能同时调整表面粗糙度,提升镀层结合力;化学除锈则利用酸溶液与氧化物的反应,溶解锈蚀和氧化皮,常用的酸液包括盐酸、硫酸、磷酸等,具有效率高、对复杂工件处理效果好的优势,但需严格控制酸液浓度、温度和处理时间,避免过腐蚀损伤基材,处理后还需进行中和、清洗,去除残留酸液。适配碳钢、铸铁等多种金属材质,加工兼容性强,应用场景多。温州锌镍合金电镀加工加工厂家
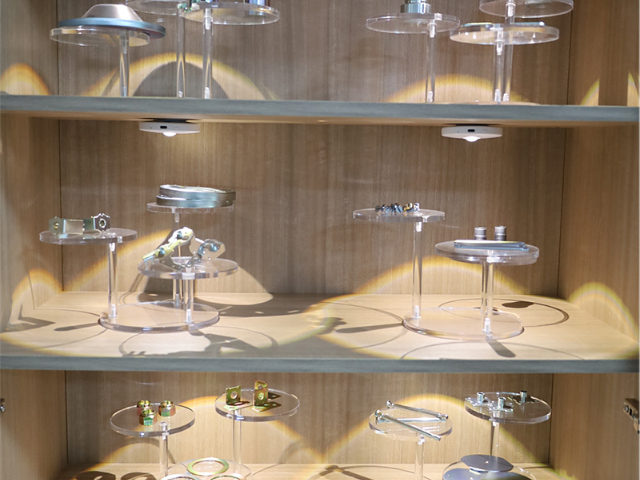
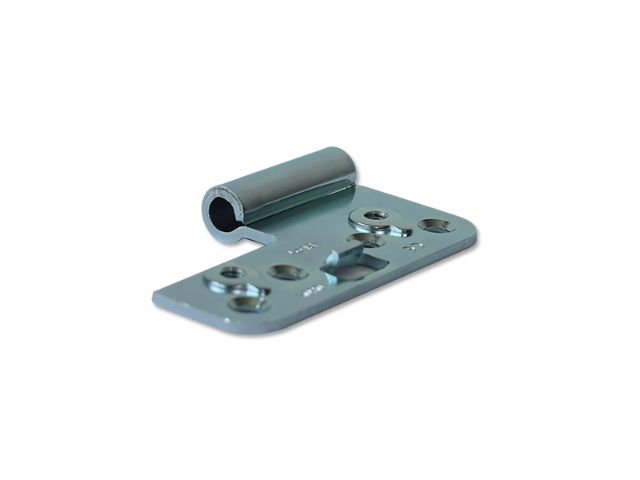
在高层建筑中,镀锌处理的钢结构件能抵御潮湿空气的侵蚀,避免因腐蚀导致的结构强度下降,保障建筑的安全性和耐久性。建筑五金件是建筑的重要组成部分,包括门窗配件、幕墙连接件、紧固件等,这些五金件虽体积小,但对建筑的整体功能和安全性至关重要。采用镀锌电镀处理的五金件,不只具备优异的防腐性能,还能通过钝化处理获得不同的外观色泽,满足建筑的装饰需求。例如,门窗的合页、锁具、滑轨等配件,经过镀锌处理后,能长期保持顺畅运作,避免因锈蚀导致卡顿、失效,保障门窗的正常使用;幕墙的连接螺栓、锚固件等,镀锌处理能有效防止锈蚀,确保幕墙结构的稳固,抵御强风等外力作用。此外,在基建工程中,输电铁塔、通信塔、路灯杆等户外设施,也普遍采用镀锌电镀处理。这些设施长期暴露在户外,面临复杂的自然环境,镀锌层能为其提供可靠的防护,减少锈蚀带来的安全隐患,降低维护成本,保障电力、通信等基础设施的稳定运行。鹿城区锌镍合金电镀加工三价蓝白封闭脉冲反镀技术通过周期性反向电流去除毛刺,***提升镀层表面光洁度。
前处理是电镀成功的关键,需通过多道工序彻底清理基材表面杂质:机械整平:采用白棉布磨轮(粘附金刚砂粒)进行轻柔抛光,避免破坏锌合金压铸件的致密层。例如,汽车轮毂电镀前需通过振动磨光(频率10—50Hz,振幅0.8—6.4mm)消除表面毛刺;化学除油:使用弱碱性溶液(磷酸钠20—30g/L、碳酸钠10—20g/L)在50—60℃下处理1—2分钟,防止强碱腐蚀富铝相;酸洗活化:采用氢氟酸(10—15mL/L)+硼酸(3—5g/L)混合液室温浸蚀20—30秒,去除氧化膜的同时避免基体过腐蚀。
钝化处理通常采用浸渍或喷淋的方式,将工件浸入钝化液中,通过化学反应在镀层表面形成钝化膜,处理后需进行清洗、干燥,确保钝化膜的完整性。除氢处理主要针对高强度钢、弹簧钢等对氢脆敏感的基材。在电镀过程中,阴极表面会产生少量氢气,部分氢原子会渗入基材内部,导致基材氢脆,在后续使用过程中可能发生脆性断裂,严重影响产品安全性。除氢处理通过将工件置于一定温度的烘箱中保温,使渗入基材内部的氢原子扩散逸出,消除氢脆隐患。除氢温度和时间需根据基材材质、厚度和电镀工艺确定,一般温度控制在180-220℃,保温时间2-4小时,确保除氢效果达标。着色处理则是为满足产品的外观需求,通过化学或物理方法,使镀锌层呈现不同的颜色,提升产品的装饰性。除了钝化处理带来的自然色泽,还可通过染色、涂覆有机涂层等方式,实现更丰富的色彩效果,适用于家电、装饰件、工艺品等产品,满足市场对产品外观多样化的需求。严格控制电镀参数,镀层厚度均匀,外观平整,符合常规工件加工标准。
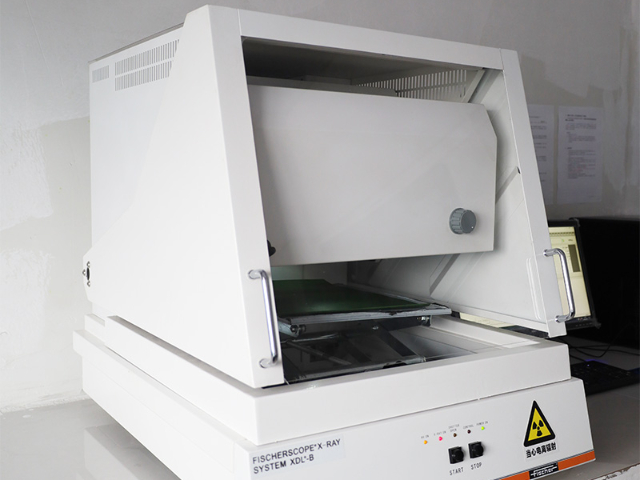
镀锌电镀加工的质量管控,贯穿于整个工艺流程,重心在于对关键环节的技术要点进行精细把控,从设备、工艺、检测等多个维度,保障镀层质量的稳定性和一致性,满足产品的设计要求和使用需求。电镀液的维护与管理:工艺稳定的重心电镀液是镀锌电镀的重心载体,其成分稳定性、纯净度直接决定了镀层质量。电镀液的维护与管理,是保障工艺稳定的关键,重心工作包括成分监测、杂质控制、温度控制和定期净化。成分监测是电镀液管理的基础,需定期检测电镀液中主盐浓度、络合剂含量、添加剂浓度和pH值等关键指标,根据检测结果及时补充消耗的成分,确保各成分处于工艺规定的范围内。例如,锌酸盐镀锌液需定期检测锌离子浓度和氢氧化钠浓度,氯化钾镀锌液需监测氯化钾、氯化锌浓度和pH值,避免因成分失衡导致镀层质量波动。杂质控制是保障镀层质量的重要环节,电镀液中的杂质主要来自基材溶解、阳极泥、添加剂分解和外界污染,杂质积累会导致镀层出现***、毛刺、发花、结合力下降等缺陷。加工过程符合环保规范,镀层无毒无害,适合各类民用、工业工件处理。瑞安电镀加工价格
电镀行业正朝着绿色制造方向发展,推广无铬钝化、水性涂料等清洁生产技术。温州锌镍合金电镀加工加工厂家
盐雾试验是将工件置于盐雾试验箱中,模拟海洋或工业大气环境,通过观察工件出现锈蚀的时间,评定镀层的耐蚀性,是户外产品较常用的耐蚀性检测方法,一般要求中性盐雾试验时间不低于96小时,产品甚至要求达到数百小时以上;湿热试验则是模拟高温高湿环境,检测镀层在潮湿环境中的耐蚀性,适用于室内潮湿环境使用的产品;腐蚀失重试验则是将工件浸泡在腐蚀介质中,一定时间后测量工件失重,计算腐蚀速率,评估耐蚀性,适用于实验室精细检测。外观检测是较直观的质量检测环节,主要检查镀层是否存在***、麻点、毛刺、起泡、脱落、色泽不均等缺陷,通过目视或借助放大镜观察,确保镀层外观平整、光亮、色泽均匀,符合产品的外观要求。外观检测贯穿于电镀全过程,从预处理到后处理,每个环节都需关注外观质量,及时发现并解决缺陷问题。温州锌镍合金电镀加工加工厂家