商机详情 -
芜湖钻攻双工位一体机
利硕 V8 加工中心双工位具备完善的故障诊断与预警功能,系统内置了 200 余项故障检测点,能够实时监测双工位的工作台切换机构、夹紧系统、冷却系统等关键部件的运行状态。一旦检测到部件异常,如工作台切换导轨润滑不足、夹紧气缸压力异常等,系统会立即在操作面板上显示故障代码与故障原因,并发出声光报警信号,提醒操作人员及时处理。同时,系统还具备故障预警功能,可根据部件的运行时间、负载情况等参数,预测部件可能出现的故障,并提前发出预警提示,便于企业制定预防性维护计划,避免突发故障导致的生产中断。例如,当双工位的夹紧气缸密封件接近使用寿命时,系统会提100 小时发出预警,操作人员可在设备空闲时及时更换密封件,确保设备持续稳定运行。此外,设备还支持远程故障诊断,若企业遇到复杂故障,利硕技术团队可通过远程连接获取设备运行数据,快速定位故障原因并提供解决方案,缩短故障维修时间。如果企业担心设备故障影响生产,想了解双工位故障诊断系统如何保障设备稳定运行,欢迎联系我们。双工位自动上料机构,实现自动化并减少人工干预。芜湖钻攻双工位一体机
双工位
随着科技的不断进步,双工位将朝着智能化、自动化方向发展。未来的双工位设备可能会配备人工智能辅助系统,能够根据工作任务和操作人员的状态,自动调整工作参数和流程。例如在工业生产中,系统可以实时监测设备运行状态和产品质量,自动优化加工工艺,提高生产效率和产品质量。同时,双工位还将与物联网技术深度融合,实现设备之间的数据共享和远程监控,企业管理者可以随时随地了解双工位设备的运行情况,进行远程调度和管理。此外,随着新材料和新工艺的不断涌现,双工位设备的性能将进一步提升,应用领域也将不断拓展,为各行业的发展带来新的机遇。芜湖钻攻双工位一体机搭载智能监控系统,双工位钻攻机状态实时掌握。
利硕自动化的双工位钻攻机提高机床利用率,上下零件不停机不只在技术上实现了创新与突破,更在节能与环保方面展现出了较高的性能。这不只是利硕自动化对社会责任的积极履行,更是对未来发展趋势的深刻洞察。面对日益严峻的环境挑战和资源压力,利硕自动化深知节能与环保的重要性。因此,公司在产品研发和生产过程中始终坚持绿色、低碳、循环的发展理念,致力于为客户提供更加高效、环保的自动化设备解决方案。此外,利硕自动化还注重与客户的沟通与合作,根据客户的实际需求和反馈,不断优化设备性能,提升设备的节能和环保水平。这种以客户为中心的服务理念,使得利硕自动化的双工位钻攻机在市场上赢得了良好的口碑和众多的认可。
在自动化设备行业,设备的稳定性和售后服务质量一直是客户关注的重点。浙江利硕自动化设备有限公司,作为国内受欢迎的自动化设备制造商,始终坚持以客户为中心,不断提升产品品质和售后服务水平。近日,该公司针对其双工位钻攻机系列提高机床利用率,上下零件不停机,全方面升级了售后服务与保修政策,并配备了专业的技术支持团队,以确保客户能够享受到更加完善、高效的服务体验。据了解,浙江利硕自动化设备的双工位钻攻机系列,以其高效、稳定、易操作的特点,深受市场欢迎。为了进一步提升客户满意度,公司决定对售后服务和保修政策进行升级。新政策不只延长了设备的保修期限,还增加了定期巡检、快速响应等增值服务,以确保设备在使用过程中始终保持更佳状态。双工位一体机双台协同,生产效率瞬间翻倍。
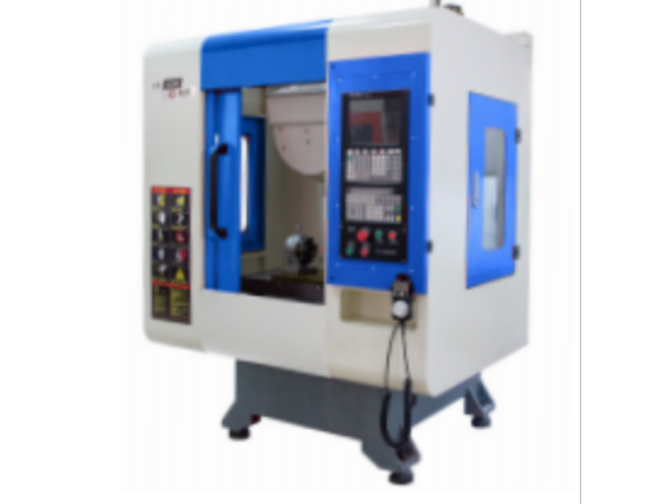
双工位脉冲热压机的工作原理与适用场景:双工位脉冲热压机是适用于高密度FPC/FFC与PCB压接以及触摸屏生产工艺的机器。它采用PLC控制系统和脉冲加热方式,配合钛合金热压头,升温迅速。设备有5.7寸彩色触摸屏LCD显示输入,以中文菜单呈现,所有参数设置和浏览都简洁直观。其采用两组、四个压头上下加热的双工位设计,在一个工位对产品进行压接的同时,另一个工位可对待压接产品进行对位,提高了生产效率,生产效率可达12-14秒/件。在温度控制方面,它可设置接触温度、分离温度及一至四段工作温度,温度设定范围为室温至450℃,温差精度能控制在±3℃,还具备实时温度曲线显示和热压参数值显示两种选择。热压时间为1-99秒,焊接压力在10-80㎏f之间可调。工件固定方式采用模具固定加真空吸附,工作方式可选择手动或自动。手动模式下可单独控制每个机构的相应动作,自动模式则设定好工作参数后,按启动按钮设备自动工作。该设备适用于电子设备制造等需要高精度压接的场景。自动化操作不只提高了生产效率,还降低了操作人员的劳动强度,使得加工过程更加稳定可靠。芜湖钻攻双工位一体机
设备的高度自动化也减少了人工成本和人为错误带来的损失。芜湖钻攻双工位一体机
双工位焊接设备的工艺优化与汽车零部件生产应用双工位焊接设备通过两个单独焊接工位的协同作业,实现焊接与装夹的并行处理,大幅提升汽车零部件等批量产品的焊接效率与质量稳定性。其关键设计亮点在于工位协同与工艺精确控制:采用A/B双工位布局,当A工位进行焊接作业时,操作人员在B工位完成工件装夹与定位,焊接完成后通过旋转或平移机构快速切换工位,切换时间≤20秒,设备利用率提升至95%以上。在工艺控制上,配备高精度焊接电源与视觉定位系统,可实现点焊、弧焊、激光焊等多种焊接方式,针对不同材质(如铝合金、高强度钢)自动匹配焊接参数,确保焊接接头强度与外观质量一致;部分机型还配备焊接过程监控系统,实时监测焊接电流、电压、温度等参数,一旦出现异常立即停机报警,避免不良品产生。芜湖钻攻双工位一体机