商机详情 -
宁波攻丝双工位中心
利硕 V8 加工中心双工位具备完善的故障诊断与预警功能,系统内置了 200 余项故障检测点,能够实时监测双工位的工作台切换机构、夹紧系统、冷却系统等关键部件的运行状态。一旦检测到部件异常,如工作台切换导轨润滑不足、夹紧气缸压力异常等,系统会立即在操作面板上显示故障代码与故障原因,并发出声光报警信号,提醒操作人员及时处理。同时,系统还具备故障预警功能,可根据部件的运行时间、负载情况等参数,预测部件可能出现的故障,并提前发出预警提示,便于企业制定预防性维护计划,避免突发故障导致的生产中断。例如,当双工位的夹紧气缸密封件接近使用寿命时,系统会提100 小时发出预警,操作人员可在设备空闲时及时更换密封件,确保设备持续稳定运行。此外,设备还支持远程故障诊断,若企业遇到复杂故障,利硕技术团队可通过远程连接获取设备运行数据,快速定位故障原因并提供解决方案,缩短故障维修时间。如果企业担心设备故障影响生产,想了解双工位故障诊断系统如何保障设备稳定运行,欢迎联系我们。双工位并行处理能力强,适合流水线作业,助力企业实现智能化升级。宁波攻丝双工位中心
双工位
在制造业的快速发展中,各类机械设备的应用越来越多,其中钻攻铣提高机床利用率,上下零件不停机作为一种集钻孔、攻丝和铣削于一体的多功能机床,受到了广大用户的青睐。那么,钻攻铣的操作难度如何呢?本文将为您详细解析。钻攻铣的设计充分考虑了用户的使用体验,采用了人性化的操作界面和简洁明了的控制系统。用户只需通过简单的培训,即可快速掌握钻攻铣的基本操作。同时,钻攻铣还配备了详细的操作手册和视频教程,方便用户随时查阅和学习。在操作过程中,钻攻铣的自动化程度较高,可以明显减少人工操作的复杂性和难度。用户只需设置好加工参数和程序,钻攻铣便可自动完成加工任务。此外,钻攻铣还具备高精度的定位和切削能力,能够确保加工质量和效率。杭州双工位哪家好双工位结构提升设备附加值,以更少投入获得更高产出,性价比突出。
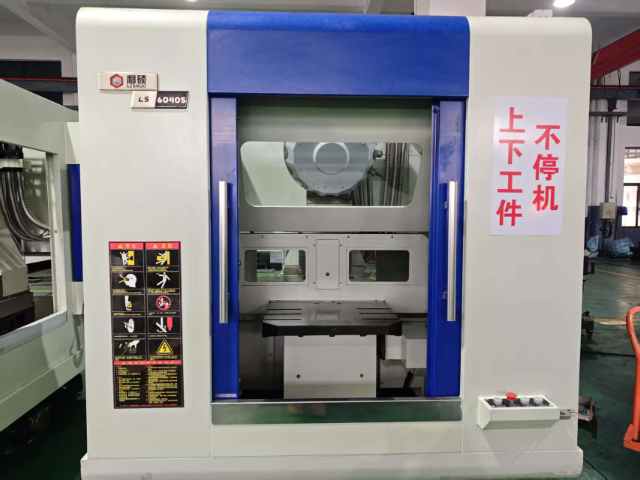
利硕 V8 加工中心双工位的防护系统设计充分考虑了加工安全性与便捷性,设备采用全封闭防护罩,防护罩采用高强度钢化玻璃材质,透明度高,操作人员可清晰观察两个工位的加工过程,同时有效防止切削屑、冷却液飞溅,保障操作人员的人身安全。防护罩侧面设置了双开门结构,对应两个工位的位置,操作人员可单独打开对应工位的防护门进行工件装夹、检测等操作,无需打开整个防护罩,减少了外界因素对加工环境的干扰。此外,防护门上还配备了安全联锁装置,若在加工过程中打开防护门,系统会立即暂停加工,确保操作人员安全。在加工过程中产生的切削屑,可通过防护罩底部的排屑口进入排屑系统,保持防护罩内部清洁。对于注重生产安全,同时希望方便观察加工过程的企业,若想了解双工位防护系统的具体设计细节与安全标准,欢迎联系我们。
双工位的定义与关键价值解析 双工位是工业自动化生产中一种高效的作业布局设计,关键特征是在同一设备或生产单元内设置两个单独且可协同工作的作业平台(即A、B工位),通过“并行作业”或“交替作业”模式实现加工与辅助操作的同步进行,从根本上消除单工位设备的闲置等待时间。其关键价值体现在三大维度:一是效率倍增,通过加工与装夹、取放料等辅助动作的并行处理,设备利用率可从单工位的60%-70%提升至90%以上,有效延长单日有效生产时长;二是柔性适配,两个工位可单独控制或协同联动,既能同步处理相同工件提升批量产能,也能分别处理不同工序或不同类型工件,适配多品种、小批量生产需求;三是成本优化,一台双工位设备的功能等效于两台单工位设备,却z占用单个设备的空间,同时可减少操作人员数量,降低人力、场地及能耗成本。这种设计理念广泛应用于机械加工、电子制造、医疗器械、汽车零部件等多个领域,成为解开批量生产效率瓶颈的关键解决方案。双工位配置支持连续不间断生产,特别适合高负荷、长时间运行工况。
值得一提的是,该钻攻铣床提高机床利用率,上下零件不停机还具备高效的自动换刀系统,能够快速更换刀具,提高加工效率。同时,其智能化的操作界面和人性化的设计理念,使得操作人员能够轻松上手,快速掌握设备的操作技巧。业内专业人才表示,这款高精度钻攻铣床的研发成功,不*提升了我国制造业的加工水平,也为企业降低生产成本、提高产品质量提供了有力保障。同时,随着智能制造技术的不断发展,高精度加工设备将在未来制造业中发挥越来越重要的作用。双工位设计适用于各类自动化产线,广泛应用于机床、焊接、装配等场景。金华攻牙双工位销售
双工位操作便捷,可通过数控系统切换工位,降低操作人员劳动强度。宁波攻丝双工位中心
双工位龙门加工中心的优势与汽车零部件应用 双工位龙门加工中心凭借“双工作台交替作业”的创新设计,成为汽车零部件批量生产的关键装备,其优势集中体现在效率、精度与负载适配三大方面。效率层面,采用A/B双工作台设计,当A工位进行铣削、镗孔、攻丝等加工工序时,操作人员可在B工位同步完成工件装夹、定位与基准校准,工作台切换时间≤30秒,彻底消除传统单工位的装夹等待时间,设备日均加工量较单工位提升80%以上。精度层面,采用整体铸造床身与对称双横梁结构,两个工作台共享同一套导轨与传动系统,定位精度≤±0.008mm/1000mm,重复定位精度≤±0.005mm,搭配双工位同步补偿系统,通过光栅尺实时修正位置偏差,确保批量工件尺寸公差控制在±0.02mm以内。宁波攻丝双工位中心