商机详情 -
浙江双工位一体机
双工位钻攻机提高机床利用率,上下零件不停机的保养工作相对简便易行,主要体现在以下几个方面:首先,设备的日常保养操作简单易上手。企业可以通过培训员工,使其掌握基本的保养知识和技能,从而实现对设备的日常保养。这不*可以降低企业的人力成本,还可以提高员工对设备的熟悉程度,减少误操作的可能性。其次,双工位钻攻机的维修周期相对较长。由于其结构设计合理、材料选用品质好,使得设备的稳定性和耐用性得到了有效保障。因此,企业在使用过程中,可以根据设备的实际情况,合理安排维修计划,避免频繁的维修工作对企业生产造成干扰。此外,双工位钻攻机的零部件更换也相对方便。设备的零部件设计通常考虑到易损件的更换需求,使得更换过程更加简便快捷。企业可以储备适量的易损件,以备不时之需,确保设备的连续稳定运行。双工位广泛应用于五金、汽配、电子等行业,适配多种材质加工。浙江双工位一体机
双工位
双工位在工业自动化生产线上的应用优势:在工业自动化生产线上,双工位设计能明显提升生产效率。以汽车零部件加工生产线为例,一个工位进行零部件的加工操作,与此同时,另一个工位可以进行上料、下料或者对已加工零部件进行初步检测等准备工作。这样一来,就减少了设备的等待时间,让生产流程更加紧凑。而且,双工位还可以根据不同工序的复杂程度和耗时,灵活安排生产任务。比如,对于一些简单且耗时短的工序,可以在两个工位上交替快速进行,进一步提高单位时间内的产量。此外,双工位设计还能在一定程度上实现生产的冗余,当一个工位出现故障时,另一个工位可以继续工作,维持生产的基本运行,为故障排查和修复争取时间,降低生产中断带来的损失。温州攻丝双工位哪家好双工位设计可实现交替作业,有效减少设备待机时间,大幅提升整体生产效率。
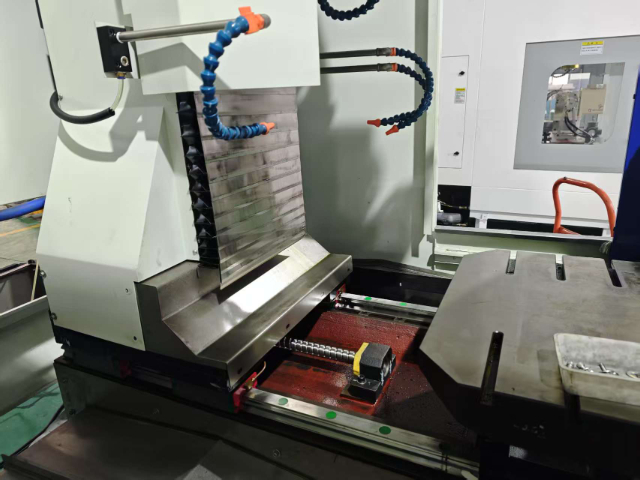
利硕 V8 加工中心双工位的工作台采用了高精度研磨工艺处理,工作台表面平面度误差小于 0.005mm/1000mm,确保工件放置在工作台上时能够保持良好的平面接触,减少因工作台平面度不足导致的工件定位误差。同时,工作台表面还进行了硬化处理,硬度达 HRC50 以上,具备出色的耐磨性,长期使用后仍能保持较高的平面精度,延长工作台的使用寿命。在加工高精度模具模板时,模具模板对平面度要求较高,若工作台平面度误差较大,会导致模板加工后平面度不达标,影响模具的装配精度与成型质量。利硕 V8 双工位高精度的工作台,能够确保模具模板加工后的平面度控制在 ±0.002mm 以内,完全满足高精度模具加工需求。此外,工作台边缘还设置了防刮擦保护装置,避免在工件装夹、搬运过程中对工作台表面造成损伤,进一步保障工作台的精度稳定性。若企业加工的零件对工作台平面度要求高,想了解双工位工作台的具体精度参数与维护方式,欢迎咨询我们。
值得一提的是,该钻攻铣床提高机床利用率,上下零件不停机还具备高效的自动换刀系统,能够快速更换刀具,提高加工效率。同时,其智能化的操作界面和人性化的设计理念,使得操作人员能够轻松上手,快速掌握设备的操作技巧。业内专业人才表示,这款高精度钻攻铣床的研发成功,不*提升了我国制造业的加工水平,也为企业降低生产成本、提高产品质量提供了有力保障。同时,随着智能制造技术的不断发展,高精度加工设备将在未来制造业中发挥越来越重要的作用。双工位单独控制互不干扰,单工位故障时不影响整体设备正常运行。
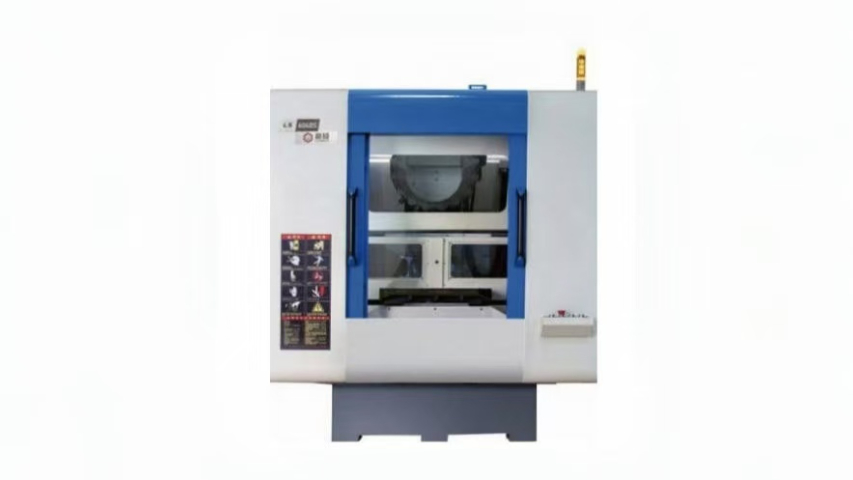
在机械加工行业,双工位设备具有明显优势优势。以双工位数控车床为例,它配备两个单独的加工工位,可同时对两个工件进行加工操作。这极大地提高了生产效率,相较于单工位车床,单位时间内的产量能提升近一倍。在加工小型零部件时,一个工位进行车削外圆操作,另一个工位可同步进行钻孔或攻丝工序。通过合理的工序编排,减少了设备的闲置时间,实现了资源的高效利用。而且,双工位车床在精度控制上也有独特之处。由于两个工位的机械结构相似,在加工过程中产生的热变形、刀具磨损等因素对两个工位的影响基本一致,这使得加工出的两个工件在尺寸精度和形位公差上具有良好的一致性,能更好地满足批量生产中对产品质量稳定性的要求。双工位定位精度高,两工位重复定位误差小,保障批量加工的一致性。温州攻牙双工位哪家好
双工位支持加工与装夹同步进行,减少设备闲置时间,降低人工等待成本。浙江双工位一体机
双工位脉冲热压机的工作原理与适用场景:双工位脉冲热压机是适用于高密度FPC/FFC与PCB压接以及触摸屏生产工艺的机器。它采用PLC控制系统和脉冲加热方式,配合钛合金热压头,升温迅速。设备有5.7寸彩色触摸屏LCD显示输入,以中文菜单呈现,所有参数设置和浏览都简洁直观。其采用两组、四个压头上下加热的双工位设计,在一个工位对产品进行压接的同时,另一个工位可对待压接产品进行对位,提高了生产效率,生产效率可达12-14秒/件。在温度控制方面,它可设置接触温度、分离温度及一至四段工作温度,温度设定范围为室温至450℃,温差精度能控制在±3℃,还具备实时温度曲线显示和热压参数值显示两种选择。热压时间为1-99秒,焊接压力在10-80㎏f之间可调。工件固定方式采用模具固定加真空吸附,工作方式可选择手动或自动。手动模式下可单独控制每个机构的相应动作,自动模式则设定好工作参数后,按启动按钮设备自动工作。该设备适用于电子设备制造等需要高精度压接的场景。浙江双工位一体机