商机详情 -
攻丝双工位生产厂家
随着科技的飞速发展,智能制造已成为工业领域的重要发展方向。在这个变革的浪潮中,双工位钻攻机提高机床利用率,上下零件不停机以其独特的优势,正逐渐成为推动产业升级的关键力量。本文将从多个角度探讨双工位钻攻机未来的发展趋势,展现其在智能制造领域的广阔前景。双工位钻攻机作为一种集多种功能于一体的智能设备,其性能的提升离不开技术的不断创新。未来,随着人工智能、物联网、大数据等技术的深入应用,双工位钻攻机的智能化程度将进一步增强。机器的自我学习、自适应调整等功能将得到明显提升,使得设备能够更精确地满足生产需求,提高生产效率。双工位操作便捷,可通过数控系统切换工位,降低操作人员劳动强度。攻丝双工位生产厂家
双工位
双工位万能材料试验机的质检优势与多行业适配 双工位万能材料试验机是工厂质检环节的“效率神器”,通过双工位并行测试设计,有效解决单工位设备检测慢、人工成本高的痛点。其关键优势体现在高效、灵活与精确三大维度:高效性方面,一个设备配备两个单独测试工位,可同时测试两个相同或不同样品,检测效率较单工位翻倍,如20个样品的检测时间从1小时缩短至30分钟,大幅提升质检效率,避免因质检滞后影响生产进度;灵活性方面,两个工位支持单独控制,可同时进行拉力、压力、弯曲、剪切等不同类型试验,既能对相同样品进行平行测试验证批次稳定性,也能同时检测不同材质样品,适配多品种生产的质检需求;精确性方面,数据出自同一台设备,避免多台单工位设备检测带来的误差,测试完成后自动生成包含拉力值、抗压强度、延伸率等参数的检测报告,可导出Excel存档并对接质检系统,方便数据追溯。攻丝双工位生产厂家双工位自动化设备可搭配机械手使用,实现全流程无人化生产作业。
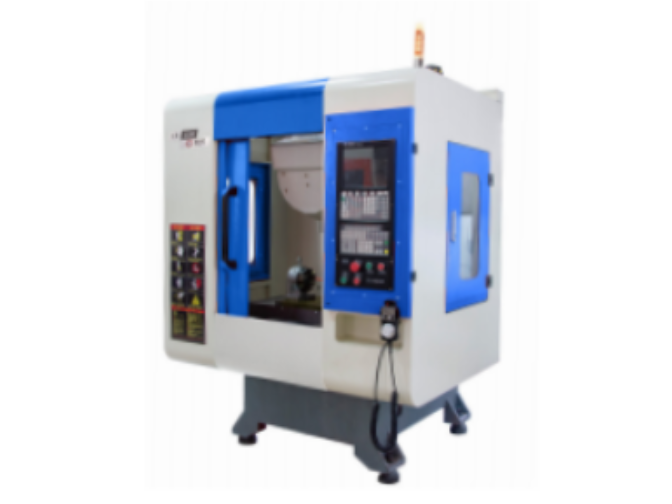
操作双工位机床需要掌握一系列要点。首先,在启动机床前,操作人员要仔细检查两个工位的刀具安装是否牢固,刀具的切削参数是否根据加工工艺要求进行了正确设置。同时,要确保工件在两个工位上的装夹位置准确无误,夹紧力适中,避免在加工过程中出现工件位移或松动的情况。在加工过程中,要密切关注两个工位的加工状态。观察切削过程中刀具的切削情况,是否有异常的振动或噪声,以及工件的加工尺寸是否符合要求。由于双工位机床两个工位同时工作,冷却液的供应也十分关键。要保证冷却液能够均匀地喷洒到两个工位的加工区域,起到冷却刀具和清洗切屑的作用。此外,操作人员还要熟练掌握机床的编程和操作界面,能够根据加工需求及时调整加工参数,确保两个工位的协同工作顺利进行,实现高效、精确的加工。
在加工灵活性方面,利硕 V8 加工中心双工位表现突出,能够适配多种不同类型的工件加工。无论是方形、圆形的规则工件,还是异形复杂工件,双工位都能通过灵活的装夹方式与编程控制实现精确加工。以加工医疗器械领域的人工关节零件为例,人工关节零件形状复杂,需要进行曲面铣削、孔加工等多道工序,且对加工精度要求较高。利硕 V8 双工位可在一个工位采用专门夹具固定人工关节毛坯,进行曲面铣削加工,同时在另一个工位通过三爪卡盘装夹已完成曲面加工的零件,进行孔加工工序,通过工位切换与程序联动,实现人工关节零件的高效、高精度加工。此外,双工位还支持不同材质工件的同时加工,如一个工位加工铝合金零件,另一个工位加工铸铁零件,系统可根据不同材质的切削特性,自动调整切削参数,无需人工频繁切换程序与调整设备,大幅提升了加工的灵活性与适应性。若企业生产的零件类型多样、材质复杂,想了解双工位如何实现多类型工件灵活加工,可咨询我们。双工位可与刀库、机械手联动,实现全流程自动化加工,减少人工干预。
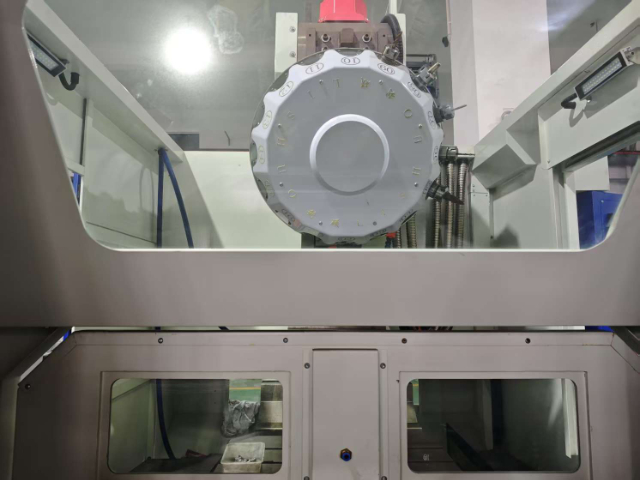
双工位龙门加工中心的优势与汽车零部件应用 双工位龙门加工中心凭借“双工作台交替作业”的创新设计,成为汽车零部件批量生产的关键装备,其优势集中体现在效率、精度与负载适配三大方面。效率层面,采用A/B双工作台设计,当A工位进行铣削、镗孔、攻丝等加工工序时,操作人员可在B工位同步完成工件装夹、定位与基准校准,工作台切换时间≤30秒,彻底消除传统单工位的装夹等待时间,设备日均加工量较单工位提升80%以上。精度层面,采用整体铸造床身与对称双横梁结构,两个工作台共享同一套导轨与传动系统,定位精度≤±0.008mm/1000mm,重复定位精度≤±0.005mm,搭配双工位同步补偿系统,通过光栅尺实时修正位置偏差,确保批量工件尺寸公差控制在±0.02mm以内。双工位搭配自动化系统,可实现无人值守加工,提升生产智能化水平。上海攻丝双工位
双工位设备具备更高安全性,分区运行可有效降低事故与干涉风险。攻丝双工位生产厂家
从节能角度来看,利硕 V8 加工中心双工位采用了多项节能技术,有效降低设备运行过程中的能耗。首先,双工位的主轴驱动系统采用了变频控制技术,可根据加工需求自动调节主轴转速与输出功率,避免了传统定频驱动系统在低负载工况下的能源浪费。例如,在进行轻型切削加工时,主轴输出功率可自动降至 3kW 以下,相比传统定频系统节能 25% 以上。其次,设备的液压系统采用了节能型液压泵,流量控制精度更高,同时减少了液压油的损耗,降低了液压系统的运行能耗。另外,双工位的照明、冷却风扇等辅助设备均采用 LED 节能元件,进一步降低了设备的整体能耗。按设备每天运行 8 小时计算,利硕 V8 双工位加工中心相比传统单工位加工中心,每月可节省电能约 150 度,长期使用能为企业大幅降低能源成本。对于注重成本控制、追求绿色生产的企业,若想了解双工位节能技术的具体应用与节能效果,可与我们沟通详情。攻丝双工位生产厂家